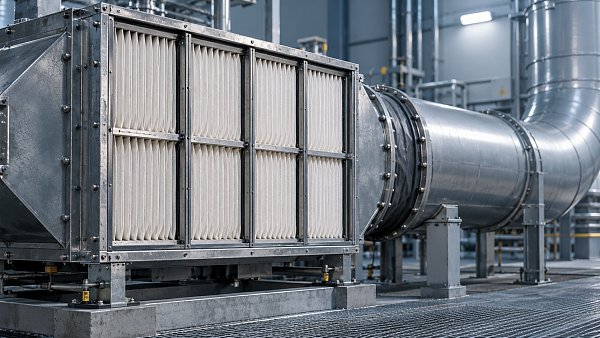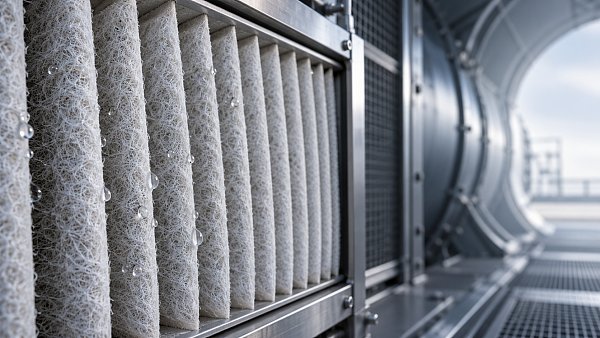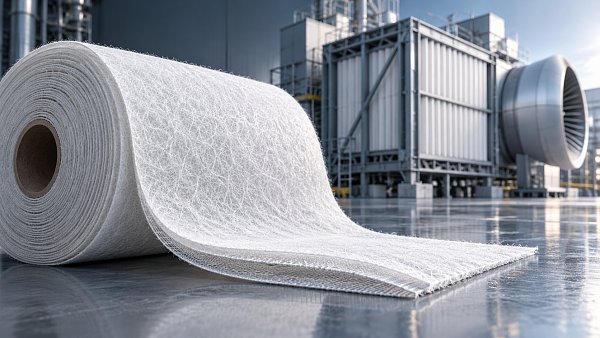





Le média filtrant composite nanofibre meltblown peut-il être plissé ?
Un média filtrant composite meltblown à nanofibres peut être plissé lorsque les couches de support, les liaisons intercalaires et les conditions de formage sont compatibles. La présence d’une seule couche de nanofibres ne suffit pas à établir l’aptitude au plissage. Un composite peut se plier proprement tout en présentant des microfissures, des décollements localisés ou des zones comprimées qui modifient les performances de filtration.
La question essentielle est de savoir si le matériau conserve ses propriétés de filtration et la géométrie de ses plis après transformation et en conditions de service. Pour le déterminer, il faut évaluer ensemble le stratifié complet, le procédé de plissage prévu et le filtre fini. Un essai concluant doit démontrer davantage qu’un paquet de plis d’aspect régulier et uniforme.
Commencez par la structure des couches, et non par le nom du matériau
La désignation « composite meltblown à nanofibres » ne définit pas une construction unique. Elle peut désigner une couche de fibres fines associée à un média meltblown et à un substrat de support, mais ne précise ni comment les fibres fines ont été produites, ni leur emplacement, ni la méthode de liaison des couches. Ces détails influent directement sur le comportement au pliage.
Demandez une description détaillée couche par couche, indiquant les matériaux fibreux, l’ordre des couches, la méthode de liaison, l’épaisseur et le sens d’écoulement prévu. Déterminez quelle couche assure le support mécanique et laquelle contribue à la capture des particules fines. Vérifiez également si une surface de filtration délicate reste exposée ou est protégée à l’intérieur du composite.
Lors du pliage, la matière située à l’extérieur d’un pli s’étire, tandis que celle située à l’intérieur se comprime. Une couche de filtration plus éloignée de la zone neutre du pli peut subir une déformation plus importante. Son positionnement entre des couches de support peut réduire l’abrasion de surface, mais n’empêche pas automatiquement les déformations internes ou le décollement.
Le support doit concilier deux exigences concurrentes. Il doit être suffisamment rigide pour maintenir l’espacement des plis, tout en restant assez souple pour former le pli prévu sans se fissurer. Un stratifié très souple peut se plisser facilement, puis s’affaisser ou se tasser. Un stratifié rigide peut conserver sa forme, mais nécessiter un rayon de pli plus grand.
Quels défauts surviennent généralement lors du plissage ?
Les différents défauts appellent des corrections différentes. Augmenter la couverture adhésive ne résoudra pas nécessairement le problème d’un support cassant, et réduire la vitesse de la ligne ne compensera pas une géométrie de pli inadaptée.
L’inspection visuelle ne permet pas de détecter tous les défauts pertinents. Une petite rupture dans la couche de fibres fines peut être difficile à voir à travers une nappe de support. À l’inverse, une marque de pli visible n’indique pas nécessairement une perte de filtration inacceptable. L’aspect doit orienter l’investigation, tandis que les mesures de performance permettent de déterminer si le défaut est important.
Les liaisons doivent préserver à la fois l’intégrité et des voies d’écoulement ouvertes
Les liaisons intercalaires permettent au composite de traverser les équipements de transformation sous la forme d’une feuille cohérente. Des liaisons faibles peuvent laisser les couches glisser, se soulever ou se séparer au niveau de la pointe des plis. Des liaisons trop nombreuses ou mal réparties peuvent rigidifier le stratifié et restreindre les voies d’écoulement disponibles.
La couverture adhésive mérite donc autant d’attention que la résistance des liaisons. Un stratifié présentant des liaisons solides sur de grandes zones obstruées peut entraîner une hausse de la perte de charge. Un motif de liaison plus ouvert peut préserver la perméabilité, mais laisser des zones non soutenues vulnérables aux déplacements locaux. L’équilibre approprié dépend des matériaux des couches et de la géométrie des plis.
Les différents procédés de lamination imposent également des contraintes distinctes. Les systèmes adhésifs doivent être compatibles avec le fluide de fonctionnement et la température. Le soudage par ultrasons nécessite des matériaux capables de former des liaisons adaptées dans les conditions de procédé retenues. La chaleur introduite pendant la lamination ou le plissage doit rester compatible avec les fibres, les liants et toute fonction de filtration dépendant de la charge électrostatique.
Hangzhou Chaocai Materials Co., Ltd. dispose de capacités de lamination PUR, par adhésif thermofusible, par pulvérisation d’émulsion à base de solvant et par ultrasons. Pour un composite plissé, l’intérêt pratique de ces options réside dans la possibilité d’étudier une méthode de liaison adaptée à la construction. Le nom du procédé ne prouve pas, à lui seul, qu’un stratifié donné résistera à la transformation.
Adaptez les réglages de plissage au composite
L’aptitude au plissage d’un matériau dépend de la géométrie demandée. Le même rouleau peut convenir à un pli large et échouer avec un pli serré. La qualification doit donc s’effectuer avec la profondeur des plis, leur espacement, leur profil et la configuration du paquet prévus.
Rayon de pli et rainurage
Un pli marqué concentre la déformation dans une zone étroite. L’augmentation du rayon de pli peut réduire cette concentration, bien qu’elle puisse avoir une incidence sur la densité du paquet et la surface de filtration disponible. Le rainurage peut aider à contrôler l’emplacement du pli, mais une pression de rainurage excessive risque d’écraser la structure ou d’endommager la couche de filtration avant le début du pliage.
Le contact avec l’outillage compte également. Les bords de lame, les rouleaux et les guides ne doivent pas racler une surface exposée de fibres fines. Si l’une ou l’autre face peut entrer en contact avec l’outillage, évaluez les deux orientations tout en respectant le sens d’écoulement requis dans l’élément fini.
Température, tension et vitesse
La chaleur peut améliorer le formage de certaines constructions, mais ne constitue pas une solution universelle à la rigidité. Une température excessive peut ramollir une liaison, provoquer le retrait d’une couche ou modifier le comportement de filtration. Lorsque la charge électrostatique contribue à l’efficacité de capture, l’exposition thermique doit également être prise en compte dans l’évaluation des performances.
La tension de la nappe doit assurer une alimentation contrôlée sans étirer le stratifié ni favoriser le décollement. La vitesse influe sur le temps de contact, la stabilité de l’alimentation et l’exposition thermique lorsqu’un chauffage est utilisé. Un essai lent concluant établit la faisabilité ; la qualification en production doit également démontrer la stabilité des résultats à la vitesse de fonctionnement prévue.
Commencez dans une plage de procédé compatible avec toutes les couches constitutives, puis ne modifiez qu’une variable déterminante à la fois. L’enregistrement des réglages réels permet de distinguer une limite du matériau d’un problème de réglage de la machine.
Validez la filtration après le formage, et pas seulement sur un média plat
Les mesures sur feuille plane fournissent une valeur de référence. Elles ne prouvent pas que le filtre transformé conservera les mêmes performances. Utilisez des échantillons issus du même lot de matériau pour comparer le stratifié non transformé, le matériau soumis au procédé de transformation et l’élément plissé fini.
Ces comparaisons répondent à des questions différentes. Les échantillons plats révèlent les propriétés du matériau entrant. Les échantillons formés permettent d’isoler les dommages causés par le pliage ou l’outillage. Les éléments finis incluent le tassement des plis, l’étanchéité des bords, les composants de support et les autres effets de l’assemblage.
Une séquence de validation utile comprend :
- Établir la valeur de référence. Mesurer l’épaisseur, la perméabilité, les performances de filtration et les propriétés mécaniques pertinentes dans des conditions de conditionnement définies.
- Réaliser un essai de plissage représentatif. Utiliser la géométrie des plis, l’outillage, l’orientation et les conditions de production prévus.
- Inspecter les zones fortement déformées. Examiner les pointes et les creux des plis, les zones rainurées et les marques de contact de l’outillage afin de détecter les fissures, les décollements ou l’abrasion.
- Mesurer les performances après transformation. Comparer l’efficacité de filtration et la perte de charge dans des conditions contrôlées et pertinentes pour l’application.
- Conditionner et solliciter l’assemblage. Appliquer l’exposition au fluide, la température, la pression différentielle ou les cycles de pression pertinents, puis réévaluer les performances et la géométrie.
Pour la filtration de l’air, comparez, le cas échéant, l’efficacité en fonction de la taille des particules, car une seule valeur globale d’efficacité peut masquer des changements dans le comportement de capture. Pour la filtration des liquides, utilisez le liquide prévu ou un fluide d’essai représentatif justifié. La viscosité et la température influent sur la perte de charge ; des différences non contrôlées peuvent donc masquer l’effet du plissage.
Une baisse de la perte de charge après transformation n’est pas automatiquement une amélioration. Elle peut indiquer des voies d’écoulement plus ouvertes, mais aussi s’accompagner de dommages ou de fuites. De même, une hausse de la perte de charge peut résulter d’un média comprimé, de zones de liaison obstruées ou de plis tassés. Interprétez la résistance conjointement avec l’efficacité et l’intégrité de l’assemblage.
Lors de la comparaison entre des médias plats et des éléments finis, tenez compte de la surface du média et de la répartition du débit. Un même débit total traversant des surfaces exposées différentes ne crée pas des conditions d’essai équivalentes. Les essais sur élément doivent également distinguer les fuites au niveau des joints de la pénétration à travers le média.
Les applications à l’air et aux liquides imposent des critères d’acceptation différents
Un composite plissé performant en air sec peut se comporter différemment après saturation par un fluide. L’exposition à un liquide peut modifier la rigidité, influencer le comportement de l’adhésif et accroître les exigences auxquelles le support des plis doit répondre. La filtration d’huile soulève également des questions de compatibilité avec la formulation de l’huile et la température de fonctionnement.
Les cycles de pression peuvent révéler des faiblesses qu’une seule mesure en régime permanent ne détecte pas. Les plis peuvent progressivement s’incliner, entrer en contact ou se séparer des couches adjacentes. Lorsque les canaux entre les plis se ferment, une partie de la surface du média installée devient moins accessible à l’écoulement, ce qui limite l’intérêt d’un élément à plis serrés.
Les descriptions des produits doivent également être interprétées dans leur champ d’application réel. Par exemple,OS320500 est indiqué pour la filtration de l’huile et des liquides, notamment les huiles de transmission, et est proposé avec des options de matériaux en cellulose, cellulose/synthétique et cellulose/synthétique/PBT. Les options de résine disponibles comprennent des systèmes acryliques non durcis et des systèmes phénoliques durcis. Ces informations constituent des points de départ pertinents pour discuter du choix du substrat et du liant, mais la fiche ne précise pas une construction meltblown à nanofibres et ne démontre pas les performances au plissage.
Pour les applications exigeant une forte intégrité de filtration, les critères d’acceptation doivent couvrir à la fois la capture et les éventuelles voies de contournement. Pour les applications dominées par les cycles de pression ou les fluides visqueux, le support mécanique et la stabilité de la géométrie des canaux peuvent être tout aussi déterminants. Le service prévu détermine les modes de défaillance à soumettre aux sollicitations les plus fortes.
Définissez les critères d’acceptation avant de vous engager dans un essai de production
Le terme « plissable » est trop général pour constituer une spécification d’achat. Définissez la géométrie des plis, les conditions de transformation, l’environnement de service et les variations de performance acceptables avant de comparer les matériaux candidats. À défaut, les fournisseurs risquent de présenter des constructions différentes dans des conditions non comparables.
La discussion la plus utile avec le fournisseur relie trois ensembles d’informations : la construction du stratifié, le procédé de transformation et les exigences applicables au filtre fini. Demandez des preuves portant sur la structure et la géométrie proposées. Un pliage réussi sur un autre substrat ou avec un espacement différent des plis fournit peu d’indications.
Poursuivez lorsque le composite se forme de manière constante, conserve une intégrité de liaison appropriée, satisfait aux exigences de filtration et de résistance, et maintient sa géométrie après le conditionnement pertinent. Si le support se fissure au rayon requis ou si la couche de filtration se sépare dans une plage de transformation pratique, revoir la construction peut être plus productif que de répéter les réglages de la machine.
L’étape suivante consiste à réaliser un essai contrôlé avec le stratifié et la conception des plis prévus, en convenant à l’avance des limites d’acceptation. Cet essai doit établir si le pliage préserve la surface de filtration utile et les performances pendant toute la durée de service, et pas seulement si la feuille peut être pliée.
Recommandation
 Oct 30, 2026
Le média filtrant F9 convient-il aux prises d’air des turbines à gaz ?
Découvrez les options de médias filtrants sur mesure de Ltd. pour les prises d’air des turbines à gaz et apprenez comment les performances F9, la perte de charge et les conditions du site orientent votre choix.- Oct 30, 2026
Quelle est la résistance à l’humidité du média filtrant de Hangzhou Super Material ?
Découvrez la résistance à l’humidité des médias filtrants pour turbines à gaz de Hangzhou Chaocai Materials Co., Ltd. et les données d’essai à demander pour des conditions d’admission humides. - Oct 30, 2026
Quels médias filtrants pour turbines à gaz Hangzhou Super Material propose-t-elle ?
Découvrez les avis sur les médias filtrants de Ltd. et les capacités de filtration pour turbines à gaz de Hangzhou Super Material. Découvrez quelles spécifications et quels résultats d’essais demander avant d’acheter.