¿Son adecuados los medios compuestos meltblown de nanofibras para las admisiones de motores de servicio pesado?
El medio compuesto de nanofibras meltblown puede ser adecuado para las tomas de aire de motores de servicio pesado, pero una alta eficiencia de filtración inicial no basta para determinar su idoneidad. La cuestión decisiva es si el filtro terminado puede limitar la penetración de polvo y mantener una restricción del flujo de aire aceptable durante todo su intervalo de servicio, y conservar ese rendimiento tras la exposición a la humedad, las vibraciones y la carga de polvo.
Una capa de fibras finas puede mejorar la captura de partículas sin densificar toda la estructura del medio. Sin embargo, también puede convertirse en un cuello de botella si el polvo se acumula en una capa superficial delgada más rápido de lo que la estructura subyacente puede admitir. Por tanto, la idoneidad depende del compuesto completo, del diseño del elemento filtrante y del sistema de admisión, no solo de que se lo denomine «nano» o «sintético».
Qué describe realmente el «compuesto meltblown nano»
El término no define una construcción de medio única y normalizada. El proceso meltblown produce una red fibrosa al estirar polímero fundido con aire a alta velocidad, pero la distribución de diámetros de fibra resultante depende del polímero y de las condiciones del proceso. No debe suponerse automáticamente que un material descrito como «meltblown nano» contiene principalmente fibras de escala nanométrica, ni considerarse equivalente a un recubrimiento de nanofibras electrohiladas.
Para seleccionar el material, la información útil es su construcción real: distribución de diámetros de fibra, gramaje de la capa fina, composición del sustrato, secuencia de las capas, método de unión y si la carga electrostática contribuye de forma significativa a la eficiencia de filtración. Estos datos explican el funcionamiento del medio y los mecanismos que podrían degradarse durante el servicio.
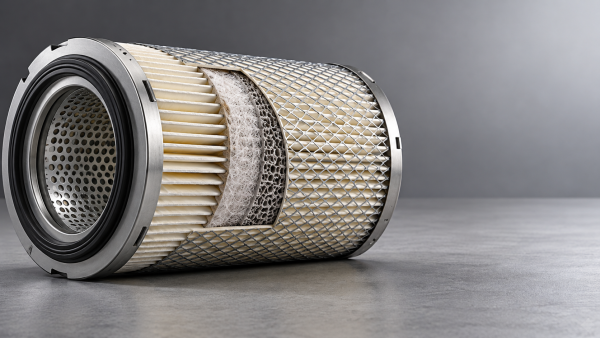
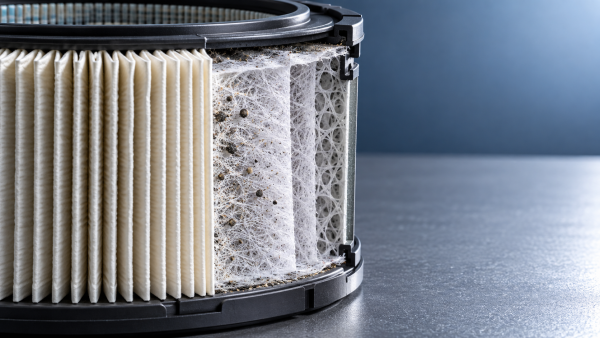
La capa de fibras finas proporciona puntos de captura; las capas de soporte aportan una combinación de filtración en profundidad, rigidez, capacidad de plegado y protección mecánica. Sus funciones deben estar coordinadas. Una capa de alta eficiencia respaldada por un sustrato que se deforma bajo restricción no es una solución duradera para la admisión de un motor. Tampoco lo es un sustrato robusto laminado de forma que obstruya demasiada superficie de flujo de aire utilizable.
¿El medio sintético retiene más polvo que la celulosa?
No existe una clasificación universal. Los medios sintéticos pueden ofrecer una mayor capacidad de retención de polvo cuando su estructura de fibras proporciona un volumen vacío accesible considerable y distribuye el polvo por el espesor del medio. Un compuesto sintético denso puede retener menos polvo que un medio de celulosa bien diseñado antes de alcanzar su límite de restricción.
La capacidad de retención de polvo no equivale simplemente a la masa de polvo que un material puede contener. En un filtro de aire para motor, es la cantidad retenida antes de alcanzar una restricción terminal definida en condiciones de ensayo especificadas. Si cambia el caudal de aire, el polvo de ensayo, la restricción terminal o la superficie expuesta del medio, también cambia la comparación.
Los medios filtrantes de celulosa pueden diseñarse mediante la selección de fibras, el tratamiento con resina, el espesor y la estructura de poros. Los medios sintéticos ofrecen otras posibilidades para controlar la geometría de las fibras y su respuesta a la humedad, pero esas posibilidades no garantizan un filtro terminado mejor. Las mezclas de celulosa y materiales sintéticos debilitan aún más cualquier distinción sencilla entre ambas categorías.
Por tanto, afirmar que un medio sintético retiene más polvo que uno de celulosa es incompleto si no se indican las condiciones de ensayo y los resultados de eficiencia. Una mayor capacidad obtenida al permitir que pase más polvo hacia el lado limpio no mejora la protección del motor.
La cuestión central es dónde se acumula el polvo
Una capa de fibras finas puede interceptar las partículas antes de que entren en la estructura de soporte. A medida que se forma la torta de polvo, la eficiencia de filtración puede aumentar, pero también lo hace la resistencia al flujo de aire. La utilidad de este comportamiento depende de la rapidez con que se forme la torta y de cuánta restricción pueda tolerar el sistema de admisión.
En un filtro desechable expuesto a una carga sostenida de polvo intenso, concentrar la captura en una capa muy delgada aguas arriba puede dejar sin utilizar gran parte del volumen de almacenamiento del sustrato. Una estructura aguas arriba más abierta o una disposición gradual de las capas puede distribuir mejor la carga. Sin embargo, invertir la secuencia de las capas no supone automáticamente una mejora: puede modificar la penetración inicial, la protección de la capa fina y la posibilidad de retirar el polvo acumulado.
Los diseños de carga superficial pueden resultar atractivos cuando el filtro se ha diseñado y validado específicamente para su limpieza. Eso no significa que cualquier compuesto recubierto con nanofibras o fabricado mediante meltblown pueda limpiarse. El aire comprimido puede dañar las fibras finas, separar las capas o crear vías locales de penetración sin que se aprecien daños visibles. La limpieza debe formar parte del diseño aprobado del elemento y del procedimiento de servicio, no darse por supuesta por el aspecto de la superficie.
Por tanto, la curva de carga resulta más informativa que una cifra aislada de capacidad. Un medio con baja restricción en estado limpio pero con un aumento pronunciado al principio puede alcanzar su límite de servicio antes que uno algo más restrictivo con una respuesta a la carga más gradual.
Las condiciones de admisión de servicio pesado ponen a prueba más que la captura de partículas
La humedad modifica tanto el flujo de aire como el comportamiento estructural
Una baja absorción de humedad por parte de un polímero no hace que el conjunto del filtro sea inmune al agua. El líquido puede cerrar poros, interactuar con el polvo depositado y aumentar la restricción. La repelencia al agua también depende de la química de la superficie y de la contaminación; no puede deducirse de la palabra «sintético».
El compuesto debe conservar una rigidez, una adhesión entre capas y una estabilidad dimensional adecuadas bajo las condiciones de humedad y mojado pertinentes para la admisión. Tras el secado, es importante comprobar si se recupera la restricción y si han cambiado la penetración de partículas o la integridad mecánica. Un filtro mojado que permanece intacto, pero se vuelve excesivamente restrictivo, puede seguir siendo inadecuado.
Las vibraciones revelan puntos débiles del compuesto y del elemento
Las vibraciones del motor y del equipo pueden provocar el movimiento de los pliegues, abrasión por contacto o fatiga en las zonas unidas. Si una capa fina queda expuesta a roces repetidos, los daños locales pueden menoscabar la eficiencia medida en una muestra de laboratorio sin alterar.
La unión requiere un equilibrio. Una adhesión insuficiente puede permitir la delaminación; una cobertura excesiva de adhesivo puede obstruir los poros y provocar un flujo de aire desigual. Por ello, los patrones de unión, la química del adhesivo y las condiciones de conversión deben evaluarse junto con la resistencia a la tracción y la permeabilidad. Una lámina plana resistente no demuestra que un elemento plegado sea estable.
La temperatura y los contaminantes exigen límites específicos para cada material
La temperatura pertinente es la exposición del filtro de aire instalado, incluidos el calentamiento por acumulación de calor y las condiciones transitorias, no una clasificación genérica de temperatura ambiente. El límite de uso lo determina el componente más débil del compuesto o del conjunto, que puede ser el adhesivo, el tratamiento o el sello, en lugar de la fibra filtrante.
Si la neblina de aceite u otros aerosoles pueden llegar a la admisión, también deben evaluarse sus efectos. Pueden alterar el comportamiento de humectación, la adhesión del polvo y la captura electrostática. Si el compuesto depende en gran medida de la carga electret, se necesitan pruebas de que su eficiencia siga siendo adecuada tras una exposición y un envejecimiento representativos.
Por qué una muestra de medio mejor puede dar lugar a un filtro de aire peor
Las mediciones en lámina plana son útiles para evaluar materiales, pero el rendimiento en una admisión de servicio pesado lo determina el elemento terminado. El plegado modifica la distribución local del flujo, comprime algunas zonas e introduce pliegues que pueden someter a tensión una capa de fibras finas.
Aumentar la superficie del medio no necesariamente incrementa la capacidad utilizable en la misma proporción. Los pliegues muy juntos pueden dificultar el acceso del polvo, favorecer que este forme puentes entre superficies adyacentes y reducir la superficie de flujo efectiva a medida que avanza la carga. Si el compuesto de sustitución tiene un espesor o una rigidez diferentes, mantener el número de pliegues anterior puede ser una decisión de diseño inadecuada.
El sistema de admisión completo también tiene un margen de restricción. Los conductos, la protección de entrada, el prefiltro y cualquier elemento de seguridad consumen parte de ese margen. La evaluación del medio debe realizarse con el caudal y los límites de servicio especificados para el motor y la configuración de admisión previstos, en lugar de seleccionar una velocidad frontal conveniente que haga parecer favorable un resultado de laboratorio.
Un prefiltro puede modificar de manera considerable la carga de polvo que llega al elemento principal. Eliminar la fracción gruesa no evita la carga de partículas finas, y la distribución de partículas restante puede favorecer otra estructura de medio. Ensayar solo con polvo de alimentación sin tratar puede pasar por alto esta interacción.
La estanqueidad es igualmente importante. Una fuga en una tapa terminal o en la interfaz con la carcasa puede anular la eficacia de un medio de alta eficiencia. Cualquier cambio a un compuesto nuevo debe conservar el control dimensional y el soporte estructural necesarios para garantizar la estanqueidad bajo carga y vibraciones.
Las pruebas necesarias antes de aprobar una sustitución
La norma ISO 5011 proporciona un marco establecido para evaluar equipos de limpieza del aire de admisión para motores de combustión interna y compresores. El informe debe identificar la edición aplicable, la configuración de ensayo, el caudal de aire, la especificación del polvo y el punto final. Decir «ensayado según ISO 5011» sin resultados ni condiciones no constituye prueba suficiente de idoneidad.
La comparación más útil se realiza entre elementos candidatos completos y el filtro actual, en condiciones equivalentes. Las pruebas deben relacionar la protección del motor, la restricción, la capacidad y la durabilidad, en lugar de tratarlas como afirmaciones comerciales independientes.
- Restricción en estado limpio en todo el intervalo de caudal requerido: permite determinar la penalización inicial por caída de presión y su compatibilidad con el sistema de admisión.
- Eficiencia y penetración de polvo durante la carga: la eficiencia global debe acompañarse de información sobre el rendimiento inicial y el polvo en el lado limpio; cuando la aplicación lo requiera, debe incluirse una evaluación por tamaño de partícula.
- Restricción frente al polvo retenido: la curva completa muestra el comportamiento durante la carga y la capacidad en el punto final de servicio acordado.
- Rendimiento tras el acondicionamiento: la exposición pertinente a la humedad, el mojado, la temperatura y las vibraciones debe ir seguida de comprobaciones de filtración e integridad estructural.
- Integridad del elemento bajo presión diferencial: los pliegues, las uniones, los soportes y los sellos deben soportar la carga especificada y las condiciones de servicio previsibles.
La selección del polvo de ensayo merece especial atención. El polvo mineral grueso y el fino pueden producir patrones de carga distintos, por lo que no debe generalizarse un resultado favorable a todos los entornos operativos. El programa de ensayos debe reflejar el uso previsto sin pretender que un polvo de laboratorio reproduzca todos los contaminantes de campo.
La consistencia de las muestras también importa. Los datos de cualificación de un elemento preparado cuidadosamente no demuestran la repetibilidad de fabricación. Los controles de producción deben abarcar las características que determinan el rendimiento: permeabilidad, gramaje, uniformidad de las capas, calidad de las uniones y daños durante la conversión. En el caso de medios que dependen de la carga electrostática, también deben definirse las condiciones de almacenamiento y envejecimiento.
Cuándo la adopción está mejor justificada
Vale la pena considerar los compuestos meltblown nano cuando un filtro existente presenta una limitación identificable que esta construcción puede resolver; por ejemplo, una captura inicial insuficiente de partículas finas, una deformación inaceptable relacionada con la humedad o una vida útil insuficiente dentro de una carcasa fija. Aun así, el candidato debe demostrar una mejora sin sacrificar otro requisito crítico.
La justificación es más débil cuando las únicas pruebas son un resultado de alta eficiencia inicial, una baja caída de presión en estado limpio o una afirmación sin matices de mayor capacidad de retención de polvo. Ninguna de estas pruebas demuestra el comportamiento del elemento al acercarse a su límite de servicio.
La comparación comercial debe realizarse después de la cualificación técnica. Un precio más alto del medio puede justificarse por intervalos de servicio validados más prolongados o por un elemento más compacto; un precio más bajo puede resultar engañoso si una restricción más temprana aumenta la frecuencia de sustitución. Ninguna de estas conclusiones puede inferirse únicamente de las propiedades de una lámina medidas en laboratorio.
El criterio de aceptación no es si el meltblown nano es más avanzado que la celulosa. Se trata de determinar si el elemento propuesto ofrece una penetración de polvo suficientemente baja, una restricción aceptable durante toda la carga y una construcción duradera para las condiciones de servicio previstas. Si cumple estos requisitos de forma constante, es una opción válida para la admisión de servicio pesado. Si las pruebas se limitan a la denominación del material, su idoneidad sigue sin demostrarse.
Recomendación
 20-10-2026
¿Son adecuados los medios compuestos meltblown de nanofibras para las admisiones de motores de servicio pesado?
¿Cómo se compara el medio sintético con el medio de celulosa en cuanto a capacidad de retención de polvo? Descubra los filtros de nanofibras meltblown, la carga de polvo y la durabilidad para elegir el medio adecuado para la admisión de aire de motores de servicio pesado.- 20-10-2026
¿Cuánto pueden mejorar los medios meltblown de nanofibras la capacidad de retención de polvo?
¿Es adecuado el medio compuesto de nanofibras meltblown para filtros de admisión de motores de servicio pesado? Descubra cómo la capacidad de retención de polvo, la resistencia al flujo de aire y los ensayos ISO 5011 orientan una selección de filtros más acertada. - 20-10-2026
¿Cómo se seleccionan medios filtrantes para emplazamientos costeros con alta humedad?
¿Cuánto puede mejorar el medio meltblown nano la capacidad de retención de polvo? Descubra cómo seleccionar un medio filtrante costero que resista la humedad, gestione la exposición a la sal y controle la caída de presión.