Comment le média filtrant d’admission d’air moteur influe-t-il sur la perte de charge initiale ?
La perte de charge initiale est un paramètre de sélection essentiel pour les médias filtrants d’admission d’air moteur, mais une perte de pression plus faible ne suffit pas à établir une meilleure performance globale de filtration.
Le diamètre des fibres, la structure des pores, la masse surfacique, l’épaisseur et la conception du laminé influent sur la résistance à l’écoulement de l’air. Chacun de ces facteurs doit être évalué avec l’efficacité de filtration, la capacité de rétention des poussières et la durabilité structurelle.
Pour les évaluateurs techniques, la priorité est de distinguer les effets du matériau des conditions d’essai et de la géométrie du filtre, puis de déterminer quelle construction répond aux exigences de débit d’air et de protection du moteur.
Que révèle réellement la perte de charge initiale ?
La perte de charge initiale correspond à la perte de pression à travers un filtre propre ou un échantillon de média, à un débit d’air donné, avant le début de l’empoussièrement volontaire au cours de l’essai.
Au niveau du média, elle reflète la résistance à travers la structure poreuse. Au niveau de l’ensemble, elle tient également compte des effets des plis, des supports, des joints et du boîtier.
Par conséquent, deux fournisseurs peuvent déclarer des valeurs de perte de charge différentes pour des matériaux identiques si leurs surfaces exposées, débits d’air, procédures de conditionnement ou dispositifs de mesure diffèrent sensiblement.
Une spécification utile indique donc la perte de pression ainsi que le débit d’air ou la vitesse frontale, la surface de l’échantillon, les conditions ambiantes et précise si l’essai porte sur le média ou sur des éléments complets.
Une perte de charge initiale plus faible peut préserver une plus grande part de la marge de perte de charge admissible pour l’empoussièrement, à condition que l’efficacité de filtration et le comportement ultérieur au chargement restent acceptables en service.
Cependant, un matériau qui laisse passer davantage de particules peut sembler intéressant si l’on considère uniquement sa résistance à l’état propre. La protection du moteur exige d’évaluer cet avantage apparent au regard des performances de captation des particules.
Comparez d’abord les médias à la même vitesse frontale
La vitesse frontale correspond au débit volumique d’air divisé par la surface exposée du média. Elle constitue la référence indispensable pour comparer les mesures de résistance entre des échantillons de tailles et de constructions différentes.
Par exemple, doubler le débit d’air à travers un échantillon inchangé double la vitesse frontale. L’augmentation de pression qui en résulte ne prouve pas que le matériau lui-même est devenu moins perméable.
Pour un écoulement approximativement laminaire à travers un média poreux propre, la relation de Darcy fournit une interprétation utile : la perte de pression augmente avec la viscosité de l’air, l’épaisseur et la vitesse frontale.
La perte de pression augmente également lorsque la perméabilité diminue. Cette relation est une approximation ; les structures réelles des filtres peuvent s’écarter d’un comportement linéaire lorsque les conditions de fonctionnement changent.
Demandez une courbe de perte de pression couvrant la plage de fonctionnement prévue. Une mesure unique peut masquer des différences qui deviennent importantes lorsque le moteur approche de son débit d’air maximal.
Les données de perméabilité à l’air restent utiles, mais uniquement si la différence de pression d’essai, la surface exposée, la norme de mesure et la procédure de conditionnement sont clairement indiquées pour permettre la comparaison.
La valeur de perméabilité d’un fournisseur ne doit pas être assimilée à la perte de charge d’un élément complet. Une conversion entre les deux nécessite des informations supplémentaires sur la géométrie et les conditions de fonctionnement.
Quelles caractéristiques des fibres et des pores déterminent la résistance à l’état propre ?
Des fibres plus fines offrent généralement une surface de captation plus importante pour un volume donné, ce qui favorise la capture des particules. Elles peuvent aussi accroître la résistance à l’écoulement de l’air lorsque les autres variables structurelles restent comparables.
Le résultat dépend de la densité de fibres, de leur orientation, de la distribution de leur diamètre et de leur liaison. Le diamètre des fibres à lui seul ne permet pas de prédire de manière fiable la perte de pression ou l’efficacité pour des formulations différentes.
Des passages d’écoulement plus larges et mieux connectés réduisent généralement la résistance. Les étranglements étroits et les parcours sinueux l’augmentent, même lorsque deux matériaux présentent un volume de vide global similaire.
C’est pourquoi la taille moyenne des pores et la porosité ne suffisent pas à sélectionner un matériau. Aucune de ces données ne décrit entièrement le parcours de l’air dans toute l’épaisseur du matériau.
Une large distribution des pores peut associer des canaux d’écoulement ouverts à des zones localement denses. Selon la construction, cela peut entraîner un écoulement d’air irrégulier et une captation des particules inégale.
Demandez aux fournisseurs d’expliquer le lien entre leurs mesures structurelles et l’efficacité et la résistance mesurées. La microscopie et la caractérisation des pores facilitent l’interprétation, mais ne remplacent pas les essais de filtration.
Lorsque la captation électrostatique contribue à l’efficacité, évaluez sa stabilité dans les conditions pertinentes d’humidité, de température et d’exposition aux contaminants. Une faible résistance doit rester compatible avec une protection fiable.
Pourquoi évaluer ensemble la masse surfacique et l’épaisseur ?
L’augmentation de la masse surfacique ajoute souvent des fibres et accroît la résistance lorsque le procédé de fabrication produit une structure plus dense. Cette relation n’est pas universelle pour tous les médias.
Un matériau plus lourd peut rester relativement ouvert si la masse supplémentaire augmente son épaisseur plutôt que la densité de son agencement. Son comportement en filtration et en stockage des poussières peut alors différer sensiblement.
L’épaisseur allonge le parcours de l’air, ce qui peut accroître la résistance. Cependant, une structure plus épaisse et plus perméable peut offrir de meilleures performances qu’une solution plus fine et plus dense.
Comparez ensemble la masse surfacique, l’épaisseur et la densité apparente calculée. Précisez la méthode de mesure de l’épaisseur, car la pression appliquée pendant la mesure peut comprimer les matériaux souples et modifier les résultats.
La compression pendant la transformation peut également modifier la perméabilité. Le plissage, la manutention et la pression de montage peuvent réduire le volume des pores ou déformer des structures qui donnaient de bons résultats à plat.
L’approbation technique doit donc prendre en compte le matériau après un traitement représentatif. La résistance à l’état propre mesurée avant transformation peut ne pas refléter le comportement de l’élément filtrant installé.
Les structures à gradient et les laminés peuvent-ils réduire le compromis ?
Une structure à gradient répartit les fonctions de captation sur l’épaisseur du matériau. Une zone amont plus ouverte peut laisser passer l’air tout en favorisant la collecte progressive des particules plus profondément dans le matériau.
La réduction de la perte de charge initiale dépend de la construction complète. L’ajout de couches ou l’augmentation de la densité peut annuler les avantages d’une structure amont plus ouverte.
De même, une couche de filtration fine peut offrir une forte capacité de captation avec une épaisseur limitée, tandis qu’une couche de support apporte rigidité, stabilité des plis et résistance à la manutention.
Chaque composant de support contribue néanmoins à la résistance. Les voiles de renfort, les nappes de support et les couches de protection doivent être pris en compte lors de l’évaluation du laminé fourni pour la production et la transformation.
La couverture adhésive est également importante. Les motifs de collage peuvent obstruer les passages ou créer des zones denses, tandis qu’un collage insuffisant peut compromettre la durabilité lors du plissage, des vibrations ou de l’utilisation.
Les procédés de lamination PUR, thermofusible, par pulvérisation et par ultrasons produisent différentes configurations de collage. Leur adéquation dépend des matériaux, de la couverture, des réglages du procédé et des exigences de performance mécanique.
Demandez les résultats de résistance et d’efficacité du laminé fini. Les données de ses différentes couches ne décrivent pas entièrement les interactions dues au collage et aux traitements ultérieurs.
Pourquoi un meilleur échantillon de média peut-il donner un filtre moins performant ?
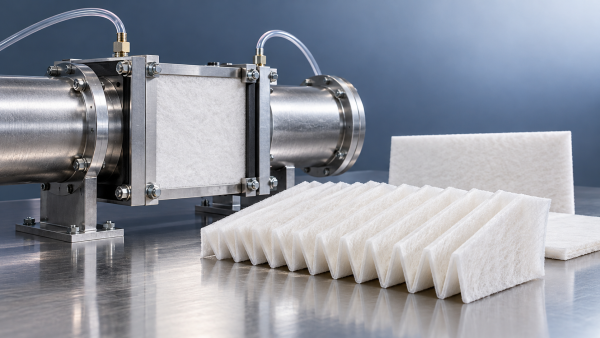
La perte de charge du filtre fini dépend fortement de la surface utile du média. L’augmentation de la surface effective réduit la vitesse frontale moyenne, à condition que l’air puisse atteindre cette surface sans obstruction excessive.
Un plus grand nombre de plis n’augmente pas automatiquement la surface effective. Des plis trop rapprochés peuvent restreindre les canaux, accroître la vitesse locale et empêcher une utilisation uniforme du média.
L’épaisseur et la rigidité du média influent sur l’espacement des plis que l’on peut obtenir. Une construction présentant une faible perte de charge à plat peut nécessiter des modifications géométriques qui réduisent l’avantage attendu au niveau de l’ensemble.
La déformation des plis sous l’effet de l’écoulement de l’air peut encore rétrécir les canaux ou entraîner le contact de surfaces adjacentes. La conception du support et la stabilité du matériau influent donc sur la perte de charge en conditions réelles de fonctionnement.
Les joints, les embouts, les transitions d’entrée et les passages du boîtier entraînent des pertes supplémentaires. Il faut en tenir compte lorsqu’on attribue la perte de charge d’un filtre fini à son média.
Utilisez des essais sur feuille plane pour présélectionner les matériaux, puis comparez des éléments représentatifs dans une géométrie contrôlée. Consignez les changements de géométrie nécessaires pour chaque matériau candidat.
Que doit inclure une comparaison technique fiable ?
Commencez par définir les exigences de débit d’air du moteur, la perte de charge admissible de l’élément propre, la limite de perte de charge en fin de vie et les performances de filtration requises pour l’environnement d’utilisation prévu.
Maintenez constants la surface d’essai, la vitesse frontale, les conditions de l’air, le conditionnement de l’échantillon et le montage. Vérifiez que l’étanchéité des bords empêche tout contournement sans déformer le matériau exposé.
Évaluez plusieurs échantillons et, si possible, plusieurs lots de production. Une valeur moyenne seule peut masquer des variations importantes à proximité d’une limite d’acceptation de conception.
Mesurez l’efficacité initiale en parallèle de la perte de pression à l’état propre, à l’aide d’un aérosol ou d’une poussière défini et d’une méthode appropriée. Indiquez la taille des particules lorsque les exigences de protection le nécessitent.
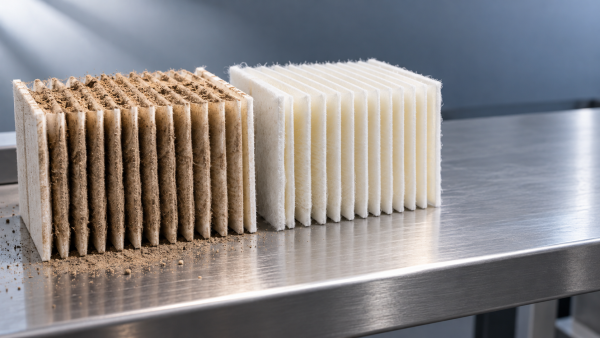
Poursuivez les essais pendant l’empoussièrement afin d’observer l’évolution de l’efficacité et de la perte de charge ainsi que la capacité. Appliquez la même poussière, la même concentration, le même débit d’air et le même critère de fin d’essai à chaque matériau candidat.
ISO 5011 fournit des procédures pertinentes pour les essais de performance des épurateurs d’air moteur. Précisez la procédure et la configuration applicables, sans supposer que tous les résultats déclarés sont directement comparables.
Pour la présélection des médias, utilisez des méthodes documentées adaptées et reliez leurs résultats à la validation de l’élément complet. Signalez clairement les écarts afin que les évaluateurs puissent en apprécier l’importance.
Une fiche de comparaison pratique devrait réunir la résistance à l’état propre, l’efficacité, le comportement au chargement, les propriétés mécaniques et la variabilité. Elle rend les compromis visibles avant que les décisions d’approvisionnement ne soient arrêtées.
Comment les évaluateurs techniques doivent-ils examiner les capacités des fournisseurs ?
Demandez aux fournisseurs quelles variables de formulation et de procédé ils peuvent contrôler de manière constante. Des réponses utiles établissent un lien entre les ajustements de fabrication et les changements mesurés de perméabilité, d’efficacité, de résistance et de durabilité.
Hangzhou Chaocai Materials Co., Ltd. développe des matériaux fonctionnels avancés grâce à une production par voie humide entièrement synthétique et à plusieurs plateformes de lamination, permettant d’échanger sur des constructions filtrantes adaptées.
Pour un projet de filtration d’admission d’air moteur, ces capacités doivent se traduire par des échantillons adaptés à l’application, des conditions d’essai documentées et des preuves de constance par rapport à la spécification de production proposée.
L’expérience acquise dans des domaines de filtration connexes peut contribuer au développement des matériaux, mais chaque application nécessite sa propre validation en fonction du fluide, de l’environnement et des exigences de performance concernés.
Pour les projets concernant le refroidissement des véhicules ou les circuits hydrauliques, les solutions de filtration des liquides pour les nouvelles énergies de l’entreprise répondent à des besoins distincts de filtration des fluides.
Cette offre met l’accent sur l’interception graduée des impuretés, la filtration fine, la séparation gaz-liquide et des formulations conçues pour résister à l’hydrolyse et aux huiles dans les applications pertinentes de fluides pour les nouvelles énergies.
Sa conception à gradient illustre l’objectif général d’équilibrer captation et écoulement. L’adéquation à la filtration de l’air d’admission moteur doit toutefois être établie par des essais et une qualification en filtration de l’air.
Choisissez en fonction de la marge de perte de charge totale et des exigences de protection
Le meilleur candidat pour un média filtrant d’admission d’air moteur atteint l’efficacité requise tout en maintenant une perte de charge initiale acceptable, un comportement prévisible au chargement et une durabilité suffisante après transformation.
Commencez par comparer les médias dans des conditions contrôlées, puis validez des éléments finis représentatifs. Cette démarche permet de déterminer si un problème de perte de charge provient de la structure du matériau ou de la géométrie de l’ensemble.
Privilégiez les données reliant les performances de débit d’air à l’état propre à la protection assurée pendant toute la durée de service prévue. Un léger avantage initial peut disparaître si la perte de charge augmente rapidement pendant le chargement.
Effectuez votre sélection sur la base d’une enveloppe de fonctionnement et de critères d’acceptation documentés. Une perte de charge plus faible devient ainsi un avantage technique mesurable, sans compromettre la protection que le filtre doit assurer au moteur.