




Que doivent vérifier les acheteurs chez un fournisseur de médias filtrants laminés avec de l’ePTFE ?
Que doivent vérifier les acheteurs auprès d’un fournisseur de médias filtrants laminés avec de l’ePTFE ?
Choisir un fournisseur de médias filtrants laminés avec de l’ePTFE nécessite davantage que de comparer l’efficacité de filtration et le prix. Les acheteurs doivent vérifier l’intégrité de la membrane, la régularité du laminage, la perte de charge, la résistance à l’humidité et la traçabilité des lots dans les conditions d’utilisation pertinentes. Lorsqu’ils évaluent les médias résistants à l’humidité de Hangzhou Chaocai Materials Co., Ltd., les équipes des achats et de l’ingénierie doivent demander des données d’essai spécifiques à l’application plutôt que de se fier à des déclarations générales sur les performances.
La difficulté est qu’une membrane performante ne suffit pas, à elle seule, à garantir un média filtrant fiable. Le support, le procédé d’assemblage et le comportement lors du plissage peuvent modifier les performances du matériau fini. La qualification doit donc établir si le fournisseur peut livrer de façon répétée un laminé qui résiste à la transformation et fonctionne dans le système de filtration prévu — et pas seulement produire un échantillon de laboratoire impressionnant.
Définir les conditions de fonctionnement avant de comparer les échantillons
Le polytétrafluoroéthylène expansé, ou ePTFE, constitue une couche filtrante microporeuse. Dans un laminé, cette couche est associée à un support et à une structure de liaison. Chaque composant influe sur la résistance à l’écoulement de l’air, la durabilité mécanique et le comportement à l’humidité. Comparer deux laminés sans harmoniser les conditions d’essai peut masquer des différences importantes.
Remettez aux fournisseurs potentiels un descriptif des conditions réelles d’exposition. Une prise d’air de turbine à gaz exposée au brouillard et au sel présente des risques différents de ceux d’une prise d’air automobile protégée ou d’un environnement de fabrication sensible à la contamination. Même dans une seule application, une humidité continue et une condensation occasionnelle ne sont pas des conditions équivalentes.
- Précisez le débit d’air, la surface de filtration effective et la vitesse frontale du média qui en résulte.
- Décrivez les limites de température, les cycles d’humidité, la condensation et toute exposition à des aérosols liquides.
- Indiquez les caractéristiques des poussières, notamment la présence de particules fines, de matières abrasives ou de contaminants huileux.
- Précisez si le filtre est jetable, nettoyé par impulsions ou soumis à une autre méthode de nettoyage.
- Indiquez la géométrie des plis, les dispositifs de support, les matériaux d’étanchéité et la résistance de fonctionnement admissible.
Lorsque ces conditions ne sont pas clairement définies, demandez aux fournisseurs d’expliquer leurs hypothèses. Un rapport de qualification fondé sur une vitesse frontale incorrecte ne devient pas plus utile parce qu’il comporte davantage de décimales.
Vérifier le laminé, et pas seulement les spécifications de la membrane
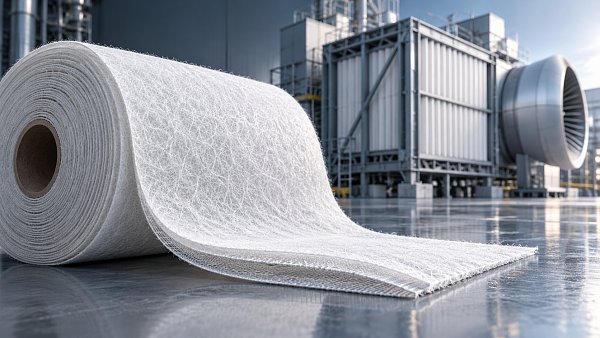
Une fiche technique de membrane ne décrit qu’une partie du produit. Le laminage peut réduire la surface ouverte, introduire des défauts localisés ou créer des interfaces faibles qui ne deviennent visibles qu’après flexion ou exposition à l’environnement. Demandez les résultats concernant le composite fini, en identifiant la qualité de la membrane, le support, la méthode d’assemblage et l’orientation de l’essai.
L’intégrité de la membrane mérite une attention particulière. Demandez comment le fournisseur détecte les trous d’épingle, les déchirures, les discontinuités et les dommages liés à la manutention. Un contrôle visuel peut révéler des défauts évidents, mais ne suffit pas à établir les performances de filtration. Selon le produit, les contrôles pertinents peuvent inclure des mesures spatiales du débit d’air, des essais de pénétration de particules ou une méthode d’intégrité validée et adaptée au laminé.
L’emplacement du prélèvement compte. Un petit échantillon prélevé au milieu d’un rouleau peut ne pas révéler des dommages sur les bords ou des variations sur la largeur. Les acheteurs doivent comprendre comment les échantillons représentent la largeur et la longueur de production du rouleau, comment les sections suspectes sont repérées et si les défauts sont éliminés ou signalés aux transformateurs en aval.
La résistance au pelage doit également être interprétée dans son contexte. Une valeur élevée ne prouve pas, à elle seule, la qualité d’un laminé filtrant : le procédé d’assemblage doit préserver la perméabilité tout en empêchant le délaminage. Demandez la méthode de pelage, le sens de l’échantillon, la procédure de conditionnement et le mode de rupture. Une séparation à l’interface de l’adhésif n’a pas la même signification qu’une déchirure dans le support.
Interpréter l’efficacité et la perte de charge conjointement
Un pourcentage d’efficacité sans méthode d’essai, taille de particules de référence ni condition de débit d’air est difficile à évaluer. Il en va de même pour la perte de charge. Demandez les deux mesures à la vitesse frontale de fonctionnement prévue, ou obtenez suffisamment de points de mesure pour comprendre les performances sur la plage attendue.
Le rapport doit préciser l’aérosol d’essai, les tailles de particules pertinentes, la surface de l’échantillon, son conditionnement et la procédure de mesure. Vérifiez si le résultat indiqué concerne un média en feuille plane ou un élément filtrant complet. Ces résultats ne sont pas interchangeables : l’espacement des plis, les joints, les fuites au niveau du cadre et la répartition du flux d’air influent sur les performances du filtre assemblé.
La résistance initiale n’est qu’un point de départ. Le chargement en poussières peut modifier la perte de charge et le comportement de collecte, tandis que l’humidité peut encore changer la réponse. Pour les exploitants d’équipements, les questions pratiques sont les suivantes : à quelle vitesse la résistance augmente-t-elle, quelle résistance finale est acceptable et le système peut-il maintenir le débit d’air requis à mesure que le chargement progresse ?
Lorsque le nettoyage par impulsions est pertinent, examinez les performances après des cycles de nettoyage répétés. Ne supposez pas qu’un laminé adapté à un usage jetable supportera les contraintes mécaniques du nettoyage. À l’inverse, n’imposez pas de critères de nettoyage par impulsions aux applications qui n’y ont jamais recours : une qualification inutile peut détourner l’attention des risques réellement importants.
Faire de la « résistance à l’humidité » une exigence mesurable
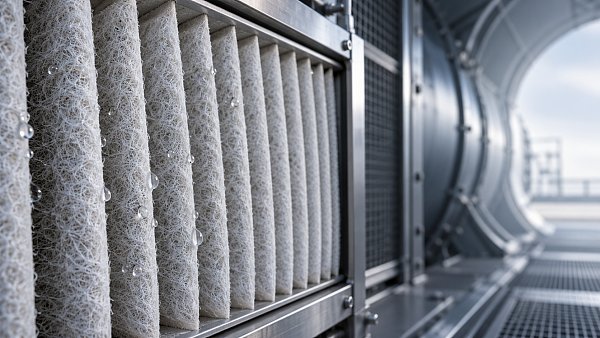
La résistance à l’humidité est souvent définie de manière trop vague. Elle peut désigner l’hydrofugation de surface, la résistance à la pénétration d’un liquide, le maintien de la résistance de liaison après exposition à l’humidité ou le retour aux performances initiales après condensation. Il s’agit de propriétés différentes qui nécessitent des preuves différentes.
Bien que l’ePTFE soit généralement hydrophobe, cela ne rend pas tous les laminés étanches ni adaptés à tous les environnements humides. Le comportement face aux liquides dépend de la structure de la membrane, de la pression, de la contamination et des matériaux environnants. Les huiles et les tensioactifs peuvent modifier le comportement de mouillage ; les résultats obtenus avec de l’eau propre ne doivent donc pas être considérés comme une preuve de résistance aux brouillards huileux ou aux produits chimiques de procédé.
Demandez un protocole d’exposition et de nouvel essai représentatif des conditions de service. Il peut prévoir une humidité contrôlée, des cycles de condensation ou une exposition définie à un liquide, suivis de mesures de résistance, d’efficacité, de stabilité dimensionnelle et de liaison. Le protocole doit indiquer la durée, la température, l’orientation de l’échantillon et les conditions de récupération.
Un laminé qui retrouve sa résistance initiale après séchage peut néanmoins présenter une hausse de pression inacceptable lorsqu’il est humide. Pour des machines fonctionnant en continu, le comportement à l’état humide peut être plus important que le résultat après récupération. Convenez avant le début des essais de la condition qui déterminera l’acceptation.
Relier les capacités de fabrication à la maîtrise des procédés
La liste des équipements d’un fournisseur n’est utile que si elle explique comment le matériau proposé sera fabriqué et contrôlé. Les différents supports et procédés d’assemblage offrent diverses possibilités de développement, mais aucun procédé de laminage n’est automatiquement supérieur pour toutes les applications de filtration.
Hangzhou Chaocai Materials Co., Ltd. est spécialisée dans la recherche, le développement et la fabrication de matériaux fonctionnels avancés. Ses plateformes de production comprennent des lignes de formation humide entièrement synthétiques, le laminage PUR, le laminage par adhésif thermofusible, le laminage par pulvérisation d’émulsion à base de solvant et le laminage par ultrasons. Ces capacités soutiennent le développement de matériaux filtrants pour les turbines à gaz, les applications automobiles, les nouvelles énergies, les semi-conducteurs, la biopharmacie et d’autres domaines spécialisés.
Pour un acheteur, cette gamme constitue une base de discussion sur la conception du support et les différentes solutions d’assemblage. Elle ne prouve pas que chaque procédé convient à chaque qualité d’ePTFE. Demandez quel procédé est proposé, pourquoi il convient à l’application et quels paramètres sont contrôlés pour préserver la structure de la membrane et le débit d’air.
Les paramètres de contrôle pertinents peuvent inclure la tension de la bande, la température de laminage, l’application de l’adhésif, la vitesse de ligne ainsi que les exigences de durcissement ou de conditionnement. Lorsqu’un procédé chimique est utilisé, précisez les exigences relatives aux résidus ou aux émissions applicables à l’application. Les environnements de fabrication sensibles peuvent également nécessiter des évaluations de propreté, de relargage de particules ou de dégazage, au-delà des mesures habituelles de filtration de l’air.
La capacité de développement est particulièrement utile lorsqu’elle aboutit à une spécification documentée et à un procédé de fabrication maîtrisé. Une formulation prometteuse doit encore être accompagnée de preuves démontrant qu’elle peut être reproduite à l’échelle industrielle.
Vérifier le comportement lors de la transformation et la régularité de la production
La qualification en feuille plane doit être suivie d’un essai de transformation. Le plissage provoque des flexions et des contraintes localisées ; le refendage et la manutention peuvent endommager les bords ; les produits d’étanchéité peuvent interagir avec le support ou la couche de liaison. Ces problèmes peuvent ne pas apparaître sur un échantillon de laboratoire intact.
Faites passer le matériau proposé dans les équipements prévus et examinez les sommets et les plis, les bords coupés et les zones assemblées. Vérifiez que l’enroulement, les tolérances de largeur, les variations d’épaisseur et les raccords sont compatibles avec la ligne de production. Contrôlez à nouveau les performances pertinentes après transformation au lieu de vous fier uniquement à l’aspect visuel.
La répétabilité exige davantage qu’un seul échantillon approuvé. Demandez, si possible, des données provenant de plusieurs lots de production et distinguez les matériaux de production courante des échantillons de développement spécialement préparés. Recherchez une variation maîtrisée, et non simplement une moyenne acceptable qui pourrait masquer des sections hors spécifications.
La traçabilité doit relier les rouleaux livrés aux lots de supports et de membranes, aux matériaux de liaison, aux enregistrements de production et aux résultats des essais de libération. Convenez des propriétés figurant sur le certificat d’analyse, de celles contrôlées périodiquement et de la manière dont les échantillons conservés contribueront à l’analyse d’éventuelles réclamations ultérieures. Les substitutions de matériaux et les changements importants de procédé doivent déclencher une procédure définie de notification et de requalification.
Approuver un dispositif d’approvisionnement, pas seulement un échantillon
Avant l’approbation commerciale, traduisez les résultats de la qualification en une spécification commune. Définissez les limites d’acceptation, les méthodes d’essai, les règles d’échantillonnage, l’emballage, les conditions de stockage, les recommandations de durée de conservation le cas échéant, ainsi que les procédures de traitement des rouleaux non conformes. Précisez comment les délais de livraison dépendent de la disponibilité des membranes, de la production des supports, de la planification du laminage et des éventuelles étapes de conditionnement.
La discussion la plus utile avec un fournisseur se conclut par un ensemble restreint de questions en suspens : quelles conditions de fonctionnement ont été validées, lesquelles n’ont pas encore été testées et quelles preuves sont requises avant la libération du produit ? Pour un média filtrant laminé avec de l’ePTFE, le choix le plus défendable est le fournisseur capable de relier les exigences de l’application aux performances mesurées du laminé, à une production reproductible et à des livraisons traçables.
Recommandation
 Oct 30, 2026
Le média filtrant F9 convient-il aux prises d’air des turbines à gaz ?
Découvrez les options de médias filtrants sur mesure de Ltd. pour les prises d’air des turbines à gaz et apprenez comment les performances F9, la perte de charge et les conditions du site orientent votre choix.- Oct 30, 2026
Quelle est la résistance à l’humidité du média filtrant de Hangzhou Super Material ?
Découvrez la résistance à l’humidité des médias filtrants pour turbines à gaz de Hangzhou Chaocai Materials Co., Ltd. et les données d’essai à demander pour des conditions d’admission humides. - Oct 30, 2026
Quels médias filtrants pour turbines à gaz Hangzhou Super Material propose-t-elle ?
Découvrez les avis sur les médias filtrants de Ltd. et les capacités de filtration pour turbines à gaz de Hangzhou Super Material. Découvrez quelles spécifications et quels résultats d’essais demander avant d’acheter.