¿Cómo se puede verificar la consistencia entre lotes en medios filtrantes personalizados?
¿Cómo puedo verificar la consistencia entre lotes de medios filtrantes personalizados? Comience por tratar la consistencia como una cuestión de control del rendimiento, no como un trámite documental. Un material puede coincidir con su gramaje o espesor nominal y, aun así, comportarse de forma diferente en un filtro terminado si han cambiado la distribución de fibras, la estructura de poros, la resistencia al flujo de aire, la unión o la manipulación de los rollos.
El objetivo práctico es confirmar que cada entrega funcionará de la misma manera en su proceso de conversión y producirá filtros con caída de presión, eficiencia, resistencia y vida útil predecibles. Esto requiere una especificación definida, un plan de muestreo representativo, métodos de ensayo comparables y un proceso claro para gestionar desviaciones.
Defina qué significa «consistente» para la aplicación real del filtro
Los medios filtrantes personalizados se diseñan en torno a un equilibrio específico de propiedades. Para una aplicación, la prioridad puede ser una baja resistencia a un flujo de aire determinado. Para otra, puede ser la captura de partículas, el comportamiento de retención de polvo, la capacidad de plegado, la compatibilidad química o la resistencia al calor y las vibraciones. Una afirmación general como «la misma calidad que la muestra aprobada» no basta para controlar futuros lotes de producción.
Antes de recibir suministros regulares, convierta el material aprobado en una especificación controlada. Debe diferenciar entre las características críticas para el rendimiento del filtro y aquellas que afectan principalmente al procesamiento o la apariencia.
No todos los proyectos necesitan controlar cada elemento al mismo nivel. Para una capa simple de prefiltración, la procesabilidad y el flujo de aire pueden requerir la mayor atención. Para aplicaciones sensibles de filtración en turbinas de gas, automoción, semiconductores, biofarmacéutica, nuevas energías u otros sectores, la relación entre estructura y rendimiento de filtración normalmente necesita un control más estricto.
Utilice la muestra aprobada como referencia y establezca rangos de aceptación
Un rollo de referencia aprobado o una muestra retenida son útiles, pero solo constituyen el punto de partida. El enfoque más fiable consiste en establecer valores objetivo y variaciones aceptables para cada propiedad crítica. Estos límites deben estar vinculados a lo que el filtro terminado puede tolerar, en lugar de copiarse de una rutina informal de inspección de recepción.
Por ejemplo, un pequeño cambio de espesor puede ser inocuo en una aplicación de corte plano, pero perjudicial cuando el medio se pliega estrechamente. Una diferencia moderada en la permeabilidad al aire puede ser aceptable para una capa protectora gruesa, pero inaceptable cuando un sistema tiene una capacidad limitada de ventilador o requisitos de flujo de aire controlado.
También existe una distinción importante entre el cumplimiento de propiedades individuales y la consistencia funcional. Un lote puede estar dentro del rango permitido de gramaje y espesor, pero aun así mostrar una relación modificada entre flujo de aire y eficiencia. En los medios multicapa, puede ocurrir lo mismo cuando cada capa parece cumplir los requisitos, pero el proceso de unión modifica la estructura combinada. Cuando la aplicación es exigente, defina las propiedades clave como un conjunto de rendimiento interrelacionado, en lugar de elementos independientes de una lista de verificación.
Muestree los rollos de modo que se puedan detectar variaciones reales
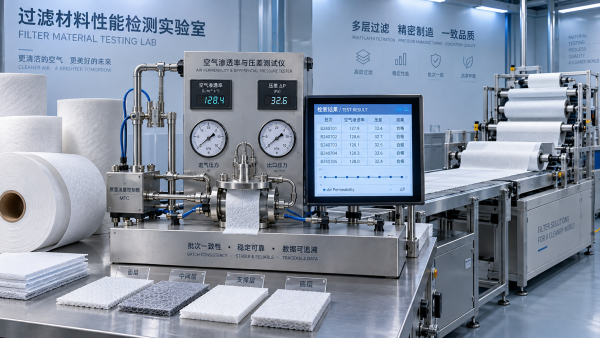
Probar una sola pieza cortada de la parte exterior de un rollo no verifica un lote de producción. Puede haber variación entre rollos, a lo ancho de la banda o en la dirección de máquina. Por tanto, un plan útil de inspección de recepción toma muestras de varios rollos y, cuando la construcción del material lo hace pertinente, de más de una posición a lo ancho del rollo.
Mantenga constantes la ubicación de la muestra y el procedimiento de acondicionamiento. Los medios filtrantes pueden responder a la temperatura y la humedad, especialmente los materiales que contienen fibras higroscópicas, capas adhesivas o estructuras laminadas sensibles. Comparar una muestra de recepción sin acondicionar con una muestra de aprobación acondicionada puede generar diferencias aparentes procedentes del entorno de ensayo y no de la producción.
Para el suministro continuo, conserve muestras etiquetadas de cada lote aceptado. Registre el número de lote del proveedor, el número de rollo, la fecha de recepción, los resultados de ensayo y cualquier observación de conversión. Esta trazabilidad es valiosa cuando un filtro terminado muestra posteriormente un cambio en la caída de presión, la calidad de los pliegues o la fiabilidad de la unión. Reduce la investigación de «¿qué material podría haber cambiado?» a un lote y período de producción específicos.
Compruebe el medio antes y después de la conversión
Las mediciones de laboratorio son necesarias, pero no sustituyen una prueba controlada en la línea de producción real. El proceso de conversión puede amplificar diferencias de material que parecen menores en un informe de ensayo. Un lote más rígido puede producir una mayor recuperación elástica de los pliegues. Un cambio de energía superficial puede alterar la humectación del adhesivo. Una unión interna ligeramente más débil puede hacerse visible solo durante el corte longitudinal, el gofrado, el plegado o el curado.
Para nuevos medios personalizados y cambios de material, realice una breve prueba de conversión e inspeccione el filtro terminado. Compare la prueba con la construcción aprobada en cuanto a:
- guiado de la banda, comportamiento de corte y generación de polvo durante el procesamiento;
- separación de pliegues, estabilidad de los pliegues y grietas en las líneas de doblado;
- humectación del adhesivo, colocación del cordón, comportamiento de curado y apariencia de la unión;
- estabilidad del laminado, condición de los bordes, curvatura y separación de capas;
- resistencia al flujo de aire y rendimiento de filtración del filtro terminado, cuando corresponda.
Este paso es más importante cuando el medio no es una sola lámina uniforme. Las capas de fibras formadas por vía húmeda, los soportes sintéticos, las membranas, las mallas de refuerzo y los laminados adhesivos interactúan de manera diferente bajo tensión y calor. Un lote que supera las comprobaciones básicas de recepción pero provoca una baja velocidad de línea o un aumento de desperdicio no es operativamente consistente.
Mire más allá de los valores promedio
Los resultados promedio de ensayo pueden ocultar el tipo de inconsistencia que causa fallos posteriores. Un rollo con una franja densa y otra abierta puede mostrar un valor promedio de flujo de aire aceptable y, aun así, producir un comportamiento desigual del filtro. Del mismo modo, algunas zonas débiles pueden no modificar notablemente la resistencia a la tracción promedio, pero pueden causar roturas durante el plegado.
Inspeccione visualmente la lámina bajo iluminación controlada y utilice el mismo método de inspección de un lote a otro. Busque vetas, zonas delgadas, aglomerados, agujeros, faltas de recubrimiento, arrugas, contaminación superficial, cambios de color que indiquen un cambio de proceso y falta de uniformidad visible en una construcción laminada. La inspección visual no debe ser el único criterio de aceptación, pero a menudo es la forma más rápida de detectar defectos locales que una pequeña probeta no detecta.
Cuando la aplicación lo justifique, compare la variabilidad dentro de cada lote, además del promedio del lote. La pregunta no es solo «¿cumple este lote el objetivo?». También es «¿es la dispersión de resultados similar a la del material aprobado?». Una dispersión más amplia puede indicar una formación, recubrimiento, laminación o curado menos estables incluso antes de que un resultado supere un límite de aceptación.
Solicite evidencia del proceso, no solo un certificado
Un certificado de análisis puede respaldar la inspección de recepción, pero resulta más útil cuando identifica el lote ensayado, el método de medición y los valores reales informados. Un certificado genérico que repite las especificaciones nominales ofrece evidencia limitada del control de lotes.
Para medios filtrantes personalizados, analice los controles de fabricación que afectan a las propiedades acordadas. Según la construcción, estos pueden incluir trazabilidad de materias primas, control de formulación, condiciones de formación por vía húmeda, secado, unión de la banda, peso de recubrimiento, temperatura o presión de laminación, aplicación de adhesivo, curado, inspección de rollos y ensayos de liberación final.
La capacidad de fabricación es importante porque las diferentes construcciones de materiales requieren distintos puntos de control. Los medios formados por vía húmeda totalmente sintéticos pueden requerir un control estrecho de la dispersión de fibras y de la uniformidad de formación. Una laminación PUR, de adhesivo termofusible, por pulverización de emulsión basada en solvente o ultrasónica puede requerir su propia verificación de adherencia entre capas, cobertura, exposición al calor y estabilidad dimensional. La pregunta correcta no es si un método de laminación es universalmente mejor; es si el proceso es estable para la combinación de materiales seleccionada y las condiciones de uso final.
Los proveedores con múltiples plataformas de producción pueden resultar útiles cuando un diseño personalizado necesita tanto rendimiento de filtración como un comportamiento de conversión fiable. Por ejemplo, Hangzhou Chaocai Materials desarrolla materiales funcionales de filtración mediante formación por vía húmeda totalmente sintética y diversos procesos de laminación. En una discusión técnica, el enfoque productivo consiste en alinear la construcción del material, la ruta de producción, el plan de ensayos y la muestra de referencia retenida con el diseño real del filtro, en lugar de evaluar un rollo únicamente mediante especificaciones genéricas.
Separe las comprobaciones rutinarias de lote de los factores que activan la recualificación
No todos los envíos requieren un programa completo de rendimiento, pero tampoco todos los cambios deben tratarse como una entrega rutinaria. Establezca un paquete normal de ensayos de recepción para los lotes regulares y, a continuación, identifique los cambios que requieren una evaluación adicional.
La recualificación es adecuada cuando se produce un cambio en el tipo de fibra, el sistema de aglutinante o resina, la estructura de capas, la construcción de recubrimiento o membrana, el adhesivo o el método de laminación, la ubicación de fabricación, las condiciones clave de procesamiento o la exposición durante el almacenamiento. También debe considerarse después de problemas repetidos de conversión, cambios inexplicables en el rendimiento del filtro terminado o una interrupción del material lo suficientemente prolongada como para que las condiciones del proceso ya no coincidan con la referencia aprobada.
Un error común es confiar en la declaración de un proveedor de que «la especificación no ha cambiado». La especificación nominal puede efectivamente no haber cambiado, mientras que los detalles que influyen en la estructura de poros, la rigidez, la adhesión o el comportamiento de procesamiento sí lo han hecho. La notificación de cambios y una vía de recualificación acordada protegen tanto al fabricante del filtro como al productor del medio frente a disputas evitables.
Qué hacer cuando un lote está cerca del límite
Un resultado próximo a un límite de aceptación no implica automáticamente un rechazo, pero no debe ignorarse. Revise si las propiedades relacionadas se han desplazado en la misma dirección. Por ejemplo, un espesor menor combinado con un mayor flujo de aire puede indicar un cambio estructural significativo aunque ambos valores sigan siendo aceptables individualmente. Compruebe las muestras retenidas, compare el rollo con lotes anteriores y evalúe si el material se utilizará en un programa de filtros especialmente sensible.
Si la desviación afecta únicamente a una propiedad no crítica y una prueba de conversión controlada permanece estable, el lote puede ser adecuado para una aplicación menos exigente. Si afecta al rendimiento de filtración, la caída de presión, la integridad de la unión o la estabilidad de un proceso crítico para la seguridad, separe el lote hasta que se comprendan la causa y el efecto práctico.
Preguntas frecuentes
¿Es suficiente el gramaje para confirmar la consistencia de medios filtrantes personalizados?
No. El gramaje es útil, pero no puede mostrar si las fibras están distribuidas uniformemente, si los poros han cambiado, si el flujo de aire es estable o si las capas permanecen correctamente unidas. Debe combinarse con comprobaciones relacionadas con el rendimiento y la conversión.
¿Debe ensayarse cada rollo?
Eso depende del riesgo de la aplicación, el tamaño del lote, el historial del proveedor y las consecuencias del fallo. Los programas de filtración de mayor riesgo normalmente justifican un muestreo de rollos más amplio y una trazabilidad más estricta. Las aplicaciones de menor riesgo pueden utilizar un plan definido de muestreo representativo con inspección visual de cada rollo.
¿Por qué dos lotes con un flujo de aire similar pueden rendir de manera diferente?
El flujo de aire es un indicador, no una descripción completa de la estructura de filtración. Las diferencias en la distribución del tamaño de poro, la disposición de las fibras, el tratamiento electrostático, la condición de la capa superficial o los defectos locales pueden modificar la eficiencia y el comportamiento de carga de polvo sin producir un gran cambio en el flujo de aire promedio.
¿Cuándo debe una prueba de filtro terminado formar parte de la aprobación del medio?
Inclúyala cuando las propiedades del medio interactúen estrechamente con el plegado, la unión adhesiva, el sellado, el soporte estructural o los requisitos finales de flujo de aire. Es especialmente valiosa para construcciones nuevas, materiales multicapa y aplicaciones en las que importa un rendimiento estable del sistema.
Un programa de verificación fiable transforma los medios filtrantes personalizados de un material de entrada incierto en un componente controlado del filtro terminado. Defina las propiedades importantes, ensaye muestras representativas con métodos consistentes, confirme el comportamiento durante la conversión, conserve material de referencia trazable y trate los cambios significativos del proceso como eventos de recualificación en lugar de variaciones rutinarias.
Recomendación
 28-09-2026
¿Cómo se puede verificar la consistencia entre lotes en medios filtrantes personalizados?
¿Cómo puedo verificar la consistencia entre lotes de medios filtrantes personalizados? Explore pruebas prácticas, muestreo y comprobaciones de conversión para un rendimiento de filtración fiable.- 28-09-2026
¿Qué datos de ensayo debe solicitar para los medios filtrantes de turbinas de gas?
¿Qué datos de ensayo debo solicitar antes de comprar medios filtrantes para turbinas de gas? Compare los datos de eficiencia, caída de presión, resistencia a la humedad y carga de polvo para realizar una compra más informada. - 28-09-2026
¿Cómo se debe comparar de forma justa la capacidad de retención de polvo?
¿Cómo comparo de forma justa la capacidad de retención de polvo de los medios filtrantes? Alinee el polvo de prueba, el flujo de aire, la caída de presión, la eficiencia y las curvas de carga para una selección de filtros más inteligente.