Как проверить стабильность партий нестандартных фильтрующих материалов?
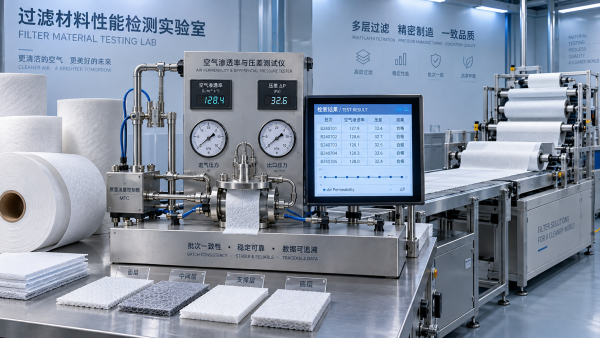
Как проверить стабильность партий фильтрующего материала по индивидуальному заказу? Начните с рассмотрения стабильности как вопроса контроля эксплуатационных характеристик, а не как формального документооборота. Материал может соответствовать номинальной поверхностной плотности или толщине, но при этом по-разному вести себя в готовом фильтре, если изменились распределение волокон, структура пор, сопротивление воздушному потоку, скрепление или характеристики обработки рулона.
Практическая цель — подтвердить, что каждая поставка будет одинаково проходить через ваш процесс переработки и обеспечивать фильтры с предсказуемыми перепадом давления, эффективностью, прочностью и сроком службы. Для этого необходимы определенная спецификация, репрезентативный план отбора проб, сопоставимые методы испытаний и четкий порядок действий при отклонениях.
Определите, что означает «стабильный» для конкретного применения фильтра
Фильтрующий материал по индивидуальному заказу разрабатывается с учетом определенного баланса свойств. Для одного применения приоритетом может быть низкое сопротивление при заданном воздушном потоке. Для другого — улавливание частиц, способность удерживать пыль, гофрируемость, химическая совместимость или устойчивость к нагреву и вибрации. Общей формулировки вроде «качество соответствует утвержденному образцу» недостаточно для контроля будущих производственных партий.
До начала регулярных поставок преобразуйте утвержденный материал в контролируемую спецификацию. В ней следует различать характеристики, критически важные для работы фильтра, и характеристики, которые главным образом влияют на переработку или внешний вид.
Не для каждого проекта требуется одинаковый уровень контроля всех параметров. Для простого слоя предварительной фильтрации наибольшее внимание могут заслуживать технологичность переработки и воздушный поток. Для газотурбинных, автомобильных, полупроводниковых, биофармацевтических, энергетических или иных чувствительных фильтрационных применений связь между структурой и фильтрационными характеристиками обычно требует более строгого контроля.
Используйте утвержденный образец как эталон, затем установите диапазоны приемки
Утвержденный эталонный рулон или сохраненный образец полезен, но это лишь отправная точка. Более надежный подход заключается в установлении целевых значений и допустимых отклонений для каждого критически важного свойства. Эти пределы должны быть связаны с тем, что способен допустить готовый фильтр, а не скопированы из неформальной процедуры входного контроля.
Например, небольшое изменение толщины может быть безвредным при плоской резке, но создавать проблемы там, где материал плотно гофрируется. Умеренная разница в воздухопроницаемости может быть приемлемой для грубого защитного слоя, но неприемлемой в системе с ограниченной производительностью вентилятора или контролируемыми требованиями к воздушному потоку.
Также важно различать соответствие отдельных свойств и функциональную стабильность. Партия может находиться в допустимом диапазоне по поверхностной плотности и толщине, но при этом демонстрировать измененную зависимость между воздушным потоком и эффективностью. Для многослойных материалов такая же проблема может возникнуть, когда каждый слой выглядит соответствующим требованиям, но процесс скрепления меняет комбинированную структуру. Если применение предъявляет высокие требования, определяйте ключевые свойства как взаимосвязанный набор характеристик, а не как независимые пункты контрольного списка.
Отбирайте образцы из рулонов так, чтобы выявлять реальные вариации
Испытание одного фрагмента, вырезанного с внешней стороны одного рулона, не подтверждает стабильность производственной партии. Вариации могут возникать между рулонами, по ширине полотна или вдоль машинного направления. Поэтому полезный план входного контроля предусматривает отбор образцов из нескольких рулонов и, если конструкция материала делает это актуальным, из нескольких положений по ширине рулона.
Поддерживайте постоянство места отбора образцов и процедуры кондиционирования. Фильтрующий материал может реагировать на температуру и влажность, особенно материалы, содержащие гигроскопичные волокна, клеевые слои или чувствительные ламинированные структуры. Сравнение некондиционированного приемочного образца с кондиционированным утвержденным образцом может создать видимые различия, обусловленные условиями испытаний, а не производством.
При постоянных поставках сохраняйте маркированные образцы от каждой принятой партии. Фиксируйте номер партии поставщика, номер рулона, дату приемки, результаты испытаний и любые наблюдения при переработке. Такая прослеживаемость ценна, когда готовый фильтр позднее демонстрирует изменение перепада давления, качества гофрирования или надежности склеивания. Она сужает расследование от вопроса «какой материал мог измениться?» до конкретной партии и производственного периода.
Проверяйте материал до и после переработки
Лабораторные измерения необходимы, но они не заменяют контролируемого испытания на фактической производственной линии. Процесс переработки может усиливать различия материалов, которые кажутся незначительными в протоколе испытаний. Более жесткая партия может давать большее обратное распрямление гофр. Изменение поверхностной энергии может повлиять на смачивание клеем. Незначительно более слабое внутреннее скрепление может стать заметным только во время продольной резки, тиснения, гофрирования или отверждения.
Для новых материалов по индивидуальному заказу и изменений материалов проведите краткое испытание переработки и проверьте готовый фильтр. Сравните испытательный образец с утвержденной конструкцией по следующим параметрам:
- ведение полотна, поведение при резке и образование пыли во время переработки;
- шаг гофр, стабильность гофр и растрескивание по линиям сгиба;
- смачивание клеем, нанесение клеевого валика, поведение при отверждении и внешний вид соединения;
- стабильность ламината, состояние кромок, скручивание и разделение слоев;
- сопротивление воздушному потоку готового фильтра и фильтрационные характеристики, где применимо.
Этот этап особенно важен, когда материал не представляет собой единый однородный лист. Волокнистые слои мокрого формования, синтетические подложки, мембраны, сетки и клеевые ламинации по-разному взаимодействуют при натяжении и нагреве. Партия, проходящая базовый входной контроль, но вызывающая снижение скорости линии или увеличение брака, не является стабильной в эксплуатационном отношении.
Смотрите не только на средние значения
Средние результаты испытаний могут скрывать тип нестабильности, вызывающий последующие отказы. Рулон с одной плотной и одной более открытой полосой может показывать приемлемое среднее значение воздушного потока, но приводить к неравномерной работе фильтра. Аналогично, несколько слабых участков могут не оказать заметного влияния на среднюю прочность при растяжении, но вызвать разрывы во время гофрирования.
Визуально проверяйте лист при контролируемом освещении и используйте одинаковый метод контроля от партии к партии. Ищите полосы, тонкие участки, агломераты, отверстия, пропуски покрытия, складки, поверхностные загрязнения, изменения цвета, указывающие на изменение процесса, и видимую неоднородность ламинированной конструкции. Визуальный контроль не должен быть единственным критерием приемки, но часто это самый быстрый способ обнаружить локальные дефекты, которые небольшой испытуемый образец может не выявить.
Если это оправдано условиями применения, сравнивайте вариабельность внутри каждой партии наряду со средним значением партии. Вопрос заключается не только в том, «соответствует ли эта партия целевому значению?». Также важно: «аналогичен ли разброс результатов утвержденному материалу?». Более широкий разброс может указывать на менее стабильное формование, нанесение покрытия, ламинирование или отверждение еще до того, как результат выйдет за пределы приемки.
Запрашивайте подтверждения процесса, а не только сертификат
Сертификат анализа может поддерживать входной контроль, но наиболее полезен, когда в нем указаны испытанная партия, метод измерения и фактические заявленные значения. Общий сертификат, повторяющий номинальные спецификации, предоставляет ограниченные доказательства контроля партии.
Для фильтрующих материалов по индивидуальному заказу обсудите производственные средства контроля, влияющие на согласованные свойства. В зависимости от конструкции это может включать прослеживаемость сырья, контроль рецептуры, условия формирования мокрого полотна, сушку, скрепление полотна, массу покрытия, температуру или давление ламинирования, нанесение клея, отверждение, контроль рулонов и окончательные приемочные испытания.
Производственные возможности важны, поскольку разные конструкции материалов требуют разных точек контроля. Полностью синтетические материалы мокрого формования могут требовать тщательного контроля диспергирования волокон и однородности формирования. PUR, термоклеевая, эмульсионно-распылительная на основе растворителя или ультразвуковая ламинация может нуждаться в собственной проверке адгезии слоев, равномерности покрытия, теплового воздействия и стабильности размеров. Правильный вопрос заключается не в том, является ли один метод ламинирования универсально лучшим, а в том, стабилен ли процесс для выбранной структуры материалов и условий конечного применения.
Поставщики с несколькими производственными платформами могут быть полезны, когда индивидуальная конструкция требует как фильтрационных характеристик, так и надежного поведения при переработке. Например, Hangzhou Chaocai Materials разрабатывает функциональные фильтрационные материалы с использованием полностью синтетического мокрого формования и нескольких процессов ламинирования. В техническом обсуждении продуктивным направлением является согласование конструкции материала, маршрута производства, плана испытаний и сохраненного эталонного образца с фактической конструкцией фильтра, а не оценка рулона только по общим спецификациям.
Разделяйте плановые проверки партий и основания для повторной квалификации
Не каждая поставка требует полной программы испытаний характеристик, но и не каждое изменение следует рассматривать как обычную поставку. Установите стандартный пакет входных испытаний для регулярных партий, а затем определите изменения, требующие дополнительной оценки.
Повторная квалификация целесообразна при изменении типа волокна, системы связующего или смолы, структуры слоев, конструкции покрытия или мембраны, метода нанесения клея или ламинирования, места производства, ключевых условий обработки или условий хранения. Ее также следует рассматривать после повторяющихся проблем при переработке, необъяснимых изменений характеристик готового фильтра или перерыва в поставках материала, достаточно длительного для того, чтобы условия процесса могли перестать соответствовать утвержденной базовой линии.
Распространенная ошибка — полагаться на заявление поставщика о том, что «спецификация не изменилась». Номинальная спецификация действительно может не измениться, в то время как детали, влияющие на структуру пор, жесткость, адгезию или поведение при переработке, изменились. Уведомление об изменениях и согласованный порядок повторной квалификации защищают как производителя фильтров, так и производителя материала от предотвратимых споров.
Что делать, если партия близка к предельному значению
Результат, близкий к границе приемки, не означает автоматический отказ, но его нельзя игнорировать. Проверьте, изменились ли связанные свойства в одном направлении. Например, меньшая толщина в сочетании с более высоким воздушным потоком может указывать на существенное структурное изменение, даже если оба значения по отдельности остаются приемлемыми. Проверьте сохраненные образцы, сравните рулон с предыдущими партиями и оцените, будет ли материал использоваться в особенно чувствительной программе фильтров.
Если отклонение затрагивает только некритичное свойство и контролируемое испытание переработки остается стабильным, партия может подходить для менее требовательного применения. Если оно влияет на фильтрационные характеристики, перепад давления, целостность соединения или стабильность критически важного для безопасности процесса, изолируйте партию до выяснения причины и практического воздействия.
Часто задаваемые вопросы
Достаточно ли поверхностной плотности для подтверждения стабильности фильтрующего материала по индивидуальному заказу?
Нет. Поверхностная плотность полезна, но не может показать, равномерно ли распределены волокна, изменились ли поры, стабилен ли воздушный поток или остаются ли слои надлежащим образом скрепленными. Ее следует сочетать с проверками характеристик и параметров, связанных с переработкой.
Нужно ли испытывать каждый рулон?
Это зависит от риска применения, размера партии, истории поставщика и последствий отказа. Программы фильтрации с более высоким риском обычно оправдывают более широкий отбор образцов из рулонов и более строгую прослеживаемость. Для применений с меньшим риском можно использовать определенный репрезентативный план отбора проб с визуальной проверкой каждого рулона.
Почему две партии с похожим воздушным потоком могут работать по-разному?
Воздушный поток — это один показатель, а не полное описание фильтрационной структуры. Различия в распределении размеров пор, расположении волокон, электростатической обработке, состоянии поверхностного слоя или локальных дефектах могут изменять эффективность и поведение при пыленакоплении, не вызывая значительного изменения среднего воздушного потока.
Когда испытание готового фильтра должно быть частью утверждения материала?
Включайте его, когда свойства материала сильно взаимодействуют с гофрированием, клеевым скреплением, герметизацией, структурной поддержкой или конечными требованиями к воздушному потоку. Оно особенно ценно для новых конструкций, многослойных материалов и применений, где важна стабильная работа системы.
Надежная программа проверки превращает фильтрующий материал по индивидуальному заказу из неопределенного входящего материала в контролируемый компонент готового фильтра. Определите важные свойства, испытывайте репрезентативные образцы согласованными методами, подтверждайте поведение при переработке, сохраняйте прослеживаемый эталонный материал и рассматривайте значимые изменения процесса как события повторной квалификации, а не как обычные вариации.
Рекомендация
 Sep 28, 2026
Как проверить стабильность партий нестандартных фильтрующих материалов?
Как проверить стабильность партий нестандартных фильтрующих материалов? Ознакомьтесь с практическими методами испытаний, отбора проб и проверки переработки для обеспечения надежной работы фильтров.- Sep 28, 2026
Какие данные испытаний следует запросить для фильтрующих материалов газовых турбин?
Какие данные испытаний следует запросить перед покупкой фильтрующих материалов для газовых турбин? Сравните данные по эффективности, перепаду давления, влагостойкости и пылеёмкости для более обоснованного выбора поставщика. - Sep 28, 2026
Как справедливо сравнивать пылеёмкость?
Как справедливо сравнивать пылеёмкость фильтрующих материалов? Сопоставляйте испытательную пыль, расход воздуха, перепад давления, эффективность и кривые нагрузки для более обоснованного выбора фильтра.