Comment vérifier la constance des lots de médias filtrants sur mesure ?
Comment puis-je vérifier la constance des lots de médias filtrants sur mesure ? Commencez par considérer la constance comme une question de maîtrise des performances, et non comme un simple exercice documentaire. Un matériau peut correspondre à son grammage ou à son épaisseur nominale tout en se comportant différemment dans un filtre fini si la distribution des fibres, la structure des pores, la résistance au passage de l'air, le liage ou la manipulation des rouleaux a changé.
L'objectif pratique est de confirmer que chaque livraison se comportera de la même manière dans votre processus de transformation et produira des filtres offrant une perte de charge, une efficacité, une résistance et une durée de vie prévisibles. Cela exige une spécification définie, un plan d'échantillonnage représentatif, des méthodes d'essai comparables et une procédure claire de traitement des écarts.
Définir la « constance » pour l'application réelle du filtre
Un média filtrant sur mesure est conçu autour d'un équilibre particulier de propriétés. Pour une application, la priorité peut être une faible résistance à un débit d'air donné. Pour une autre, il peut s'agir de la capture des particules, du comportement de rétention des poussières, de l'aptitude au plissage, de la compatibilité chimique ou de la résistance à la chaleur et aux vibrations. Une formulation générale telle que « même qualité que l'échantillon approuvé » ne suffit pas à maîtriser les futurs lots de production.
Avant de recevoir des approvisionnements réguliers, transformez le matériau approuvé en une spécification maîtrisée. Celle-ci doit distinguer les caractéristiques critiques pour les performances de filtration de celles qui affectent principalement la transformation ou l'aspect.
Chaque projet ne nécessite pas que tous les paramètres soient contrôlés au même niveau. Pour une simple couche de préfiltration, l'aptitude à la transformation et le débit d'air peuvent mériter la plus grande attention. Pour les applications de filtration de turbines à gaz, automobiles, de semi-conducteurs, biopharmaceutiques, des nouvelles énergies ou d'autres applications sensibles, la relation entre structure et performances de filtration exige généralement un contrôle plus strict.
Utiliser l'échantillon approuvé comme référence, puis définir des plages d'acceptation
Un rouleau de référence approuvé ou un échantillon conservé est utile, mais il ne constitue qu'un point de départ. L'approche la plus fiable consiste à établir des valeurs cibles et des variations acceptables pour chaque propriété critique. Ces limites doivent être liées à ce que le filtre fini peut tolérer, plutôt que copiées d'une procédure informelle de contrôle à réception.
Par exemple, une légère variation d'épaisseur peut être sans conséquence dans une application de découpe à plat, mais perturbatrice lorsque le média est fortement plissé. Une différence modérée de perméabilité à l'air peut être acceptable pour une couche de protection grossière, mais inacceptable lorsqu'un système dispose d'une capacité de ventilation limitée ou d'exigences de débit d'air contrôlé.
Il existe également une distinction importante entre la conformité de propriétés individuelles et la constance fonctionnelle. Un lot peut se situer dans la plage autorisée pour le grammage et l'épaisseur tout en présentant une relation modifiée entre débit d'air et efficacité. Pour les médias multicouches, le même problème peut survenir lorsque chaque couche semble conforme, mais que le procédé de liage modifie la structure combinée. Lorsque l'application est exigeante, définissez les propriétés clés comme un ensemble de performances liées plutôt que comme des éléments indépendants d'une liste de contrôle.
Échantillonner les rouleaux de manière à révéler les variations réelles
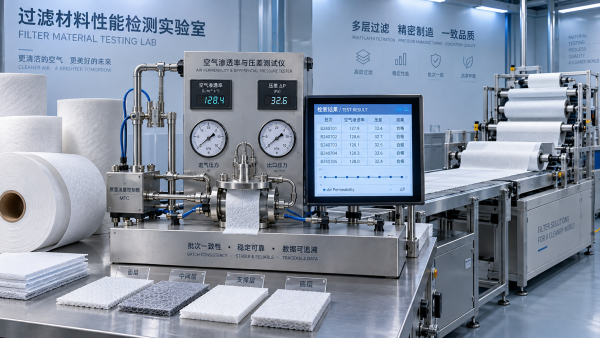
Tester une seule pièce découpée sur l'extérieur d'un rouleau ne permet pas de vérifier un lot de production. Des variations peuvent se produire d'un rouleau à l'autre, sur la largeur de la nappe ou dans le sens machine. Un plan utile de contrôle à réception prélève donc des échantillons sur plusieurs rouleaux et, lorsque la construction du matériau le rend pertinent, à plusieurs positions sur la largeur du rouleau.
Maintenez constantes la position de prélèvement et la procédure de conditionnement. Les médias filtrants peuvent réagir à la température et à l'humidité, notamment les matériaux contenant des fibres hygroscopiques, des couches adhésives ou des structures laminées sensibles. Comparer un échantillon de réception non conditionné à un échantillon d'approbation conditionné peut créer des différences apparentes provenant de l'environnement d'essai plutôt que de la production.
Pour les approvisionnements continus, conservez des échantillons étiquetés de chaque lot accepté. Enregistrez le numéro de lot du fournisseur, le numéro de rouleau, la date de réception, les résultats d'essai et toute observation liée à la transformation. Cette traçabilité est précieuse lorsqu'un filtre fini présente ultérieurement un changement de perte de charge, de qualité de pliage ou de fiabilité du collage. Elle réduit l'investigation de « quel matériau a pu changer ? » à un lot et une période de production spécifiques.
Contrôler le média avant et après transformation
Les mesures de laboratoire sont nécessaires, mais elles ne remplacent pas un essai maîtrisé sur la ligne de production réelle. Le processus de transformation peut amplifier des différences de matériau qui semblent mineures dans un rapport d'essai. Un lot plus rigide peut entraîner un retour élastique plus important des plis. Un changement d'énergie de surface peut modifier le mouillage de l'adhésif. Un liage interne légèrement plus faible peut devenir visible uniquement lors de la refente, du gaufrage, du plissage ou du durcissement.
Pour les nouveaux médias sur mesure et les modifications de matériau, effectuez un court essai de transformation et inspectez le filtre fini. Comparez l'essai à la construction approuvée en ce qui concerne :
- le guidage de la nappe, le comportement de coupe et la génération de poussière pendant la transformation ;
- l'espacement des plis, la stabilité des plis et les fissures sur les lignes de pliage ;
- le mouillage de l'adhésif, le positionnement du cordon, le comportement de durcissement et l'aspect du collage ;
- la stabilité du laminé, l'état des bords, le gondolage et la séparation des couches ;
- la résistance au passage de l'air et les performances de filtration du filtre fini, le cas échéant.
Cette étape est particulièrement importante lorsque le média n'est pas une feuille unique et uniforme. Les couches de fibres formées par voie humide, les supports synthétiques, les membranes, les scrims et les laminations adhésives interagissent différemment sous tension et sous chaleur. Un lot qui passe les contrôles de réception de base mais entraîne une vitesse de ligne réduite ou une augmentation des rebuts n'est pas constant sur le plan opérationnel.
Aller au-delà des valeurs moyennes
Les résultats d'essais moyens peuvent masquer le type d'inconstance à l'origine de défaillances en aval. Un rouleau présentant une bande dense et une bande ouverte peut afficher une valeur moyenne de débit d'air acceptable tout en produisant un comportement de filtration irrégulier. De même, quelques zones faibles peuvent ne pas modifier sensiblement la résistance à la traction moyenne, mais provoquer des ruptures lors du plissage.
Inspectez visuellement la feuille sous un éclairage contrôlé et utilisez la même méthode d'inspection d'un lot à l'autre. Recherchez les stries, zones minces, agglomérats, trous, manques de revêtement, plis, contaminations de surface, changements de couleur indiquant une modification de procédé et toute non-uniformité visible dans une construction laminée. L'inspection visuelle ne doit pas être le seul critère d'acceptation, mais elle constitue souvent le moyen le plus rapide de détecter des défauts locaux qu'une petite éprouvette ne révèle pas.
Lorsque l'application le justifie, comparez la variabilité au sein de chaque lot ainsi que la moyenne du lot. La question n'est pas seulement « Ce lot atteint-il la cible ? » Elle est aussi « La dispersion des résultats est-elle similaire à celle du matériau approuvé ? » Une dispersion plus large peut signaler une formation, un revêtement, une lamination ou un durcissement moins stables avant même qu'un résultat ne dépasse une limite d'acceptation.
Demander des preuves de procédé, et pas seulement un certificat
Un certificat d'analyse peut étayer le contrôle à réception, mais il est particulièrement utile lorsqu'il identifie le lot testé, la méthode de mesure et les valeurs réellement rapportées. Un certificat générique qui répète les spécifications nominales apporte peu de preuves de la maîtrise des lots.
Pour les médias filtrants sur mesure, examinez les contrôles de fabrication qui influencent les propriétés convenues. Selon la construction, cela peut inclure la traçabilité des matières premières, le contrôle de la formulation, les conditions de formation par voie humide, le séchage, le liage de la nappe, le poids de revêtement, la température ou la pression de lamination, l'application d'adhésif, le durcissement, l'inspection des rouleaux et les essais finaux de libération.
La capacité de fabrication importe, car différentes constructions de matériaux nécessitent différents points de contrôle. Les médias entièrement synthétiques formés par voie humide peuvent exiger un contrôle étroit de la dispersion des fibres et de l'uniformité de formation. Une lamination PUR, par adhésif thermofusible, par pulvérisation d'émulsion à base de solvant ou par ultrasons peut nécessiter sa propre vérification de l'adhésion entre couches, de la couverture, de l'exposition à la chaleur et de la stabilité dimensionnelle. La bonne question n'est pas de savoir si une méthode de lamination est universellement meilleure qu'une autre, mais si le procédé est stable pour l'empilement de matériaux sélectionné et les conditions d'utilisation finale.
Les fournisseurs disposant de plusieurs plateformes de production peuvent être utiles lorsqu'une conception sur mesure nécessite à la fois des performances de filtration et un comportement de transformation fiable. Par exemple, Hangzhou Chaocai Materials développe des matériaux filtrants fonctionnels à l'aide de procédés entièrement synthétiques par voie humide et de plusieurs procédés de lamination. Dans une discussion technique, l'approche productive consiste à aligner la construction du matériau, la voie de production, le plan d'essai et l'échantillon de référence conservé sur la conception réelle du filtre, plutôt que d'évaluer un rouleau à partir de spécifications génériques uniquement.
Distinguer les contrôles de lots de routine des déclencheurs de requalification
Chaque expédition ne nécessite pas un programme complet de performances, mais chaque modification ne doit pas non plus être traitée comme une livraison de routine. Établissez un ensemble normal d'essais à réception pour les lots réguliers, puis identifiez les changements nécessitant une évaluation supplémentaire.
Une requalification est appropriée en cas de changement du type de fibre, du liant ou du système de résine, de la structure des couches, de la construction du revêtement ou de la membrane, de la méthode d'adhésif ou de lamination, du lieu de fabrication, des principales conditions de transformation ou des conditions de stockage. Elle doit également être envisagée après des problèmes de transformation répétés, des variations inexpliquées des performances du filtre fini ou une interruption de matériau suffisamment longue pour que les conditions de procédé puissent ne plus correspondre à la référence approuvée.
Une erreur courante consiste à se fier à l'affirmation d'un fournisseur selon laquelle la « spécification est inchangée ». La spécification nominale peut effectivement être inchangée alors que des détails influençant la structure des pores, la rigidité, l'adhésion ou le comportement de transformation ont évolué. La notification des changements et un parcours de requalification convenu protègent à la fois le fabricant de filtres et le producteur de médias contre des litiges évitables.
Que faire lorsqu'un lot est proche de la limite
Un résultat proche d'une limite d'acceptation ne signifie pas automatiquement un rejet, mais il ne doit pas être ignoré. Examinez si des propriétés associées ont évolué dans la même direction. Par exemple, une épaisseur plus faible associée à un débit d'air plus élevé peut indiquer une modification structurelle significative, même si les deux valeurs restent individuellement acceptables. Vérifiez les échantillons conservés, comparez le rouleau aux lots précédents et évaluez si le matériau sera utilisé dans un programme de filtration particulièrement sensible.
Si l'écart n'affecte qu'une propriété non critique et qu'un essai de transformation maîtrisé reste stable, le lot peut convenir à une application moins exigeante. S'il affecte les performances de filtration, la perte de charge, l'intégrité du collage ou la stabilité d'un procédé critique pour la sécurité, isolez le lot jusqu'à ce que la cause et l'effet pratique soient compris.
FAQ
Le grammage suffit-il pour confirmer la constance d'un média filtrant sur mesure ?
Non. Le grammage est utile, mais il ne peut pas montrer si les fibres sont réparties uniformément, si les pores ont changé, si le débit d'air est stable ou si les couches restent correctement liées. Il doit être associé à des contrôles liés aux performances et à la transformation.
Chaque rouleau doit-il être testé ?
Cela dépend du risque lié à l'application, de la taille du lot, de l'historique du fournisseur et des conséquences d'une défaillance. Les programmes de filtration à risque plus élevé justifient généralement un échantillonnage plus large des rouleaux et une traçabilité plus stricte. Les applications à risque moindre peuvent utiliser un plan d'échantillonnage représentatif défini avec inspection visuelle de chaque rouleau.
Pourquoi deux lots présentant un débit d'air similaire peuvent-ils offrir des performances différentes ?
Le débit d'air est un indicateur, pas une description complète de la structure de filtration. Des différences dans la distribution de taille des pores, l'agencement des fibres, le traitement électrostatique, l'état de la couche de surface ou les défauts locaux peuvent modifier l'efficacité et le comportement de chargement en poussière sans créer de variation importante du débit d'air moyen.
Quand un essai sur filtre fini doit-il faire partie de l'approbation du média ?
Incluez-le lorsque les propriétés du média interagissent fortement avec le plissage, le collage adhésif, l'étanchéité, le support structurel ou les exigences finales de débit d'air. Il est particulièrement utile pour les nouvelles constructions, les matériaux multicouches et les applications où la stabilité des performances du système est importante.
Un programme de vérification fiable transforme un média filtrant sur mesure, matériau entrant incertain, en un composant maîtrisé du filtre fini. Définissez les propriétés importantes, testez des échantillons représentatifs selon des méthodes cohérentes, confirmez le comportement lors de la transformation, conservez un matériau de référence traçable et traitez les changements significatifs de procédé comme des événements de requalification plutôt que comme des variations de routine.
Recommandation
 Sep 28, 2026
Comment vérifier la constance des lots de médias filtrants sur mesure ?
Comment puis-je vérifier la constance des lots de médias filtrants sur mesure ? Découvrez des contrôles pratiques de test, d’échantillonnage et de transformation pour des performances de filtration fiables.- Sep 28, 2026
Quelles données d’essai devez-vous demander pour les médias filtrants destinés aux turbines à gaz ?
Quelles données d’essai dois-je demander avant d’acheter des médias filtrants pour turbines à gaz ? Comparez les données relatives à l’efficacité, à la perte de charge, à la résistance à l’humidité et à la capacité de rétention des poussières pour un approvisionnement plus éclairé. - Sep 28, 2026
Comment comparer équitablement la capacité de rétention de poussière ?
Comment comparer équitablement la capacité de rétention de poussière des médias filtrants ? Harmonisez la poussière d’essai, le débit d’air, la perte de charge, l’efficacité et les courbes de chargement pour une sélection plus judicieuse des filtres.