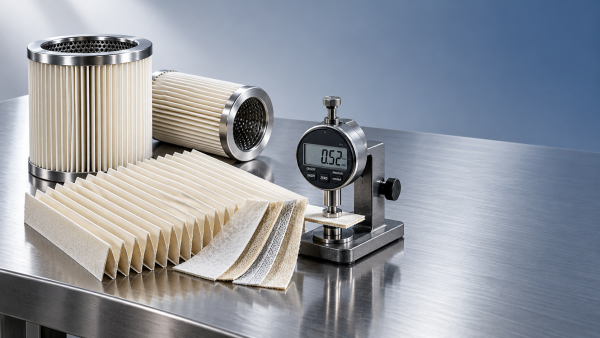
¿Cómo afecta el medio ePTFE a la caída de presión inicial?
Cuando se espera que un sistema de filtración capture partículas finas sin restringir el flujo de aire, la caída de presión inicial se convierte rápidamente en una consideración práctica de diseño. Un filtro de admisión para turbinas de gas puede necesitar un suministro de aire estable a altos caudales; un filtro de aire automotriz puede requerir proteger los componentes aguas abajo sin aumentar la resistencia de admisión del motor; un proceso de semiconductores o biofarmacéutico puede exigir una captura controlada de partículas mientras mantiene condiciones previsibles del sistema. En cada caso, una elección de medio que parece eficiente sobre el papel puede generar problemas si no se comprende su resistencia en la configuración final del filtro.
¿Cómo afecta el medio de ePTFE a la caída de presión inicial? El ePTFE puede ayudar a lograr una caída de presión inicial relativamente baja con la eficiencia de filtración requerida, ya que la estructura de su membrana puede proporcionar poros interconectados y altamente controlados en una capa de filtración fina. Sin embargo, el ePTFE no produce automáticamente la menor resistencia. La caída de presión inicial depende de la estructura de poros, el espesor, el gramaje, el método de laminación, la capa de soporte, la dirección del flujo de aire, la velocidad frontal y la geometría del filtro terminado. Una membrana restrictiva o un laminado mal diseñado pueden aumentar la resistencia incluso cuando el material base es muy poroso.
Por qué la caída de presión inicial es importante antes de que el filtro comience a cargarse
La caída de presión inicial es la resistencia al flujo de aire medida cuando un filtro limpio se pone en funcionamiento por primera vez. A menudo se considera un simple valor inicial, pero influye en varias decisiones posteriores: el dimensionamiento de ventiladores o soplantes, el consumo de energía, la estabilidad del flujo de aire, los intervalos de mantenimiento y el margen disponible antes de que un filtro alcance su límite de servicio.
Una baja caída de presión inicial es especialmente valiosa cuando la demanda de flujo de aire cambia rápidamente o cuando el sistema tiene una capacidad de presión limitada. En una aplicación de admisión de turbina, una resistencia excesiva puede afectar las condiciones de entrada. En un sistema de aire automotriz, puede limitar el suministro de aire disponible a medida que aumenta la demanda de flujo. En entornos de fabricación de alta limpieza, un aumento de la caída de presión puede requerir cambios en los ajustes de manejo de aire que afecten al control del proceso. Por lo tanto, la resistencia del medio limpio debe evaluarse como parte del rendimiento del sistema, no solo como una propiedad independiente de laboratorio.
Al mismo tiempo, la menor caída de presión posible no siempre es el objetivo correcto. Abrir demasiado la estructura de poros puede reducir la captura de partículas finas o permitir que las partículas penetren más profundamente en el medio. La pregunta útil normalmente no es «¿Qué medio tiene la menor resistencia?», sino «¿Qué medio alcanza la eficiencia requerida con la menor resistencia práctica en esta condición de operación?».
Qué cambia el ePTFE en la trayectoria del flujo de aire
El politetrafluoroetileno expandido se forma en una estructura microporosa con nodos y fibrillas. La membrana resultante puede contener un gran volumen abierto y, al mismo tiempo, presentar trayectorias pequeñas y controladas para las partículas suspendidas en el aire. Cuando se utiliza como capa de filtración, normalmente se coloca sobre un sustrato de soporte, ya que la propia membrana puede ser demasiado fina o delicada para proporcionar la resistencia, estabilidad de pliegues o características de manipulación requeridas por el producto final.
El aire no atraviesa una membrana como si se moviera por aberturas grandes y rectas. Sigue una red de trayectorias tortuosas. La resistencia se ve afectada por el tamaño y la distribución de esas trayectorias, cuántas están disponibles por unidad de área y la distancia que el aire debe recorrer a través de la capa. Una membrana fina de ePTFE con suficiente estructura abierta puede ofrecer menos resistencia que una construcción más gruesa de filtración en profundidad diseñada para alcanzar la misma eficiencia de captura de partículas finas.
Esta es una de las razones por las que el ePTFE se considera a menudo para tareas de filtración exigentes. La captura de partículas finas puede producirse cerca de la superficie de la membrana, en lugar de depender por completo de que las partículas atraviesen una red fibrosa gruesa. Por tanto, la membrana puede favorecer una alta eficiencia inicial sin requerir un sustrato fuertemente densificado. Sin embargo, la membrana sigue siendo solo una parte de la ruta del flujo de aire. Una vez que se une a un no tejido, se recubre, se pliega, se sella o se transforma de otra manera, la caída de presión pertenece al filtro compuesto y no solo al ePTFE.
Una membrana fina puede reducir la resistencia con la misma eficiencia, pero solo en la comparación adecuada
El ePTFE a veces se describe como un «medio de baja caída de presión», lo cual es incompleto. Añadir cualquier capa de membrana a un soporte abierto generalmente introduce cierta resistencia adicional. La comparación importante es entre sistemas de medios completos que proporcionan el mismo resultado de filtración.
Por ejemplo, un medio convencional de filtración en profundidad puede necesitar ser más denso, más grueso o contar con más capas para capturar una fracción especificada de partículas finas. Esta construcción puede producir una resistencia limpia considerable porque el flujo de aire debe atravesar una red de fibras más larga y restrictiva. Un laminado de ePTFE correctamente seleccionado puede cumplir el mismo requisito de captura mediante una capa de filtración superficial más fina y uniforme, lo que permite que el medio de soporte permanezca comparativamente abierto. En esta comparación, el compuesto basado en ePTFE puede tener una caída de presión inicial favorable.
También puede ocurrir lo contrario. Si la estructura de poros de la membrana es demasiado fina para el objetivo real de partículas, si la membrana es más gruesa de lo necesario o si el soporte tiene baja permeabilidad, el medio terminado puede mostrar una resistencia limpia superior a la esperada. Por esta razón, la descripción nominal de poros de una membrana no debe utilizarse como único criterio de selección.
Factores que determinan la caída de presión inicial de los medios de ePTFE
Arquitectura de poros de la membrana
El tamaño de poro es importante, pero el tamaño medio de poro por sí solo no explica la resistencia al flujo de aire. Una membrana con una distribución de poros estrecha y uniforme puede proporcionar un comportamiento de filtración más predecible que una con una distribución amplia que contiene una mezcla de regiones muy abiertas y altamente restrictivas. El número de trayectorias de flujo disponibles, su conectividad y el grado de tortuosidad influyen en la permeabilidad al aire limpio.
Las estructuras muy finas pueden mejorar la captura de partículas pequeñas, pero las trayectorias más pequeñas generalmente aumentan la resistencia. Por ello, un diseño destinado al control de partículas ultrafinas puede tener un perfil de caída de presión diferente del utilizado para polvo grueso o separación de gotas líquidas. El objetivo de filtración debe definir qué nivel de restricción es aceptable.
Espesor y masa de la membrana
En igualdad de condiciones, el aire encuentra mayor resistencia cuando debe recorrer una trayectoria microporosa más larga. Una capa de ePTFE más fina puede ayudar a limitar la caída de presión inicial, siempre que mantenga la integridad y el rendimiento de captura necesarios. El espesor no puede reducirse indefinidamente. La membrana debe soportar la transformación, el plegado, la vibración, la limpieza por pulsos cuando corresponda y las condiciones de servicio sin daños ni cambios inaceptables en los poros.
El espesor también debe considerarse después de la laminación. La penetración del adhesivo, la compresión durante la unión y la adición de capas de refuerzo pueden alterar la trayectoria efectiva del aire. Una membrana de baja resistencia puede perder parte de su ventaja cuando el laminado total no se diseña teniendo en cuenta el flujo de aire.
Permeabilidad del sustrato de soporte
El soporte es frecuentemente la fuente oculta de resistencia. Incluso cuando una membrana de ePTFE es altamente permeable, un respaldo no tejido denso, una malla restrictiva, un recubrimiento o una capa secundaria pueden dominar el resultado de la caída de presión. Esto es más probable cuando el sustrato se selecciona principalmente por su resistencia, rigidez, imprimibilidad o facilidad de procesamiento sin prestar suficiente atención a la permeabilidad al aire.
Una evaluación útil separa los componentes. Ensaye el soporte, la membrana y el compuesto laminado en las mismas condiciones de flujo de aire. Los resultados no siempre se suman de manera perfectamente lineal, pero este enfoque puede revelar si la estructura de soporte consume una parte excesiva del presupuesto disponible de caída de presión.
Método de laminación y distribución del adhesivo
La laminación es necesaria para muchas construcciones de ePTFE, pero debe conservar el área abierta de flujo. El adhesivo que migra hacia los poros de la membrana puede bloquear las trayectorias y aumentar la resistencia. Una presión o temperatura de unión excesivas también pueden comprimir el soporte y reducir su permeabilidad. Estos efectos pueden ser irregulares a lo largo de la bobina, creando variaciones de un elemento filtrante a otro.
Se pueden seleccionar diferentes métodos de laminación según la compatibilidad de materiales y la durabilidad requerida. La laminación PUR, la laminación con adhesivo termofusible, la laminación por pulverización de emulsión a base de solvente y la unión ultrasónica generan diferentes patrones de unión y efectos térmicos o mecánicos. El proceso correcto no es simplemente el que proporciona la unión más resistente. Es el que proporciona adhesión y estabilidad de procesamiento adecuadas mientras minimiza la obstrucción del área activa de filtración.
Velocidad frontal en el filtro real
La caída de presión aumenta a medida que se impulsa más aire a través de un área determinada de medio. Un material que funciona bien a una velocidad frontal moderada de laboratorio puede volverse restrictivo cuando se instala en un elemento compacto con un área efectiva limitada. Esta es una de las razones por las que una comparación de medios debe utilizar el rango de operación previsto en lugar de un único punto de ensayo conveniente.
La geometría del filtro importa tanto como la permeabilidad del medio. La profundidad de los pliegues, el número de pliegues, la separación entre pliegues, el área útil de medio, la compresión del paquete y la distribución del flujo de aire influyen en la velocidad local a través de la membrana. Las áreas cercanas a sellos, marcos o zonas de entrada irregulares pueden experimentar una carga y resistencia localizadas mayores de lo que sugiere el cálculo promedio del sistema.
La filtración superficial cambia la evolución de la caída de presión después de la instalación
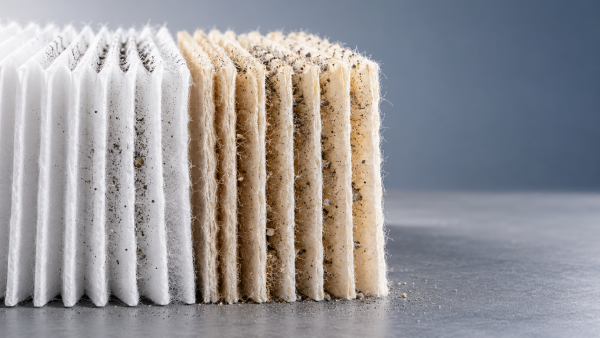
Aunque la caída de presión inicial se mide en medios limpios, la forma en que el ePTFE captura partículas afecta lo que sucede después. Las membranas de ePTFE suelen favorecer la carga superficial porque las partículas se retienen cerca del lado aguas arriba de la membrana, en lugar de incrustarse profundamente en una estructura fibrosa. Esto puede mejorar la consistencia de captura y hacer más predecible el comportamiento de la torta de polvo en algunas aplicaciones de filtración en seco.
La carga superficial no garantiza un aumento lento de la caída de presión. Un polvo fino y cohesivo puede formar rápidamente una torta densa sobre la superficie de la membrana. La humedad, los aerosoles de aceite, los contaminantes pegajosos y los efectos electrostáticos pueden cambiar la estructura de esa torta. La caída de presión inicial puede ser baja y, sin embargo, la caída de presión operativa puede aumentar rápidamente cuando el aerosol de desafío no es adecuado para la configuración de la membrana.
Por el contrario, algunos medios de profundidad comienzan con una baja resistencia limpia, pero pierden gradualmente permeabilidad a medida que las partículas penetran y bloquean las trayectorias internas. Por tanto, comparar únicamente la caída de presión del medio limpio puede llevar a una decisión incorrecta. El tipo de contaminante esperado, la concentración, la distribución de tamaños de partículas, la humedad y el ciclo de servicio deben considerarse junto con el valor inicial.
Cómo evaluar medios de ePTFE sin llegar a una conclusión equivocada
Cuando se revisan dos opciones de medios, comience por definir el punto de operación en lugar de solicitar una construcción general de «baja caída de presión». La condición de ensayo debe reflejar el fluido, la dirección del flujo, la temperatura, la humedad cuando sea relevante y la velocidad frontal prevista. Una comparación solo es significativa cuando ambos materiales se ensayan con objetivos de eficiencia equivalentes y configuraciones comparables de medio terminado.
- Establezca el objetivo de filtración requerido. Identifique el rango de tamaño de partículas, la expectativa de eficiencia y si el sistema protege principalmente equipos, controla la contaminación del proceso o prolonga la vida útil de los componentes aguas abajo.
- Determine la resistencia limpia admisible. Utilice el margen de presión disponible del sistema, no simplemente un valor preferido para el medio. Incluya el efecto de carcasas, rejillas, conductos, sellos y otros componentes que añaden resistencia.
- Verifique la combinación ePTFE-soporte. Determine si el soporte permanece suficientemente abierto después de la laminación y si el método de unión evita el bloqueo excesivo de poros o la compresión.
- Evalúe la geometría prevista. Determine el área efectiva de medio y la velocidad frontal local después del plegado o ensamblaje. Los resultados en lámina plana son útiles, pero no pueden predecir completamente un elemento filtrante compacto.
- Revise el comportamiento de carga. Considere si las partículas son secas, aceitosas, higroscópicas, abrasivas, fibrosas o propensas a formar una torta compacta. El valor inicial debe interpretarse junto con la curva esperada de caída de presión durante la vida útil.
Los datos de medios de un proveedor pueden ser un punto de partida útil, pero deben ajustarse al proceso real de transformación. Las diferencias en el curado de pliegues, la colocación de cordones adhesivos, la exposición térmica o la presión final de ensamblaje pueden alterar el rendimiento después de que el material sale de la bobina.
Señales de que la construcción de ePTFE puede ser demasiado restrictiva
Una caída de presión inicial elevada no siempre es causada por la propia membrana. Las siguientes observaciones pueden ayudar a delimitar la causa:
- La caída de presión es mayor de lo esperado antes de una exposición significativa a partículas, lo que sugiere un área efectiva insuficiente, un soporte denso, poros de membrana bloqueados o pliegues comprimidos.
- El rendimiento varía entre lotes de producción, lo que puede indicar laminación inconsistente, aplicación desigual de adhesivo o variación en la permeabilidad del sustrato.
- La resistencia aumenta bruscamente a caudales más altos, lo que indica que la velocidad frontal real o la distribución del flujo de aire puede no ser adecuada para la construcción seleccionada.
- El medio tiene buena eficiencia pero capacidad limitada de flujo de aire, lo que sugiere que el grado de membrana puede ser más fino de lo que requiere la aplicación.
- Un elemento filtrante funciona de manera diferente a las muestras de lámina plana, lo que indica que el empaquetado de pliegues, la separación, el sellado o el diseño del ensamblaje están modificando el área útil de filtración.
En estas situaciones, cambiar a una membrana más abierta es solo una posible respuesta. Aumentar el área efectiva de medio, seleccionar un soporte más permeable, reducir la cobertura adhesiva, mejorar la separación de pliegues o revisar el punto de eficiencia requerido puede proporcionar una mejor solución sin sacrificar el rendimiento de captura necesario.
Cómo elegir el equilibrio adecuado para aplicaciones de filtración exigentes
Para sistemas de filtración de turbinas de gas, automoción, nuevas energías, semiconductores y biofarmacia, los medios de ePTFE deben seleccionarse como parte de un compuesto diseñado. La membrana debe adaptarse al desafío de partículas, mientras que las capas de soporte y laminación deben conservar el flujo de aire y proporcionar las propiedades mecánicas requeridas por el producto terminado.
La capacidad de fabricación es relevante porque la misma membrana puede comportarse de manera diferente después de la transformación. El desarrollo de soportes por vía húmeda, la laminación controlada, la selección de adhesivos y la unión ultrasónica pueden influir en la capacidad del medio final para conservar su estructura de poros diseñada. La mejor construcción suele ser la que mantiene la eficiencia y durabilidad requeridas, dejando al mismo tiempo suficiente margen de presión para las condiciones reales de flujo de aire y la carga prevista.
Preguntas que los ingenieros suelen hacer sobre la caída de presión del ePTFE
¿El ePTFE siempre tiene una caída de presión inicial menor que los medios filtrantes convencionales?
No. El ePTFE puede proporcionar una caída de presión menor cuando se compara con otro sistema de medios que ofrece la misma eficiencia, especialmente cuando una membrana fina puede sustituir una capa de filtración en profundidad más densa. El laminado terminado aún puede ser restrictivo si la membrana es demasiado fina, el soporte es denso o la laminación bloquea las trayectorias de flujo de aire.
¿Un tamaño de poro de ePTFE mayor siempre reducirá la caída de presión?
Una estructura más abierta generalmente reduce la resistencia al flujo de aire, pero también puede modificar el comportamiento de captura de partículas. La estructura de poros aceptable depende de la eficiencia requerida, las características del aerosol y las condiciones de servicio. Una menor caída de presión limpia no es útil si el filtro ya no proporciona la protección necesaria.
¿La laminación puede aumentar significativamente la caída de presión inicial?
Sí. La migración del adhesivo, una cobertura de unión excesiva, la contracción inducida por calor o la compresión del soporte pueden reducir el área abierta en el compuesto. Ensayar el medio laminado final es más informativo que depender únicamente de los datos de la membrana.
¿Por qué una lámina plana de baja caída de presión se vuelve restrictiva después del plegado?
El plegado modifica el área efectiva de flujo de aire y puede crear regiones locales de alta velocidad. Una separación reducida, canales de pliegues bloqueados, una altura de pliegues irregular o la compresión durante el ensamblaje pueden reducir el área útil. Por ello, la caída de presión del elemento terminado debe confirmarse a su caudal previsto.
Recomendación
 20-10-2026
¿Qué deben validar los proveedores de medios filtrantes plisables personalizados?
Califique con confianza los medios filtrantes personalizados para aceite hidráulico. Descubra las comprobaciones clave de filtración, estabilidad de los pliegues, compatibilidad con fluidos y consistencia de producción antes de aumentar la escala.- 20-10-2026
¿Cómo se comparan los medios sintéticos y de celulosa en capacidad de retención de polvo?
¿Está buscando medios filtrantes plisables a medida? Compare la capacidad de retención de polvo, la resistencia al flujo de aire y los costos de los medios sintéticos y de celulosa para encontrar la opción adecuada para sus necesidades de filtración. - 10-10-2026
¿Cómo puede el medio filtrante de aire aumentar la capacidad de retención de polvo sin provocar una mayor caída de presión?
¿Qué medio filtrante para líquidos es adecuado para la filtración de partículas finas en aceite hidráulico? Descubra cómo los medios filtrantes de aire avanzados aumentan la capacidad de retención de polvo con una baja caída de presión.