¿Qué deben validar los proveedores de medios filtrantes plisables personalizados?
¿Qué deben validar los proveedores de medios filtrantes plisables personalizados?
Un medio filtrante plisable personalizado debe hacer algo más que alcanzar un objetivo de filtración en laboratorio. Debe soportar la conversión, el montaje y el servicio sin perder las propiedades que lo hicieron adecuado desde el principio. Para los proveedores que desarrollan medios filtrantes para aceite hidráulico, la validación debe relacionar la retención de partículas y la caída de presión con la compatibilidad con el fluido, la resistencia mecánica y la estabilidad de los pliegues.
Una muestra de lámina plana puede parecer prometedora, mientras que el elemento terminado ofrece un rendimiento irregular. El plegado puede dañar la capa filtrante, el adhesivo puede restringir el flujo o unos pliegues demasiado compactos pueden dejar menos área útil de la que prevé el diseño. Por ello, la cualificación debe seguir el material desde el rollo de producción hasta el filtro en funcionamiento, y no detenerse ante un resultado favorable de laboratorio.
Empiece por las condiciones de funcionamiento, no por una clasificación en micras
Antes de seleccionar fibras, aglutinantes o capas de refuerzo, los proveedores necesitan un pliego de condiciones escrito para la aplicación. «Filtración hidráulica» no es una descripción suficientemente específica: un elemento de línea de retorno, uno de alta presión y un filtro de circuito auxiliar pueden exponer el medio a distintas condiciones de caudal, ciclos de presión y cargas de contaminantes.
El pliego debe especificar el fluido real, el rango de viscosidad, la temperatura mínima de arranque, la temperatura normal de funcionamiento, el rango de caudal y la presión diferencial admisible. También debe describir la contaminación prevista, la exposición al agua, los ajustes de derivación cuando corresponda y la geometría prevista del elemento. Estos datos determinan qué propiedades requieren un control estricto y qué compromisos son aceptables.
Los arranques en frío merecen especial atención. Una mayor viscosidad del aceite puede aumentar la resistencia al flujo a través de un medio que funciona sin problemas a la temperatura normal de operación. A la inversa, una baja caída de presión en estado limpio no demuestra que la retención de partículas sea adecuada. Ninguna de las dos propiedades debe aceptarse sin especificar las condiciones en las que se midió.
Valide conjuntamente la retención, la restricción al flujo y la capacidad de retención de contaminantes
Una clasificación nominal en micras es una especificación de compra incompleta. Los proveedores y los fabricantes de elementos deben acordar la definición de eficiencia, los tamaños de partícula de interés, el método de ensayo y las condiciones de presentación de resultados. De lo contrario, es posible que materiales aparentemente similares se hayan evaluado con criterios distintos.
Para los elementos filtrantes hidráulicos, ISO 16889 establece un método multipaso para evaluar el rendimiento de filtración. Las relaciones beta expresan la relación entre el recuento de partículas aguas arriba y aguas abajo para un tamaño de partícula determinado. Un valor beta sin el tamaño correspondiente y el contexto del ensayo no sirve para comparar. Las pruebas preliminares en lámina plana pueden orientar el desarrollo, pero no deben presentarse como equivalentes a la cualificación del elemento terminado.
Deben considerarse conjuntamente tres resultados:
- Retención de partículas: si el medio alcanza el rendimiento de separación requerido en las condiciones acordadas.
- Comportamiento de la caída de presión: la resistencia en estado limpio y cómo cambia a medida que se acumulan contaminantes.
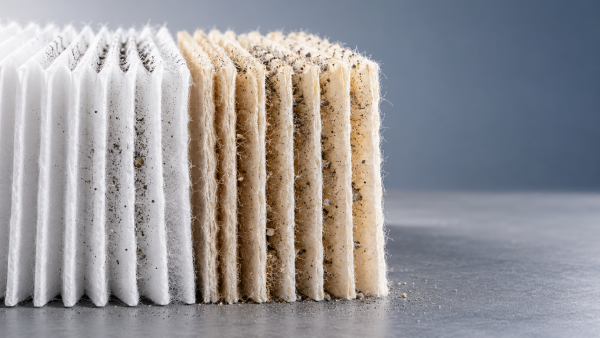
- Capacidad de retención de contaminantes: la carga de contaminantes a una presión diferencial terminal definida, utilizando un procedimiento de ensayo especificado.
Una mayor capacidad no es automáticamente mejor si implica una restricción inaceptable o exige una geometría de pliegues poco práctica. Del mismo modo, añadir más área nominal de medio no garantiza una mejora proporcional. El apiñamiento de los pliegues y el flujo irregular pueden impedir que el elemento terminado aproveche eficazmente esa área.
Trate la capacidad de plegado como una ventana de proceso
«Plegable» debe describir un comportamiento repetible en el equipo de conversión previsto, no simplemente la posibilidad de doblar una muestra a mano. Los procesos de plisado con cuchilla y rotativo pueden someter a un compuesto a esfuerzos distintos. La profundidad y el paso de los pliegues, la velocidad de línea, las herramientas y cualquier tratamiento térmico influyen en el resultado.
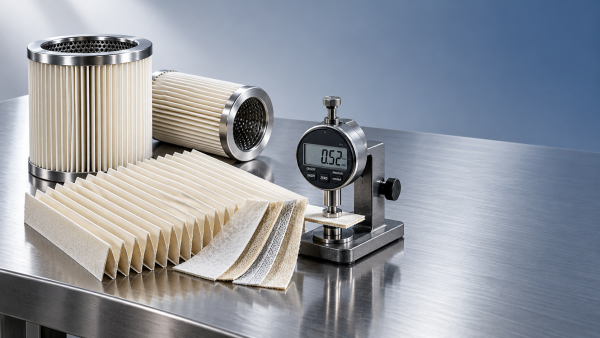
Los proveedores deben medir el espesor bajo una presión de contacto definida, el gramaje y el comportamiento a la flexión tanto en la dirección de máquina como en la dirección transversal. Las propiedades de tracción y el alargamiento ayudan a explicar cómo soporta la banda la tensión, pero no sustituyen una prueba de plisado. Una lámina resistente aún puede agrietarse en un pliegue pronunciado o recuperar excesivamente su forma después del conformado.
Durante las pruebas, inspeccione las raíces de los pliegues para detectar grietas, daños superficiales, separación de capas y deformaciones. Compruebe si los pliegues permanecen abiertos y uniformes tras la manipulación y el acondicionamiento con aceite. Si es necesario ajustar constantemente las condiciones de procesamiento a lo largo del rollo, es posible que el material no tenga una ventana de fabricación suficientemente robusta.
Los criterios de aceptación adecuados dependen del diseño del elemento. Una rigidez excesiva puede dificultar la formación de pliegues estrechos; una rigidez insuficiente puede permitir que los canales se cierren bajo carga. El objetivo no es alcanzar la máxima rigidez, sino proporcionar un soporte adecuado sin sacrificar la conformabilidad ni el área de filtración útil.
Compruebe el compuesto completo con el fluido real
La compatibilidad abarca más que la fibra filtrante principal. Los aglutinantes, adhesivos, capas de soporte, tratamientos superficiales y materiales de montaje pueden responder de manera distinta al aceite, los aditivos, el agua y la temperatura. Un compuesto puede conservar su aspecto y, sin embargo, perder fuerza de unión o volverse más frágil.
Las pruebas deben utilizar el fluido hidráulico especificado o una formulación representativa acordada. La compatibilidad con una formulación de aceite mineral no debe extrapolarse a fluidos de agua-glicol, ésteres fosfóricos o fluidos hidráulicos biodegradables. La temperatura y la duración de la exposición deben reflejar los requisitos de servicio del proyecto, no un programa de laboratorio elegido por conveniencia.
Tras el acondicionamiento, compare las propiedades pertinentes con las de muestras de control no expuestas. Según la estructura, pueden incluirse el cambio dimensional, la resistencia a la tracción, la adhesión entre capas, la flexibilidad y la resistencia al flujo. Cuando la aplicación sea sensible a la liberación de fibras o a los materiales extraíbles, también deben definirse métodos y límites de evaluación de la limpieza y el desprendimiento.
ISO 2943 aborda la verificación de la compatibilidad de los materiales de los elementos filtrantes hidráulicos con los fluidos. Su alcance debe distinguirse del ensayo interno de inmersión de probetas de un proveedor. Las partes deben acordar qué evidencias respaldan la selección del material y cuáles se necesitan para aprobar el elemento terminado.
La laminación requiere una validación propia
La unión estabiliza una estructura multicapa, pero también puede introducir restricciones al flujo y concentraciones de tensiones. La distribución del adhesivo, el gramaje de recubrimiento, las condiciones de curado y el patrón de unión pueden modificar la permeabilidad y el comportamiento a la flexión. Una unión insuficiente puede permitir la separación; una unión excesiva o irregular puede obstruir el flujo o crear zonas rígidas que se pliegan mal.
Hangzhou Chaocai Materials Co., Ltd. combina la I+D de materiales funcionales con la producción por vía húmeda totalmente sintética y varias plataformas de laminación, entre ellas la laminación con PUR, adhesivo termofusible, pulverización de emulsiones a base de disolvente y ultrasonidos. Estas capacidades ofrecen distintas vías de desarrollo, pero la disponibilidad del proceso por sí sola no demuestra que sea adecuado para el servicio con aceite hidráulico. Cada estructura propuesta requiere validaciones de compatibilidad con el fluido, conversión y rendimiento.
La cuestión práctica es si la unión elegida permanece estable tras el plisado, la exposición al aceite y la carga, sin comprometer la capa filtrante. Esa evidencia es más útil que describir una tecnología de laminación como universalmente superior.
Diferencie la resistencia del material de la integridad del elemento
La resistencia del medio y la del elemento están relacionadas, pero no son intercambiables. Durante el servicio, las cargas de presión interactúan con las mallas de soporte, los núcleos, las uniones, las tapas de los extremos y el espaciado de los pliegues. Un material resistente en lámina plana no puede compensar una unión débil ni un paquete de pliegues con soporte insuficiente.
ISO 2941 aborda la verificación de los valores nominales de presión de colapso o de rotura de los elementos filtrantes hidráulicos. Se trata de evaluaciones a nivel de elemento, no de valores que puedan asignarse únicamente a partir de los resultados de tracción del medio. Cuando las variaciones de presión diferencial sean relevantes, el plan de cualificación también debe contemplar cargas repetidas, en lugar de basarse exclusivamente en una única prueba de presión estática.
Por tanto, la validación debe tener responsables claramente definidos. El proveedor del medio caracteriza la banda y el compuesto; el transformador verifica que el plisado y el montaje conserven esas propiedades; y el fabricante del elemento confirma el rendimiento del diseño terminado. Compartir muestras defectuosas y condiciones de ensayo suele ser más productivo que debatir responsabilidades basándose en certificados independientes.
Demuestre la consistencia más allá de la muestra de desarrollo
Una lámina de desarrollo satisfactoria no demuestra que la producción esté lista. La formación por vía húmeda, la unión, el secado, la laminación y el bobinado pueden introducir variaciones a lo ancho de la banda y a lo largo del rollo. La cualificación debe determinar si esas variaciones se mantienen dentro de la ventana de proceso utilizable por el transformador.
Los controles de producción deben diferenciar los ensayos de liberación rutinarios de los ensayos periódicos de cualificación. El gramaje, el espesor, la permeabilidad y determinadas propiedades mecánicas pueden ser adecuados para el control rutinario si se sustentan en métodos definidos. Las pruebas más complejas de envejecimiento en fluidos y filtración pueden seguir un programa de verificación acordado. Una propiedad sustitutiva conveniente no debe reemplazar los ensayos de rendimiento, salvo que se haya demostrado su relación con dicho rendimiento.
La ubicación del muestreo es importante. Un resultado medio del rollo puede ocultar variaciones en los bordes o defectos de unión localizados. La inspección y el muestreo deben reflejar los riesgos de fabricación, con trazabilidad que vincule las materias primas, las condiciones de producción, los resultados de las pruebas y los rollos entregados.
Las especificaciones de entrega también deben contemplar el ancho de corte, el sentido de bobinado, las dimensiones del rollo, la identificación de los empalmes, el embalaje y las condiciones de almacenamiento. Estos detalles afectan la estabilidad de la conversión incluso cuando las propiedades de filtración son aceptables. Un material no está listo para la producción si cada envío requiere clasificación o manipulación especial.
Cierre la cualificación con un paquete de evidencias acordado
Antes de aumentar la producción de medios filtrantes personalizados para aceite hidráulico, el proveedor y el cliente deben documentar la estructura aprobada, los métodos de ensayo, los límites de aceptación y las responsabilidades de cada etapa de validación. Toda carencia pendiente debe quedar visible: por ejemplo, un ensayo satisfactorio de envejecimiento de probetas no completa una evaluación de durabilidad del elemento que aún no se haya terminado.
El paquete de liberación debe incluir resultados representativos de rollos de producción, observaciones de las pruebas de conversión y las evidencias aplicables del elemento terminado. También debe definir qué cambios requieren notificación o una nueva cualificación. Los cambios de fibra, aglutinante, adhesivo, capa de soporte y proceso pueden afectar el rendimiento, aunque las mediciones rutinarias sigan dentro de las especificaciones.
La cuestión decisiva es si el material aprobado puede fabricarse, plegarse, montarse y funcionar de forma consistente dentro de los límites acordados. Si las evidencias solo abarcan un resultado de filtración en lámina plana, la cualificación aún no está completa.
Recomendación
 20-10-2026
¿Qué deben validar los proveedores de medios filtrantes plisables personalizados?
Califique con confianza los medios filtrantes personalizados para aceite hidráulico. Descubra las comprobaciones clave de filtración, estabilidad de los pliegues, compatibilidad con fluidos y consistencia de producción antes de aumentar la escala.- 20-10-2026
¿Cómo se comparan los medios sintéticos y de celulosa en capacidad de retención de polvo?
¿Está buscando medios filtrantes plisables a medida? Compare la capacidad de retención de polvo, la resistencia al flujo de aire y los costos de los medios sintéticos y de celulosa para encontrar la opción adecuada para sus necesidades de filtración. - 10-10-2026
¿Cómo puede el medio filtrante de aire aumentar la capacidad de retención de polvo sin provocar una mayor caída de presión?
¿Qué medio filtrante para líquidos es adecuado para la filtración de partículas finas en aceite hidráulico? Descubra cómo los medios filtrantes de aire avanzados aumentan la capacidad de retención de polvo con una baja caída de presión.