Que doivent valider les fournisseurs pour les médias filtrants plissables sur mesure ?
Que doivent valider les fournisseurs de médias filtrants plissables sur mesure ?
Un média filtrant plissable sur mesure doit faire plus que répondre à un objectif de filtration en laboratoire. Il doit résister à la transformation, à l’assemblage et aux conditions de service sans perdre les propriétés qui le rendaient adapté au départ. Pour les fournisseurs qui développent des médias filtrants pour huiles hydrauliques, la validation doit relier la rétention des particules et la perte de charge à la compatibilité avec le fluide, à la résistance mécanique et à la stabilité des plis.
Un échantillon de feuille plane peut sembler prometteur alors que l’élément fini présente des performances irrégulières. Le plissage peut endommager la couche filtrante, l’adhésif peut restreindre le débit ou des plis trop serrés peuvent offrir moins de surface utile que prévu dans la conception. La qualification doit donc suivre le matériau depuis le rouleau de production jusqu’au filtre en fonctionnement, et ne pas s’arrêter à un résultat de laboratoire favorable.
Commencer par les conditions de fonctionnement, et non par une valeur en microns
Avant de sélectionner les fibres, les liants ou les couches de renfort, les fournisseurs doivent disposer d’un cahier des charges d’application écrit. La « filtration hydraulique » ne constitue pas une description suffisamment précise : un élément de conduite de retour, un élément haute pression et un filtre hors ligne peuvent soumettre le média à des débits, des cycles de pression et des charges de contaminants différents.
Le cahier des charges doit préciser le fluide utilisé, la plage de viscosité, la température minimale au démarrage, la température normale de fonctionnement, la plage de débit et la perte de charge différentielle admissible. Il doit également décrire les contaminants attendus, l’exposition à l’eau, les réglages du by-pass le cas échéant, ainsi que la géométrie prévue de l’élément. Ces paramètres déterminent les propriétés à contrôler strictement et les compromis acceptables.
Les démarrages à froid méritent une attention particulière. Une viscosité d’huile plus élevée peut accroître la résistance au passage dans un média qui fonctionne sans difficulté à la température normale de service. À l’inverse, une faible perte de charge à l’état propre ne prouve pas une rétention adéquate des particules. Aucune de ces propriétés ne doit être acceptée sans connaître les conditions de mesure.
Valider ensemble la rétention, la restriction et la capacité de rétention des contaminants
Une valeur nominale en microns ne constitue pas une spécification d’achat complète. Les fournisseurs et les fabricants d’éléments doivent convenir de la définition de l’efficacité, des tailles de particules concernées, de la méthode d’essai et des conditions de déclaration des résultats. Sinon, des matériaux apparemment similaires peuvent avoir été évalués selon des critères différents.
Pour les éléments filtrants hydrauliques, la norme ISO 16889 fournit une méthode multipasse d’évaluation des performances de filtration. Les rapports bêta expriment le rapport entre le nombre de particules en amont et en aval pour une taille de particules donnée. Une valeur bêta sans la taille correspondante ni le contexte de l’essai ne permet pas une comparaison utile. Les essais de présélection sur feuille plane peuvent orienter le développement, mais ne doivent pas être présentés comme équivalents à la qualification d’un élément fini.
Trois résultats doivent être considérés ensemble :
- Rétention des particules : capacité du média à atteindre les performances de séparation requises dans les conditions convenues.
- Comportement de la perte de charge : résistance à l’état propre et évolution de cette résistance à mesure que les contaminants s’accumulent.
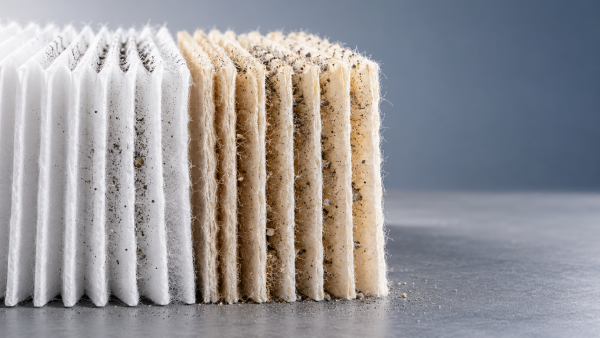
- Capacité de rétention des contaminants : charge de contaminants atteinte à une pression différentielle terminale définie, selon une procédure d’essai spécifiée.
Une capacité supérieure n’est pas automatiquement préférable si elle s’accompagne d’une restriction inacceptable ou exige une géométrie de plis impraticable. De même, l’augmentation de la surface nominale du média ne garantit pas une amélioration proportionnelle. Des plis trop rapprochés et un débit irrégulier peuvent empêcher l’élément fini d’exploiter efficacement cette surface.
Considérer le plissage comme une fenêtre de procédé
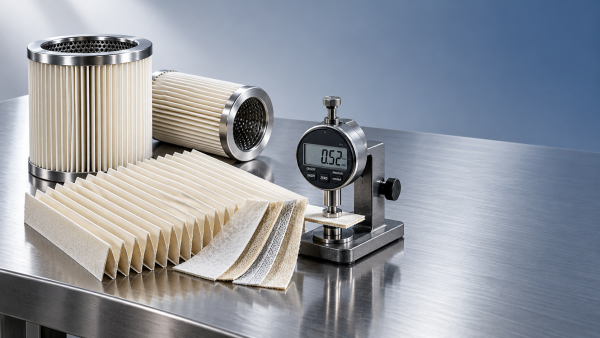
Le terme « plissable » doit désigner un comportement reproductible sur l’équipement de transformation prévu, et non simplement la possibilité de plier un échantillon à la main. Les procédés de plissage à lames et rotatifs peuvent solliciter différemment un composite. La profondeur et le pas des plis, la vitesse de ligne, l’outillage et tout traitement thermique influent sur le résultat.
Les fournisseurs doivent mesurer l’épaisseur sous une pression de contact définie, le grammage et le comportement en flexion dans les directions machine et transversale. Les propriétés en traction et l’allongement aident à comprendre le comportement de la bande sous tension, mais ne remplacent pas un essai de plissage. Une feuille résistante peut tout de même se fissurer au niveau d’un pli marqué ou présenter un retour élastique excessif après formage.
Pendant les essais, inspecter les fonds de plis pour détecter les fissures, les dommages de surface, la séparation des couches et les déformations. Vérifier que les plis restent ouverts et réguliers après manipulation et conditionnement dans l’huile. Si les conditions de transformation doivent être constamment ajustées tout au long d’un rouleau, il se peut que le matériau ne dispose pas d’une fenêtre de fabrication suffisamment robuste.
Les critères d’acceptation appropriés dépendent de la conception de l’élément. Une rigidité excessive peut compliquer la formation de plis serrés ; une rigidité insuffisante peut entraîner la fermeture des canaux sous charge. L’objectif n’est pas d’obtenir une rigidité maximale, mais un soutien adéquat sans compromettre l’aptitude au formage ni la surface de filtration utile.
Vérifier le composite complet avec le fluide réellement utilisé
La compatibilité ne concerne pas uniquement la fibre filtrante principale. Les liants, les adhésifs, les couches de support, les traitements de surface et les matériaux d’assemblage peuvent réagir différemment à l’huile, aux additifs, à l’eau et à la température. Un composite peut conserver son apparence tout en perdant de sa résistance d’adhérence ou en devenant plus fragile.
Les essais doivent utiliser le fluide hydraulique spécifié ou une formulation représentative convenue. La compatibilité avec une formulation d’huile minérale ne doit pas être extrapolée aux fluides eau-glycol, aux esters phosphatés ou aux fluides hydrauliques biodégradables. La température et la durée d’exposition doivent refléter les exigences de service du projet, plutôt qu’un calendrier de laboratoire choisi par commodité.
Après conditionnement, comparer les propriétés pertinentes à celles d’échantillons témoins non exposés. Selon la structure, il peut s’agir des variations dimensionnelles, de la résistance à la traction, de l’adhérence interlaminaire, de la flexibilité et de la résistance à l’écoulement. Lorsque l’application est sensible au dégagement de fibres ou de matières extractibles, la propreté et le relargage doivent également faire l’objet de méthodes d’évaluation et de limites définies.
La norme ISO 2943 traite de la vérification de la compatibilité des matériaux des éléments filtrants hydrauliques avec les fluides. Son champ d’application doit être distingué d’un essai interne d’immersion d’éprouvettes mené par un fournisseur. Les parties doivent convenir des preuves nécessaires à la sélection du matériau et de celles requises pour l’approbation de l’élément fini.
La lamination mérite une validation spécifique
Le collage stabilise une structure multicouche, mais il peut aussi introduire des restrictions et des concentrations de contraintes. La répartition de l’adhésif, le grammage de l’enduction, les conditions de polymérisation et le motif de collage peuvent modifier la perméabilité et le comportement en flexion. Un collage insuffisant peut entraîner une délamination ; un collage excessif ou irrégulier peut entraver l’écoulement ou créer des zones rigides qui se plissent mal.
Hangzhou Chaocai Materials Co., Ltd. associe la R&D sur les matériaux fonctionnels à une production par voie humide entièrement synthétique et à plusieurs plateformes de lamination, notamment PUR, par adhésif thermofusible, par pulvérisation d’émulsion à base de solvant et par ultrasons. Ces capacités offrent différentes voies de développement, mais la disponibilité d’un procédé ne suffit pas à établir son adéquation à un service avec de l’huile hydraulique. Chaque construction proposée doit encore être validée en matière de compatibilité avec le fluide, de transformation et de performances.
La question pratique est de savoir si le collage choisi reste stable après le plissage, l’exposition à l’huile et la mise en charge, sans compromettre la couche filtrante. Ces éléments de preuve sont plus utiles que de présenter une technologie de lamination comme universellement supérieure.
Distinguer la résistance du matériau de l’intégrité de l’élément
La résistance du média et celle de l’élément sont liées, mais ne sont pas interchangeables. En service, les charges de pression interagissent avec les treillis de support, les noyaux, les joints, les embouts et l’espacement des plis. Un matériau résistant en feuille plane ne peut pas compenser un joint faible ou un paquet de plis mal soutenu.
La norme ISO 2941 traite de la vérification des pressions d’effondrement ou d’éclatement nominales des éléments filtrants hydrauliques. Il s’agit d’évaluations au niveau de l’élément, et non de valeurs qui peuvent être attribuées à partir des seuls résultats de traction du média. Lorsque les variations de pression différentielle sont importantes, le plan de qualification doit également tenir compte des charges répétées, plutôt que de s’appuyer exclusivement sur un essai de pression statique unique.
La validation doit donc attribuer clairement les responsabilités. Le fournisseur du média caractérise la bande et le composite ; le transformateur vérifie que le plissage et l’assemblage préservent ces propriétés ; le fabricant de l’élément confirme les performances de la conception achevée. Le partage des échantillons ayant échoué et des conditions d’essai est souvent plus productif qu’un débat sur les responsabilités fondé sur des certificats distincts.
Démontrer la constance au-delà de l’échantillon de développement
La réussite d’une feuille de développement ne démontre pas que le produit est prêt pour la production. La formation par voie humide, le collage, le séchage, la lamination et l’enroulement peuvent entraîner des variations sur la largeur de la bande et le long du rouleau. La qualification doit établir si ces variations restent dans la fenêtre de procédé exploitable par le transformateur.
Les contrôles de production doivent distinguer les essais courants de libération des essais périodiques de qualification. Le grammage, l’épaisseur, la perméabilité et certaines propriétés mécaniques peuvent convenir au suivi de routine si des méthodes définies les étayent. Les essais plus complexes de vieillissement dans le fluide et de filtration peuvent suivre un calendrier de vérification convenu. Une propriété indirecte pratique ne doit pas remplacer un essai de performance, sauf si son lien avec les performances a été démontré.
L’emplacement des prélèvements est important. Un résultat moyen sur le rouleau peut masquer des variations sur les bords ou des défauts localisés de collage. Le contrôle et l’échantillonnage doivent tenir compte des risques de fabrication, avec une traçabilité reliant les matières premières, les conditions de production, les résultats d’essai et les rouleaux livrés.
Les spécifications de livraison doivent également couvrir la largeur de refente, le sens d’enroulement, les dimensions du rouleau, l’identification des raccords, l’emballage et les conditions de stockage. Ces détails influent sur la stabilité de la transformation, même lorsque les propriétés de filtration sont acceptables. Un matériau n’est pas prêt pour la production si chaque livraison nécessite un tri ou une manutention particulière.
Clore la qualification avec un dossier de preuves convenu
Avant d’augmenter la production d’un média filtrant sur mesure pour huile hydraulique, le fournisseur et le client doivent documenter la construction approuvée, les méthodes d’essai, les limites d’acceptation et les responsabilités de chaque étape de validation. Toute lacune restante doit être clairement identifiée : par exemple, la réussite d’essais de vieillissement sur éprouvettes ne clôt pas une évaluation inachevée de la durabilité de l’élément.
Le dossier de libération doit comprendre les résultats représentatifs des rouleaux de production, les observations des essais de transformation et les preuves applicables concernant l’élément fini. Il doit également définir les modifications qui nécessitent une notification ou une requalification. Les changements de fibres, de liant, d’adhésif, de couche de support et de procédé peuvent influer sur les performances, même si les mesures de routine restent conformes aux spécifications.
La question décisive est de savoir si le matériau approuvé peut être fabriqué, plissé, assemblé et utilisé de manière constante dans les limites convenues. Si les preuves ne couvrent que les résultats de filtration sur feuille plane, la qualification n’est pas encore terminée.
Recommandation
 Oct 20, 2026
Que doivent valider les fournisseurs pour les médias filtrants plissables sur mesure ?
Qualifiez en toute confiance les médias filtrants sur mesure pour filtres à huile hydraulique. Découvrez les vérifications essentielles concernant la filtration, la stabilité des plis, la compatibilité avec les fluides et la régularité de la production avant le passage à l’échelle.- Oct 20, 2026
Quelle est la différence entre les médias synthétiques et cellulosiques en matière de capacité de rétention des poussières ?
Vous choisissez un média filtrant plissé sur mesure ? Comparez la capacité de rétention des poussières, la résistance au flux d’air et le coût des médias synthétiques et cellulosiques pour trouver la solution adaptée à vos besoins de filtration. - Oct 10, 2026
Comment un média filtrant à air peut-il augmenter la capacité de rétention de poussières sans accroître la perte de charge ?
Quel média filtrant liquide convient à la filtration des particules fines dans l’huile hydraulique ? Découvrez comment un média filtrant à air avancé augmente la capacité de rétention de poussières avec une faible perte de charge.