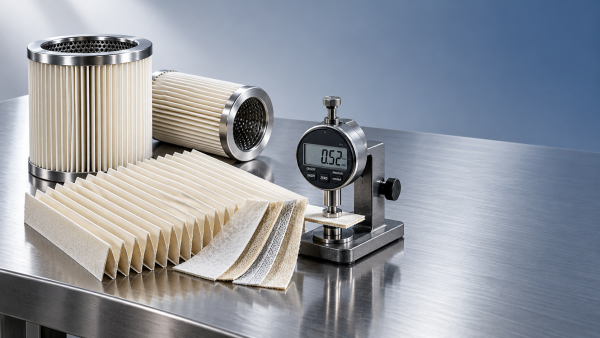
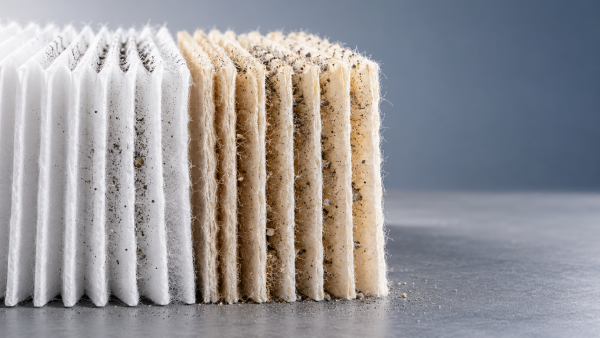
Что должны проверять поставщики фильтрующего материала для изготовления складчатых фильтров на заказ?
Что должны проверять поставщики при разработке фильтрующего материала, пригодного для гофрирования на заказ?
Фильтрующий материал, пригодный для гофрирования на заказ, должен не просто соответствовать целевому показателю фильтрации в лабораторных условиях. Он должен выдерживать переработку, сборку и эксплуатацию, не теряя свойств, благодаря которым он изначально подходил для этой задачи. При разработке фильтрующих материалов для гидравлического масла поставщикам следует оценивать удержание частиц и перепад давления наряду с совместимостью с рабочей жидкостью, механической прочностью и стабильностью гофр.
Образец плоского материала может выглядеть многообещающе, тогда как готовый фильтрующий элемент будет работать нестабильно. При гофрировании фильтрующий слой может повреждаться, клей — ограничивать поток, а плотно расположенные гофры — обеспечивать меньшую полезную площадь, чем предусмотрено проектом. Поэтому квалификационные испытания должны охватывать весь путь материала — от производственного рулона до работающего фильтра, — а не ограничиваться благоприятным результатом лабораторных испытаний.
Начинайте с условий эксплуатации, а не с номинального размера частиц
Прежде чем выбирать волокна, связующие или армирующие слои, поставщикам необходимо получить письменное описание условий применения. Формулировки «гидравлическая фильтрация» недостаточно: фильтрующий элемент для обратной линии, фильтр высокого давления и фильтр автономного контура могут подвергаться разным условиям потока, циклам давления и нагрузкам загрязнителей.
В описании должны быть указаны фактическая рабочая жидкость, диапазон вязкости, минимальная температура запуска, нормальная рабочая температура, диапазон расхода и допустимый перепад давления. Также следует описать ожидаемые загрязнения, воздействие воды, настройки байпаса, если применимо, и предполагаемую геометрию элемента. Эти данные определяют, какие свойства необходимо строго контролировать и какие компромиссы допустимы.
Особое внимание следует уделять холодному запуску. Повышенная вязкость масла может увеличить сопротивление фильтрующего материала, который при нормальной рабочей температуре работает без затруднений. И наоборот, низкий перепад давления на чистом материале сам по себе не подтверждает достаточное удержание частиц. Ни одно из этих свойств нельзя оценивать без указания условий измерения.
Оценивайте удержание частиц, сопротивление потоку и грязеёмкость в совокупности
Номинальный рейтинг фильтрации в микронах — неполная спецификация закупки. Поставщикам и производителям фильтрующих элементов следует согласовать определение эффективности, интересующие размеры частиц, метод испытания и условия представления результатов. Иначе внешне схожие материалы могли оцениваться по разным критериям.
Для гидравлических фильтрующих элементов стандарт ISO 16889 устанавливает метод многократного пропускания загрязнителя для оценки эффективности фильтрации. Коэффициенты Beta отражают соотношение числа частиц до и после фильтра при заданном размере частиц. Значение Beta без указания соответствующего размера частиц и условий испытания не позволяет провести полезное сравнение. Испытания плоских образцов могут служить ориентиром при разработке, но их не следует представлять как эквивалент квалификационных испытаний готового фильтрующего элемента.
Необходимо учитывать в совокупности три показателя:
- Удержание частиц: обеспечивает ли материал требуемую эффективность разделения при согласованных условиях.
- Перепад давления: сопротивление потоку на чистом материале и его изменение по мере накопления загрязнений.
- Грязеёмкость: количество загрязнителя, удерживаемого до заданного конечного перепада давления, при проведении испытания по установленной методике.
Более высокая грязеёмкость не всегда лучше, если она сопровождается неприемлемым сопротивлением потоку или требует непрактичной геометрии гофр. Аналогично, увеличение номинальной площади материала не гарантирует пропорционального улучшения характеристик. Слишком плотное расположение гофр и неравномерный поток могут помешать эффективному использованию этой площади в готовом фильтрующем элементе.
Рассматривайте гофрируемость как диапазон стабильных параметров процесса
Термин «гофрируемый» должен обозначать воспроизводимое поведение на предназначенном для этого оборудовании, а не просто возможность сложить вручную небольшой образец. Лезвийные и ротационные процессы гофрирования могут по-разному нагружать композитный материал. На результат влияют глубина и шаг гофр, скорость линии, оснастка и любая термообработка.
Поставщикам следует измерять толщину при заданном контактном давлении, поверхностную плотность и поведение материала при изгибе в машинном и поперечном направлениях. Показатели прочности на растяжение и удлинения помогают понять, как полотно ведёт себя под натяжением, но не заменяют испытание на гофрирование. Даже прочный лист может растрескаться на резком сгибе или чрезмерно распрямляться после формования.
Во время испытаний проверяйте основания сгибов на наличие трещин, повреждений поверхности, расслоения и деформации. Убедитесь, что гофры остаются открытыми и равномерными после обработки и контакта с маслом. Если параметры процесса приходится постоянно корректировать по ходу рулона, возможно, материалу не хватает достаточного запаса устойчивости производственного процесса.
Критерии приемки зависят от конструкции фильтрующего элемента. Чрезмерная жёсткость затрудняет формирование узких гофр; недостаточная жёсткость может привести к закрытию каналов под нагрузкой. Цель — не максимальная жёсткость, а достаточная опора без ущерба для формуемости и полезной площади фильтрации.
Проверяйте весь композит на совместимость с фактической рабочей жидкостью
Совместимость зависит не только от основного фильтрующего волокна. Связующие, клеи, опорные слои, поверхностные покрытия и материалы для сборки могут по-разному реагировать на масло, присадки, воду и температуру. Композит может сохранять внешний вид, но при этом терять прочность соединения или становиться более хрупким.
Для испытаний следует использовать указанную гидравлическую жидкость или согласованный состав, представляющий её свойства. Совместимость с одним составом минерального масла нельзя распространять на водно-гликолевые жидкости, фосфатные эфиры или биоразлагаемые гидравлические жидкости. Температура и продолжительность воздействия должны соответствовать требованиям проекта к условиям эксплуатации, а не определяться удобством лабораторного графика.
После кондиционирования сравните значимые свойства с контрольными образцами, не подвергавшимися воздействию. В зависимости от конструкции к ним могут относиться изменение размеров, прочность на растяжение, межслойная адгезия, гибкость и сопротивление потоку. Если применение предъявляет строгие требования к выделению волокон или экстрагируемых веществ, для чистоты и осыпаемости также необходимо установить методы оценки и допустимые пределы.
Стандарт ISO 2943 устанавливает требования к проверке совместимости материалов гидравлических фильтрующих элементов с рабочими жидкостями. Его область применения следует отличать от внутренних испытаний поставщика на погружение образцов. Сторонам необходимо согласовать, какие данные подтверждают выбор материала, а какие требуются для одобрения готового фильтрующего элемента.
Ламинирование требует отдельной проверки
Склеивание стабилизирует многослойную структуру, но также может создавать сопротивление потоку и зоны концентрации напряжений. Распределение клея, его поверхностная плотность, условия отверждения и рисунок нанесения могут изменять проницаемость и поведение при изгибе. Недостаточное склеивание может привести к расслоению; избыточное или неравномерное — препятствовать потоку либо создавать жёсткие участки, которые плохо переносят гофрирование.
Hangzhou Chaocai Materials Co., Ltd. объединяет исследования и разработки функциональных материалов с производством на полностью синтетических линиях мокрого формования и несколькими платформами ламинирования, включая ламинирование PUR, термоклеевое, распылительное эмульсионное на основе растворителей и ультразвуковое. Эти возможности позволяют использовать разные подходы при разработке, однако само наличие процесса не подтверждает его пригодность для работы с гидравлическим маслом. Каждая предлагаемая конструкция всё равно требует проверки на совместимость с рабочей жидкостью, пригодность к переработке и эксплуатационные характеристики.
Практический вопрос заключается в том, сохраняет ли выбранное соединение стабильность после гофрирования, воздействия масла и нагрузки, не ухудшая при этом характеристики фильтрующего слоя. Такие данные полезнее утверждений о безусловном превосходстве одной технологии ламинирования над другими.
Отделяйте прочность материала от целостности фильтрующего элемента
Прочность материала и прочность фильтрующего элемента связаны, но не взаимозаменяемы. В процессе эксплуатации давление воздействует на опорные сетки, сердечники, швы, торцевые крышки и расстояние между гофрами. Прочный плоский материал не компенсирует слабый шов или недостаточную опору гофрированного пакета.
Стандарт ISO 2941 устанавливает требования к проверке номинального давления смятия или разрыва гидравлических фильтрующих элементов. Эти испытания проводят на уровне элемента; их результаты нельзя определять только по данным о прочности материала на растяжение. Если важны колебания перепада давления, план квалификации должен учитывать повторяющиеся нагрузки, а не полагаться исключительно на однократное испытание статическим давлением.
Поэтому валидация должна предусматривать чёткое распределение ответственности. Поставщик материала характеризует полотно и композит; переработчик проверяет, сохраняют ли гофрирование и сборка эти свойства; производитель фильтрующего элемента подтверждает характеристики готовой конструкции. Совместный анализ не прошедших испытания образцов и условий тестирования обычно продуктивнее споров об ответственности на основании отдельных сертификатов.
Подтверждайте стабильность не только на опытном образце
Успешное испытание опытного листа не подтверждает готовность к серийному производству. Формование мокрым способом, склеивание, сушка, ламинирование и намотка могут создавать вариации по ширине полотна и длине рулона. Квалификация должна показать, остаются ли эти вариации в пределах рабочего диапазона процесса переработчика.
При производственном контроле следует разграничить обычные испытания для выпуска продукции и периодические квалификационные испытания. При наличии утверждённых методик для текущего контроля могут использоваться поверхностная плотность, толщина, проницаемость и отдельные механические свойства. Более сложные испытания на старение в рабочей жидкости и фильтрацию можно проводить по согласованному графику проверок. Не следует заменять испытания эксплуатационных характеристик удобным косвенным показателем, если связь между ними не подтверждена.
Место отбора образцов имеет значение. Средний результат по рулону может скрывать отклонения по краям или локальные дефекты склеивания. Контроль и отбор проб должны учитывать производственные риски, а прослеживаемость — связывать сырьё, параметры производства, результаты испытаний и поставленные рулоны.
Спецификации поставки также должны включать ширину после продольной резки, направление намотки, размеры рулона, маркировку соединений, упаковку и условия хранения. Эти параметры влияют на стабильность переработки, даже если характеристики фильтрации приемлемы. Материал нельзя считать готовым к серийному производству, если каждую поставку приходится сортировать или обрабатывать особым образом.
Завершайте квалификацию согласованным комплектом подтверждающих документов
Перед наращиванием производства заказного материала для фильтрации гидравлического масла поставщик и заказчик должны документально зафиксировать утверждённую конструкцию, методы испытаний, критерии приемки и ответственность за каждый этап валидации. Любые оставшиеся пробелы должны быть обозначены: например, успешное старение образцов не заменяет незавершённую оценку долговечности фильтрующего элемента.
Пакет документов для выпуска должен включать результаты испытаний на репрезентативных производственных рулонах, наблюдения по итогам испытаний на переработку и применимые данные по готовому фильтрующему элементу. В нём также следует определить, какие изменения требуют уведомления или повторной квалификации. Изменения волокон, связующего, клея, опорного слоя и процесса могут повлиять на характеристики, даже если результаты обычных измерений остаются в пределах спецификации.
Решающим является вопрос, можно ли стабильно производить, гофрировать, собирать и эксплуатировать утверждённый материал в пределах согласованных требований. Если подтверждены только результаты фильтрации плоского листа, квалификация ещё не завершена.
Рекомендация
 Oct 20, 2026
Что должны проверять поставщики фильтрующего материала для изготовления складчатых фильтров на заказ?
Уверенно оценивайте соответствие фильтрующего материала для гидравлического масла, изготовленного на заказ. Узнайте, что необходимо проверить в отношении фильтрации, стабильности складок, совместимости с рабочей жидкостью и стабильности производства перед увеличением объёмов выпуска.- Oct 20, 2026
Чем отличаются синтетические и целлюлозные материалы по пылеёмкости?
Выбираете складчатый фильтрующий материал по индивидуальным требованиям? Сравните синтетические и целлюлозные материалы по пылеёмкости, сопротивлению воздушному потоку и стоимости, чтобы подобрать подходящий вариант для ваших задач фильтрации. - Oct 10, 2026
Как фильтрующий материал для воздуха может увеличить пылеёмкость без повышения перепада давления?
Какой жидкостный фильтрующий материал подходит для тонкой фильтрации частиц в гидравлическом масле? Узнайте, как современные фильтрующие материалы для воздуха повышают пылеёмкость при низком перепаде давления.