Le laminage par ultrasons peut-il préserver la perméabilité à l’air du média filtrant ?
Oui — le laminage par ultrasons peut préserver une grande partie de la perméabilité à l’air d’un média filtrant lorsqu’il crée de petits points de liaison contrôlés et laisse ouverte la structure poreuse environnante. Le résultat dépend des matériaux, du motif de liaison et des conditions de traitement. L’absence d’adhésif ne garantit pas automatiquement l’obtention d’un composite respirant : une compression ou une fusion excessive peut restreindre la circulation de l’air, même en l’absence d’adhésif.
Une évaluation pertinente prend donc en compte trois résultats simultanément : la résistance à l’écoulement de l’air, les performances de filtration et la résistance inter-couches. Un stratifié qui laisse bien passer l’air mais se délamine lors du plissage ne convient pas. Il en va de même pour un stratifié solide dont le procédé de liaison endommage la couche filtrante. L’objectif est d’obtenir un composite stable qui satisfait à ces trois exigences dans les conditions d’utilisation prévues.
Pourquoi une liaison localisée peut contribuer à préserver le flux d’air
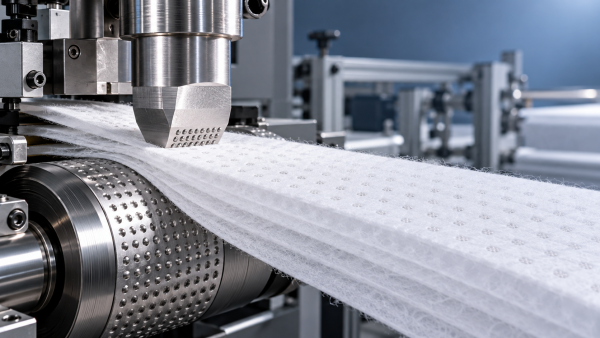
Le laminage par ultrasons utilise des vibrations mécaniques à haute fréquence, appliquées par une sonotrode contre une enclume, pour générer localement de la chaleur dans un empilement de matériaux. Les composants thermoplastiques compatibles ramollissent et se lient sous pression. Avec une enclume à motif, ces liaisons peuvent être concentrées en certains points ou lignes, plutôt que réparties sur toute la surface.
Les zones entre les liaisons restent ainsi disponibles pour le passage de l’air. Cette méthode peut également éviter la migration de l’adhésif dans les pores, un phénomène susceptible de se produire lorsque le motif d’application, la viscosité ou la masse de dépôt de l’adhésif ne sont pas adaptés au média.
Cependant, le laminage par adhésif ne crée pas nécessairement une barrière continue. Des motifs contrôlés de points, de mailles ou d’autres formes discontinues peuvent également préserver des voies d’écoulement ouvertes. La comparaison pertinente porte sur des constructions réalisables utilisant les mêmes couches fonctionnelles, et non sur une opposition entre le soudage par ultrasons et un film adhésif supposé solide et continu.
Les zones liées présentent généralement une résistance à l’écoulement de l’air supérieure à celle du média poreux qui les entoure. L’air se redistribue dans les zones ouvertes restantes, ce qui peut y augmenter localement la vitesse. Par conséquent, le pourcentage de surface visiblement non liée ne permet pas de prévoir directement la perméabilité conservée. La compression autour de chaque liaison, les variations d’épaisseur et la résistance des différentes couches influent également sur le résultat.
La compatibilité des matériaux détermine la viabilité du procédé
Avant de régler les paramètres de la machine, déterminez quel composant formera la liaison. Un support thermoplastique, une fibre bicomposante ou une couche fusible adaptée peut constituer la phase de liaison. La seule présence de fibres synthétiques ne suffit pas : les polymères diffèrent par leur comportement au ramollissement, leur réponse acoustique et leur capacité à se lier aux matériaux voisins.
Une feuille riche en cellulose, par exemple, ne fond pas comme un voile thermoplastique. Elle peut nécessiter un composant thermoplastique compatible ou une autre méthode de liaison. De même, deux couches qui réagissent chacune à l’énergie ultrasonore peuvent néanmoins former une interface fragile si leurs polymères sont incompatibles ou si le composant fusible ne peut pas atteindre la surface de contact.
L’agencement des couches est tout aussi important que leur composition. Un support robuste peut tolérer le procédé, tandis qu’une couche de fibres fines adjacente subit un affaissement localisé ou se déchire. Les membranes minces et les revêtements délicats nécessitent une attention particulière, car leur endommagement peut augmenter le flux d’air tout en réduisant la rétention des particules.Une valeur de perméabilité plus élevée peut parfois indiquer un défaut plutôt qu’une amélioration.
Les spécifications des matériaux doivent également être interprétées dans le contexte de leur application. Par exemple, OS320500 est un matériau de filtration d’huile proposé en constructions cellulose, cellulose/synthétique et cellulose/synthétique/PBT, avec des options de résine acrylique non polymérisée et de résine phénolique polymérisée. Ces descriptions précisent la composition et les choix de résine pertinents ; elles ne garantissent pas la soudabilité par ultrasons. Un matériau de filtration des liquides doit également être évalué avec le fluide et dans les conditions d’utilisation prévus, même si la perméabilité à l’air sert de référence de comparaison en production.
Pour tout empilement envisagé, demandez la structure des couches, les types de polymères, l’état de la résine ou du revêtement, l’épaisseur et les tolérances de grammage. Ces informations aident à déterminer s’il est probable qu’une fenêtre de liaison exploitable existe.
Le motif de liaison doit équilibrer surface ouverte et soutien mécanique
Lorsque le flux d’air est sensible, commencer par une faible proportion de surface liée est raisonnable, mais réduire indéfiniment la couverture de liaison entraîne d’autres problèmes. Les couches peuvent se soulever, se froisser ou se déplacer entre des liaisons trop espacées. Lors du plissage, les zones sans support peuvent se déformer différemment, entraînant une géométrie irrégulière ou une séparation.
L’espacement et la forme des liaisons comptent donc autant que leur couverture totale. De petits points répartis peuvent assurer le soutien tout en laissant des zones ouvertes. Les lignes peuvent fournir un renfort directionnel, mais leur orientation peut influer sur le comportement en flexion et concentrer la rigidité le long d’un pli. De larges zones liées peuvent créer des restrictions locales que ne décrit pas une simple valeur moyenne de couverture.
Le motif nominal de l’enclume ne représente qu’une partie de la réalité. Les liaisons peuvent s’étendre au-delà de la zone de contact prévue si l’énergie ou la pression est excessive. Un motif conçu pour préserver des zones ouvertes peut produire des zones aplaties autour de chaque soudure. L’inspection du stratifié fini permet de vérifier si la zone effectivement affectée correspond à la conception de l’outillage.
Évaluez les motifs en fonction du procédé de transformation, ainsi que des spécifications de la feuille plane. Un média qui réussit un premier essai de pelage peut se comporter différemment après pliage, découpe ou flexions répétées. Les dommages au sommet des plis et la séparation au niveau des bords découpés peuvent rendre inadaptée une construction autrement prometteuse.
Comment les paramètres du procédé modifient la perméabilité
L’énergie ultrasonore, la charge mécanique et la durée d’exposition interagissent. Leurs effets ne peuvent pas être évalués de manière fiable en traitant chaque paramètre comme un réglage indépendant.
- Amplitude des vibrations : Une amplitude insuffisante peut entraîner des liaisons incomplètes. Une amplitude excessive peut provoquer une fusion trop importante ou endommager les fibres sensibles.
- Force du nip ou écart de travail : Un contact suffisant est nécessaire pour transmettre l’énergie et former une liaison. Une compression excessive peut densifier le média autour de la soudure et réduire la porosité locale.
- Vitesse de ligne : La vitesse modifie le temps disponible pour le transfert d’énergie. Un réglage efficace lors d’un essai à faible vitesse peut produire des liaisons fragiles à la vitesse de production.
- Tension et alignement de la bande : Une tension irrégulière peut étirer, froisser ou déformer les couches avant la liaison, entraînant un contact inégal sur toute la largeur de la bande.
L’objectif approprié est une fenêtre de procédé exploitable : une plage de conditions permettant d’obtenir une résistance adéquate sans perte de flux d’air inacceptable ni endommagement de la filtration. Un seul échantillon réussi avec un réglage très précis offre peu de garanties si des variations ordinaires d’épaisseur suffisent à faire échouer le résultat.
La régularité sur toute la largeur compte également. L’alignement de la sonotrode et de l’enclume, l’état de l’outillage et les différences d’épaisseur des matériaux peuvent produire des liaisons solides dans une zone et fragiles ou excessivement traitées dans une autre. Des prélèvements effectués uniquement au centre du rouleau risquent de ne pas révéler ces variations.
Mesurer la perméabilité sans la confondre avec les performances du filtre
La perméabilité à l’air décrit généralement le débit d’air à travers une surface d’échantillon définie, pour une différence de pression spécifiée. La perte de charge décrit la résistance rencontrée pour un débit ou une vitesse frontale spécifiés. Ces mesures sont liées, mais les comparaisons ne sont pertinentes que si les conditions d’essai sont cohérentes.
Consignez la surface exposée, la différence de pression ou le débit d’air, le conditionnement de l’échantillon et la méthode de serrage. Pour les matériaux compressibles, les différences de charge exercée par le dispositif de fixation peuvent modifier le résultat. Des fuites sur les bords peuvent également donner l’impression qu’un échantillon restrictif est plus perméable qu’il ne l’est réellement.
Dans la mesure du possible, utilisez trois conditions de référence : les couches individuelles, l’empilement non lié maintenu dans une configuration représentative et le stratifié fini. Comparer un composite uniquement à sa principale couche filtrante revient à confondre la résistance ajoutée par le support avec les changements dus à la liaison. L’empilement non lié aide à distinguer ces effets, mais le contact entre les couches doit être contrôlé pour que la comparaison soit utile.
Mesurez la perte de charge à la vitesse frontale prévue en service et, le cas échéant, sur toute la plage de débit attendue. Un résultat obtenu dans des conditions d’essai sans rapport avec l’application risque de ne pas refléter le comportement du filtre fini. Comparez des échantillons prélevés à plusieurs endroits de la bande et à différents intervalles de production afin d’évaluer la régularité.
Les résultats de flux d’air doivent être complétés par des essais de rétention ou de pénétration des particules adaptés à l’application. Des trous localisés ou des fibres endommagées peuvent avoir peu d’effet sur une mesure moyenne de perméabilité tout en laissant passer des particules. Inspectez les zones de liaison et le matériau adjacent, car des dommages peuvent se produire autour de la limite de soudure.
Pour un filtre assemblé, évaluez également l’étanchéité et la géométrie des plis. Les mesures sur feuille plane ne permettent pas de déterminer si l’élément fini présente des fuites de contournement, des plis trop rapprochés ou une surface de filtration utile réduite.
Une séquence pratique de qualification
Commencez par définir les critères d’acceptation de la construction finie. Précisez la perte de charge admissible au débit d’air de fonctionnement, les performances de filtration requises et la résistance inter-couches nécessaire à la transformation et à l’utilisation. Incluez les expositions environnementales pertinentes, telles que l’humidité, la température ou le contact avec les fluides de procédé.
Organisez ensuite les essais de façon à ce que chaque résultat éclaire une décision :
- Vérifier qu’une liaison peut se former sans dommage visible. Évaluez l’empilement de couches proposé et identifiez une plage exploitable d’énergie et de compression avant d’investir dans l’outillage de production.
- Comparer un nombre limité de motifs de liaison. Évaluez la couverture, l’espacement, la résistance à l’écoulement de l’air et le soutien nécessaire au plissage. Ne choisissez pas un motif uniquement parce qu’il donne le meilleur résultat au pelage.
- Évaluer la résistance et le flux d’air sur des échantillons correspondants. Cela met directement en évidence le compromis et évite de combiner des résultats issus de conditions de traitement différentes pour aboutir à une conclusion trompeuse.
- Vérifier l’intégrité de la filtration et le mode de défaillance. Distinguez une séparation au niveau de l’interface d’une déchirure à l’intérieur d’une couche. Une interface solide peut malgré tout être inadaptée si la liaison a affaibli le média adjacent.
- Répéter les essais après transformation et conditionnement pertinent. Le plissage, l’exposition thermique, l’humidité ou le contact avec un fluide peuvent révéler des faiblesses absentes des échantillons plats fraîchement préparés.
- Effectuer des essais dans des conditions de production représentatives. Vérifiez que la vitesse, la largeur de bande, la tension et les variations normales des matériaux restent dans la plage acceptée.
Conservez un échantillon de référence approuvé et consignez les réglages de la machine ainsi que l’identification des matériaux. En cas de changement des performances, cela facilite la distinction entre une dérive du procédé et une variation du mélange de fibres, de l’état de la résine ou de l’épaisseur des couches.
Quand une autre méthode de laminage peut être préférable
Le soudage par ultrasons est une option intéressante lorsque l’empilement comprend des composants thermoplastiques compatibles, qu’une fixation localisée assure un soutien suffisant et que la couche filtrante sensible tolère le procédé. Cette option est moins intéressante lorsqu’une liaison adéquate nécessite une énergie suffisante pour endommager cette couche, ou lorsque les matériaux ne permettent pas une fusion fiable.
Un procédé utilisant un adhésif peut offrir une fenêtre de fonctionnement plus large pour des matériaux différents ou répartir plus doucement la fixation sur un voile fragile. Son adéquation dépend de l’emplacement de l’adhésif, de son taux d’application, de la compatibilité chimique et des conditions d’utilisation. Il nécessite les mêmes validations du flux d’air et de la filtration.
Hangzhou Chaocai Materials Co., Ltd. dispose de capacités de laminage par ultrasons, PUR, adhésif thermofusible et pulvérisation d’émulsion à base de solvants. Pour le développement de matériaux, l’accès à différents procédés permet d’évaluer la méthode de liaison au regard des exigences de la construction. La seule présence d’une ligne de production par ultrasons ne détermine pas quelle méthode permettra d’obtenir l’équilibre requis.
L’étape suivante consiste à préciser l’empilement de couches envisagé et les conditions d’utilisation, puis à demander des échantillons comparatifs accompagnés d’une documentation sur les motifs de liaison et les conditions de traitement. Choisissez la construction qui conserve un flux d’air et une efficacité de filtration acceptables tout en résistant à la transformation et à l’utilisation. Ces éléments permettent de déterminer si le laminage par ultrasons préserve suffisamment la perméabilité pour le filtre en cours de conception.
Recommandation
 Oct 26, 2026
Pourquoi un durcissement insuffisant provoque un délaminage lors du lamination PUR
Le lamination PUR peut se délaminer lorsque le refroidissement masque un durcissement incomplet. Découvrez comment l’humidité, la température et les essais d’adhérence contribuent à prévenir les défaillances et à améliorer la fiabilité du laminé.- Oct 26, 2026
Comment le grammage de colle influe sur le laminage avec adhésif thermofusible
Laminage avec adhésif thermofusible : découvrez comment optimiser le grammage de colle pour obtenir des assemblages fiables, préserver la circulation de l’air et la flexibilité. Découvrez des conseils pratiques de test pour réduire les déchets et améliorer les performances des laminés filtrants. - Oct 26, 2026
Le laminage par ultrasons peut-il préserver la perméabilité à l’air du média filtrant ?
Le laminage par ultrasons peut-il préserver le flux d’air du média filtrant ? Découvrez comment les matériaux, les motifs de collage et les réglages du procédé contribuent à équilibrer la perméabilité, les performances de filtration et la résistance du collage.