¿Puede la laminación ultrasónica conservar la permeabilidad al aire del medio filtrante?
Sí: la laminación ultrasónica puede conservar gran parte de la permeabilidad al aire de un medio filtrante si crea uniones pequeñas y controladas y mantiene abierta la estructura de poros circundante. El resultado depende de los materiales, el patrón de unión y las condiciones de procesamiento. Eliminar el adhesivo no produce automáticamente un compuesto transpirable: una compresión o fusión excesiva puede restringir el flujo de aire incluso cuando no hay adhesivo.
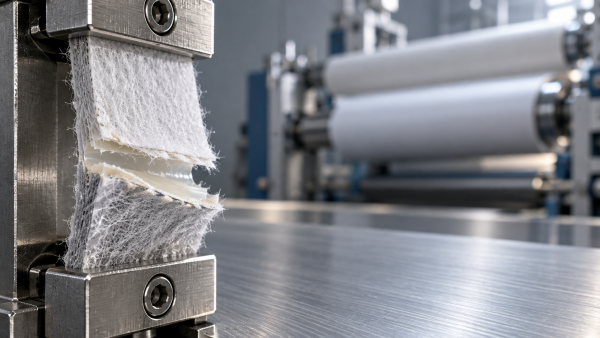
Por lo tanto, una evaluación útil considera conjuntamente tres resultados: resistencia al flujo de aire, rendimiento de filtración y resistencia entre capas. Un laminado que permite un buen flujo de aire, pero se separa durante el plegado en pliegues, no es adecuado. Tampoco lo es un laminado resistente cuyo proceso de unión daña la capa de filtración. El objetivo es obtener un compuesto estable que cumpla los tres requisitos en las condiciones de funcionamiento previstas.
Por qué la unión localizada puede ayudar a conservar el flujo de aire
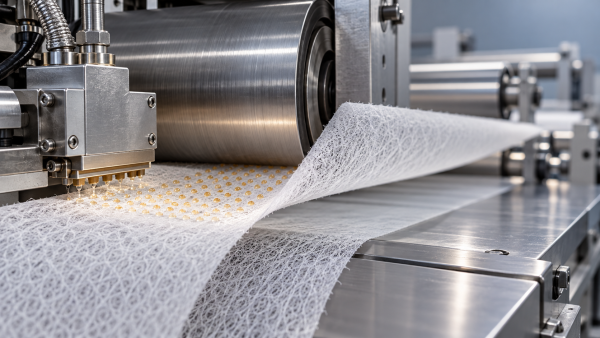
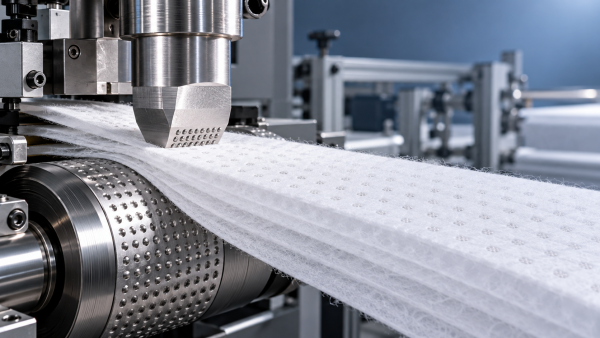
La laminación ultrasónica utiliza vibraciones mecánicas de alta frecuencia, aplicadas mediante un sonotrodo contra un yunque, para generar calor localizado dentro de una estructura de materiales. Los componentes termoplásticos compatibles se ablandan y forman uniones bajo presión. Con un yunque con patrón, estas uniones pueden concentrarse en puntos o líneas seleccionados en lugar de distribuirse por toda la superficie.
Así, las áreas entre las uniones quedan disponibles para el paso del aire. También se puede evitar la migración del adhesivo hacia los poros, que puede producirse cuando el patrón de aplicación, la viscosidad o el gramaje del recubrimiento no son adecuados para el medio.
Sin embargo, la laminación con adhesivo no necesariamente crea una barrera continua. Los patrones discontinuos de adhesivo —puntos, entramados u otros— también pueden mantener vías de flujo abiertas. La comparación pertinente es entre construcciones viables que utilicen las mismas capas funcionales, no entre la unión ultrasónica y una supuesta película sólida de adhesivo.
Por lo general, las zonas unidas ofrecen mayor resistencia al flujo de aire que el medio poroso circundante. El aire se redistribuye por las zonas abiertas restantes, lo que puede aumentar allí la velocidad local. Por consiguiente, el porcentaje de superficie visiblemente no unida no permite predecir directamente la permeabilidad conservada. La compresión alrededor de cada unión, los cambios de espesor y la resistencia de cada capa también afectan al resultado.
La compatibilidad de los materiales determina la viabilidad del proceso
Antes de ajustar los parámetros de la máquina, determine qué componente formará la unión. Un soporte termoplástico, una fibra bicomponente o una capa fusible adecuada pueden proporcionar la fase de unión. La mera presencia de fibras sintéticas no es suficiente: los polímeros difieren en su comportamiento de ablandamiento, respuesta acústica y capacidad para unirse a los materiales adyacentes.
Por ejemplo, una lámina con alto contenido de celulosa no se funde como un velo termoplástico. Puede requerir un componente termoplástico compatible u otro método de unión. Asimismo, dos capas que responden a la energía ultrasónica pueden formar una interfaz débil si sus polímeros son incompatibles o si el componente fusible no alcanza la superficie de contacto.
La disposición de las capas es tan importante como su composición. Un soporte robusto puede tolerar el proceso, mientras que una capa adyacente de fibras finas puede sufrir colapso localizado o desgarros. Las membranas delgadas y los recubrimientos delicados requieren especial atención, ya que los daños pueden aumentar el flujo de aire y reducir la retención de partículas. En ocasiones, una lectura de permeabilidad más alta puede indicar un defecto, no una mejora.
Las especificaciones de los materiales también deben interpretarse en el contexto de su aplicación. Por ejemplo, OS320500 es un material para filtración de aceite disponible en construcciones de celulosa, celulosa/sintético y celulosa/sintético/PBT, con opciones de resina acrílica sin curar y resina fenólica curada. Estas descripciones identifican composiciones y opciones de resina pertinentes; no confirman que el material sea apto para soldadura ultrasónica. Un material para filtración de líquidos también debe evaluarse con el fluido y las condiciones de funcionamiento previstos, aunque se utilice la permeabilidad al aire como referencia de fabricación.
Para cualquier estructura candidata, obtenga información sobre la composición de las capas, los tipos de polímero, el estado de la resina o el recubrimiento, el espesor y las tolerancias de gramaje. Estos datos ayudan a determinar si es probable que exista una ventana de unión adecuada.
El patrón de unión debe equilibrar la superficie abierta y el soporte mecánico
Cuando el flujo de aire es sensible, una baja proporción de superficie unida es un punto de partida razonable, pero reducir indefinidamente la cobertura genera otros problemas. Las capas pueden levantarse, arrugarse o desplazarse entre uniones muy separadas. Durante el plegado, las zonas sin soporte pueden deformarse de manera desigual y producir una geometría irregular o separación entre capas.
Por eso, además de la cobertura total, importan el espaciado y la forma de las uniones. Los puntos pequeños y distribuidos pueden proporcionar soporte y dejar zonas abiertas. Las líneas pueden aportar refuerzo direccional, pero su orientación puede afectar al comportamiento de flexión y concentrar la rigidez a lo largo de un pliegue. Las zonas de unión amplias pueden crear restricciones locales que un valor promedio sencillo de cobertura no refleja.
El patrón nominal del yunque es solo una parte de la cuestión. Las uniones reales pueden extenderse más allá de la zona de contacto prevista si la energía o la presión son excesivas. Un patrón diseñado para dejar áreas abiertas puede generar zonas aplanadas alrededor de cada soldadura. La inspección del laminado terminado permite determinar si el área efectivamente afectada corresponde al diseño de la herramienta.
Evalúe los patrones teniendo en cuenta también el proceso de conversión, además de las especificaciones de la lámina plana. Un medio que supera una prueba inicial de pelado puede comportarse de forma distinta tras el plegado, el corte o la flexión repetida. Los daños en los vértices de los pliegues y la separación en los bordes cortados pueden descartar una construcción que, por lo demás, resulta prometedora.
Cómo afectan los parámetros del proceso a la permeabilidad
La energía ultrasónica, la carga mecánica y el tiempo de exposición interactúan. Sus efectos no se pueden evaluar de forma fiable tratando cada parámetro como un ajuste independiente.
- Amplitud de vibración: Una amplitud insuficiente puede dejar uniones incompletas. Una amplitud excesiva puede provocar una fusión agresiva o dañar fibras sensibles.
- Fuerza del nip o separación de trabajo: Se necesita suficiente contacto para transmitir la energía y formar la unión. Una compresión excesiva puede densificar el medio alrededor de la soldadura y reducir la porosidad local.
- Velocidad de línea: La velocidad modifica el tiempo disponible para transferir energía. Un ajuste que funciona durante una prueba lenta puede producir uniones débiles a velocidad de producción.
- Tensión y alineación de la banda: Una tensión desigual puede estirar, arrugar o deformar las capas antes de la unión, lo que genera un contacto irregular a lo ancho de la banda.
El objetivo adecuado es una ventana de proceso utilizable: un intervalo de condiciones que proporcione resistencia suficiente sin una pérdida inaceptable de flujo de aire ni daños en la filtración. Una única muestra satisfactoria obtenida con un ajuste muy limitado ofrece poca confianza si las variaciones normales de espesor provocan fallos.
La uniformidad a lo ancho también importa. La alineación del sonotrodo y el yunque, el estado de las herramientas y las diferencias en el espesor del material pueden producir uniones fuertes en una zona y débiles o sobreprocesadas en otra. Tomar muestras solo del centro del rollo puede pasar por alto estas variaciones.
Medir la permeabilidad sin confundirla con el rendimiento del filtro
La permeabilidad al aire suele describir el flujo de aire a través de una superficie de muestra definida con una diferencia de presión especificada. La caída de presión describe la resistencia experimentada con un flujo de aire o una velocidad frontal determinados. Estas mediciones están relacionadas, pero solo son comparables si las condiciones de ensayo son uniformes.
Registre la superficie expuesta, la diferencia de presión o el flujo de aire, el acondicionamiento de la muestra y el método de sujeción. En materiales compresibles, las diferencias en la carga del dispositivo de ensayo pueden alterar el resultado. Las fugas por los bordes también pueden hacer que una muestra restrictiva parezca más permeable de lo que realmente es.
Cuando sea práctico, utilice tres condiciones de referencia: las capas individuales, la estructura apilada sin unir en una disposición representativa y el laminado terminado. Comparar un compuesto únicamente con su capa principal de filtración confunde la resistencia añadida por el soporte con los cambios causados por la unión. La estructura apilada sin unir ayuda a separar esos efectos, aunque el contacto entre capas debe controlarse para que la comparación sea útil.
Mida la caída de presión a la velocidad frontal de funcionamiento prevista y, cuando corresponda, en todo el intervalo de flujo esperado. Un resultado obtenido con condiciones de ensayo distintas puede no reflejar el comportamiento del filtro terminado. Compare muestras de varias posiciones de la banda y de distintos intervalos de producción para evaluar la uniformidad.
Los resultados del flujo de aire deben complementarse con ensayos de retención o penetración de partículas adecuados para la aplicación. Los orificios localizados o las fibras dañadas pueden tener poco efecto en una medición promedio de permeabilidad y, aun así, permitir el paso de partículas. Inspeccione las zonas de unión y el material adyacente, ya que pueden producirse daños alrededor del límite de la soldadura.
En un filtro ensamblado, evalúe también el sellado y la geometría de los pliegues. Las mediciones de lámina plana no permiten determinar si el elemento terminado presenta fugas de derivación, pliegues demasiado juntos o una superficie de filtración efectiva reducida.
Una secuencia práctica de cualificación
Comience por definir los criterios de aceptación de la construcción terminada. Especifique la caída de presión admisible con el flujo de aire de funcionamiento, el rendimiento de filtración requerido y la resistencia entre capas necesaria para la conversión y el servicio. Incluya las exposiciones ambientales pertinentes, como la humedad, la temperatura o el contacto con fluidos de proceso.
A continuación, estructure las pruebas de forma que cada resultado permita tomar una decisión:
- Confirme que se puede formar una unión sin daños visibles. Evalúe la estructura de capas propuesta e identifique un intervalo viable de energía y compresión antes de invertir en herramientas de producción.
- Compare un conjunto limitado de patrones de unión. Evalúe la cobertura, el espaciado, la resistencia al flujo de aire y el soporte necesario durante el plegado. No seleccione un patrón únicamente porque ofrece el mejor resultado de pelado.
- Evalúe la resistencia y el flujo de aire en muestras coincidentes. Esto muestra directamente el compromiso entre ambos factores y evita combinar resultados obtenidos en distintas condiciones de procesamiento, lo que podría llevar a una conclusión engañosa.
- Compruebe la integridad de la filtración y el modo de fallo. Distinga la separación en la interfaz del desgarro dentro de una capa. Una interfaz resistente puede seguir siendo inadecuada si la unión ha debilitado el medio adyacente.
- Repita las pruebas tras la conversión y el acondicionamiento pertinente. El plegado, la exposición térmica, la humedad o el contacto con fluidos pueden revelar debilidades que no se detectan en muestras planas recién preparadas.
- Realice pruebas en condiciones de producción representativas. Confirme que la velocidad, el ancho de banda, la tensión y las variaciones normales del material se mantienen dentro del intervalo aceptado.
Conserve una muestra de referencia aprobada y registre los ajustes de la máquina y la identificación del material. Si el rendimiento cambia, esto facilita distinguir entre un cambio del proceso y una variación en la mezcla de fibras, el estado de la resina o el espesor de las capas.
Cuándo otro método de laminación puede ser una mejor opción
La unión ultrasónica es una buena opción cuando la estructura contiene componentes termoplásticos compatibles, la fijación localizada ofrece soporte suficiente y la capa de filtración sensible tolera el proceso. Resulta menos atractiva cuando la unión adecuada requiere tanta energía que daña esa capa o cuando los materiales no ofrecen un mecanismo fiable de unión por fusión.
Un proceso con adhesivo puede proporcionar una ventana de operación más amplia para materiales distintos o distribuir la fijación de forma más suave sobre un velo frágil. Su idoneidad depende de la colocación del adhesivo, la cantidad aplicada, la compatibilidad química y las condiciones de servicio. También requiere la misma validación del flujo de aire y la filtración.
Hangzhou Chaocai Materials Co., Ltd. cuenta con capacidades de laminación ultrasónica, PUR, con adhesivo termofusible y con pulverización de emulsión a base de disolvente. Para el desarrollo de materiales, disponer de distintos procesos permite evaluar el método de unión según los requisitos de la construcción. La mera disponibilidad de una línea de producción ultrasónica no determina qué método ofrecerá el equilibrio requerido.
El siguiente paso útil es especificar la estructura de capas propuesta y las condiciones de funcionamiento, y luego solicitar muestras comparativas con patrones de unión y condiciones de procesamiento documentados. Seleccione la construcción que conserve una permeabilidad al aire y una eficiencia de filtración aceptables, y que resista la conversión y el servicio. Estas pruebas permiten determinar si la laminación ultrasónica conserva la permeabilidad lo suficiente para el filtro en desarrollo.
Recomendación
 26-10-2026
Por qué un curado insuficiente provoca delaminación en la laminación PUR
La laminación PUR puede delaminarse cuando el enfriamiento oculta un curado incompleto. Descubra cómo la humedad, la temperatura y las pruebas de adhesión ayudan a prevenir fallos y mejorar la fiabilidad del laminado.- 26-10-2026
Cómo afecta el gramaje del adhesivo a la laminación con adhesivo termofusible
Laminación con adhesivo termofusible: descubre cómo optimizar el gramaje del adhesivo para lograr uniones fiables, mantener la circulación de aire y conservar la flexibilidad. Explora consejos prácticos de ensayo para reducir los residuos y mejorar el rendimiento de los laminados de filtración. - 26-10-2026
¿Puede la laminación ultrasónica conservar la permeabilidad al aire del medio filtrante?
¿Puede la laminación ultrasónica conservar el flujo de aire del medio filtrante? Descubra cómo los materiales, los patrones de unión y los ajustes del proceso ayudan a equilibrar la permeabilidad, el rendimiento de filtración y la resistencia de la unión.