


ما أسباب انفصال الطبقات في وسائط الترشيح المركبة متعددة الطبقات؟
قد تبدو حزمة المرشح سليمة عند الفحص الوارد، ثم تبدأ طبقاتها بالانفصال بعد الطيّ المتموّج أو التنظيف النبضي أو التعرّض لرذاذ سوائل التشغيل الآلي. وبالنسبة إلى فرق الجودة والسلامة، لا يقتصر السؤال الصعب على ما إذا كان الترابط قد فشل، بل يشمل سبب فشله وما إذا كانت المواد الأخرى من دفعة الإنتاج نفسها تنطوي على المخاطر ذاتها.
يحدث انفصال الطبقات فيوسائط الترشيح المركبة متعددة الطبقات عندما تتجاوز الإجهادات عند السطح البيني المترابط مقاومته للانفصال. وغالبًا ما تتعلق الأسباب الأساسية بتوافق المادة اللاصقة، وحالة السطح، والتحكم في التصفيح، والأضرار الميكانيكية، أو التقادم البيئي. وكثيرًا ما تجتمع عدة عوامل: فقد يصمد ترابط هامشي في الفحص الجاف، ثم تكشف الرطوبة أو الحرارة أو دورات الضغط عن موطن ضعفه.
يمكن أن يؤدي انفصال الطبقات إلى تغيير توزيع تدفق الهواء، وزعزعة استقرار الطيات، وانبعاث مواد سائبة. وإذا تمزق حاجز الترشيح أو نشأ مسار للتسرب، فقد يحدث تلوث في المراحل اللاحقة. لذلك، فإن فهم آلية الفشل أجدى من مجرد تحديد قيمة أعلى لقوة التقشير الأولية.
حدّد موضع الانفصال الفعلي قبل تغيير العملية
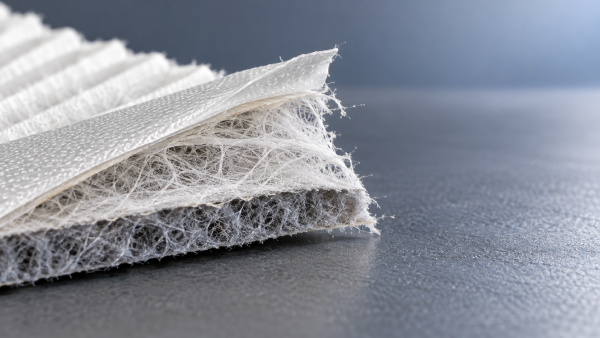
ليس كل انفصال ظاهر ناتجًا عن فشل المادة اللاصقة. فقد تتكون وسائط الترشيح المركبة من غشاء وطبقة ترشيح دقيقة الألياف ودعامة من قماش غير منسوج وطبقة شبكية واقية. وقد يحدث الانفصال بين هذه الطبقات، أو داخل المادة اللاصقة، أو ضمن ركيزة ضعيفة نسبيًا.
افحص كلا الوجهين المكشوفين للمنطقة المتضررة، ويفضل استخدام التكبير، قبل المناولة أو التنظيف اللذين قد يغيران الأدلة.
هذه الأنماط مؤشرات وليست تشخيصات قاطعة. فحالات الفشل متعددة الأنماط شائعة. وقد تسحب مادة لاصقة قوية أليافًا من إحدى الطبقات بينما تنفصل بسلاسة عن طبقة أخرى؛ لذا سجّل موضع الفشل إلى جانب القوة المقاسة.
أسباب فقدان وسائط الترشيح المركبة متعددة الطبقات سلامة الترابط
1. عدم توافق المادة اللاصقة مع الأسطح
يجب أن تبلل المادة اللاصقة سطح الترابط الفعلي، وأن تحقق التصاقًا كافيًا، وأن تحافظ على استقرارها أثناء الخدمة. وقد يختلف أداء مادة تلتصق جيدًا بدعامة نظيفة من البوليستر عند استخدامها على غشاء من الفلوروبوليمر أو على سطح معالج بطبقة طاردة للزيت.
يمثل PTFE تحديًا خاصًا بسبب انخفاض طاقة سطحه. وقد يتطلب الترابط معالجة سطحية مناسبة أو طبقة ربط أو بنية ترابط متوافقة. إن زيادة كمية المادة اللاصقة وحدها لا تعالج سوء البلل؛ بل قد تسد المسام وتزيد مقاومة تدفق الهواء.
ينطوي تعديل السطح على مفاضلة أخرى. فالمعالجة الطاردة للزيت التي تفيد وجه الترشيح المكشوف قد تضعف الالتصاق إذا وصلت إلى سطح الترابط المقصود. وينبغي الانتباه إلى موضع المعالجة وتسلسل المعالجة وانتقالها أثناء التخزين أو التسخين.
2. التلوث أو الرطوبة يعيقان الترابط
قد يشكل الغبار وعوامل فصل القوالب وزيوت المعالجة المتبقية والألياف السائبة طبقة فاصلة ضعيفة. وقد تلتصق المادة اللاصقة بالملوث بدلًا من الركيزة، ما ينتج ترابطًا يبدو مكتملًا لكنه ينفصل تحت إجهاد محدود.
تعتمد آثار الرطوبة على التركيب الكيميائي. فقد تعيق الرطوبة الزائدة بعض عمليات الترابط أو تولد فقاعات أثناء التسخين. وتتطلب أنظمة PUR التفاعلية ظروف معالجة مضبوطة؛ فالتعرض للجو المحيط لا يضمن معالجة متجانسة على امتداد لفة ملفوفة. حدّد حدود الرطوبة والتهيئة لكل تركيبة مواد بدلًا من تطبيق قاعدة واحدة على كل بنية مصفحة.
3. عدم ثبات نطاق التصفيح
تتفاعل درجة الحرارة والضغط ومدة المكوث وسرعة الخط وتوزيع المادة اللاصقة فيما بينها. ولا يثبت ضبط الآلة على قيمة ضمن المواصفات أن السطح البيني تعرض لظروف الترابط المطلوبة.
- حرارة أو مدة مكوث غير كافيتين: قد لا تنشط المادة اللاصقة أو تتدفق أو تبلل الركيزة بما يكفي.
- حرارة مفرطة: قد تنكمش الألياف أو تتغير المعالجات السطحية أو تتدهور المادة اللاصقة.
- ضغط غير متجانس: يختلف التلامس عبر عرض الويب، ما يترك مسارات ضعيفة أو مناطق منفصلة غير مترابطة.
- كمية إضافة غير صحيحة للمادة اللاصقة: تؤدي الكمية القليلة إلى مناطق غير مدعومة؛ وقد تزيد الكمية المفرطة صلابة الصفائح أو تحد من نفاذيتها.
- اللف أو التحويل قبل الأوان: تتعرض الرابطة لأحمال المناولة قبل التبريد أو المعالجة الكافيين.
في التصفيح بالموجات فوق الصوتية، تحل السعة وضغط التلامس ونمط اللحام وسرعة الخط محل بعض المتغيرات المتعلقة بالمادة اللاصقة. وقد يؤدي السلوك غير المتوافق للمواد اللدائنية الحرارية أو الطاقة الموضعية المفرطة إلى لحامات ضعيفة أو إتلاف طبقة الترشيح.
4. تُنشئ عمليات التحويل إجهادات لم تتعرض لها الصفائح المسطحة
يفرض الطيّ المتموّج أنصاف أقطار انحناء ضيقة ويركز إجهادات التقشير بالقرب من خطوط الطي. وقد يبدأ الشقّ عيوبًا عند الحواف، بينما يمكن لشد الويب المفرط أن يمد الطبقات بدرجات متفاوتة ويترك إجهادًا متبقيًا بعد اللف.
لذلك، قد تجتاز الصفائح اختبار تقشير وهي مسطحة، ثم تفشل أثناء تصنيع العنصر. افحص العينات بعد الطيّ المتموّج والقطع والتجميع وأي معالجة حرارية ممثلة للعملية. ويشير تكرر الانفصال عند قمم الطيات أو حواف الشقوق إلى بدء مرتبط بعملية التحويل، حتى عندما يسهم تفاوت الترابط في المراحل السابقة.
5. تضعف ظروف الخدمة السطح البيني تدريجيًا
قد تؤدي الحرارة إلى تليين المادة اللاصقة أو تسريع تقادمها أو إحداث تمدد تفاضلي بين الطبقات. وقد تضعف الرطوبة والتكاثف الركائز الحساسة أو تركيبات الترابط الكيميائية. ويمكن للزيوت وإضافات سائل التبريد ومواد التنظيف وغيرها من المواد الكيميائية أن تسبب انتفاخ المادة اللاصقة أو تلدينها أو تدهورها، حتى إذا بقيت الطبقة الخارجية المرئية دون تغيير.
يضيف فرق الضغط حملًا ميكانيكيًا. فقد يرفع تراكم الغبار المقاومة، بينما يُدخل التنظيف النبضي وبدء التشغيل المتكرر إجهادات عابرة. ويؤثر اتجاه التدفق وهندسة الدعامة وحجم المنطقة غير المترابطة الموجودة في مدى استمرار هذه الأحمال في فتح السطح البيني. وقد لا يمثل التعرض للضغط الساكن وحده هذا السلوك.
حوّل شكوى الفشل إلى تحقيق مضبوط
ابدأ بعزل المواد المتأثرة والحفاظ على الأدلة. احتفظ بالعناصر المتضررة والعينات غير المستخدمة من الدفعة نفسها ومواد للمقارنة ذات أداء مقبول معروف. وسجّل اتجاه التركيب ودرجة حرارة التشغيل وسجل فرق الضغط ودورات التنظيف والتعرض للسوائل أو المواد الكيميائية.
افصل الأدلة كما وردت عن عينات الاختبار المُحضّرة. فقد يؤدي التجفيف أو الغسل أو فصل الجزء المتضرر يدويًا إلى إزالة الرواسب وحجب حدّ الفشل الأصلي.
يتبع التحقيق المفيد ثلاثة مسارات مترابطة:
- حدّد موضع العيب. ارسم خريطة للانفصال عبر عرض اللفة وعلى امتدادها وداخل العنصر النهائي. وقارن النمط بمسارات الطلاء وتغييرات اللفة وهندسة الطيات ونقاط تلامس المعدات.
- قارن السطوح البينية. افحص توزيع المادة اللاصقة وانتقال الألياف والتلوث والأضرار الموضعية. وقد يساعد الفحص المجهري للمقاطع العرضية على التمييز بين نقص مادة الترابط وتمزق الركيزة.
- أعِد إنتاج العامل المحفّز. اختبر العينات المحتفظ بها في ظروف الحرارة والرطوبة والمواد الكيميائية والإجهادات الميكانيكية المشتبه بها، إلى جانب عينات ضابطة غير معرّضة لها.
اربط النتائج بسجلات دفعات المادة اللاصقة ودفعات الركائز وسجل المعالجة وظروف الخط ومدة المعالجة. قد يؤدي تغيير عدة إعدادات في الوقت نفسه إلى إنتاج عينة تبدو أفضل، دون الكشف عن المتغير الذي تسبب في الفشل الأصلي.
ما الاختبارات والمعايير المفيدة؟
لا توجد قيمة قبول عالمية للانفصال تنطبق على جميع هياكل المرشحات متعددة الطبقات. يجب أن تعكس معايير القبول المواد وهندسة الاختبار وعملية التحويل وبيئة التشغيل وعواقب الفشل.
توفرASTM D1876 إطار اختبار تقشير على شكل حرف T للصفائح المرنة. ويتناولASTM D903 قوة التقشير أو النزع للوصلات اللاصقة. ويمكن الاستفادة من أي منهما في برنامج الاختبار عندما يكون نطاقه ومتطلبات عيناته مناسبين للبنية. وقد تتطلب الأغشية الرقيقة والأقمشة غير المنسوجة القابلة للتمدد تعديلات موثقة بعناية؛ ولا ينبغي الإبلاغ عن إجراء معدل على أنه امتثال غير مشروط للمعيار الأصلي.
حافظ على اتساق عرض العينة وزاوية التقشير ومعدل الفصل والتهيئة والتحضير. وأبلغ عن القوة مقسومة على العرض والتباين بين العينات ونمط الفشل. إذا تمزقت الركيزة قبل انفصال السطح البيني، تكون النتيجة محدودة بقوة الركيزة، ولا تمثل قياسًا مباشرًا لقوة الالتصاق البيني القصوى.
ينبغي أن يتجاوز الاختبار المواد المصفحة حديثًا:
- قارن قوة الترابط الأولية بتلك المقاسة بعد التهيئة والتعرض للرطوبة أو الحرارة أو المواد الكيميائية ذات الصلة.
- قيّم العينات بعد التحويل الممثل للعملية ودورات الضغط.
- قس مقاومة تدفق الهواء وأداء الترشيح للكشف عن الأضرار التي قد لا يكشفها اختبار التقشير.
- قيّم تساقط الجسيمات أو انبعاثها في المراحل اللاحقة عندما تستدعي حساسية التلوث ذلك.
تجيب معايير الترشيح عن أسئلة مختلفة. يتناول ISO 16890 مرشحات هواء التهوية العامة، بينما يتناول EN 1822 وISO 29463 تصنيف المرشحات عالية الكفاءة واختبارها ضمن نطاق كل منهما. ولا يحدد أي منها متطلبًا عالميًا لقوة تقشير الصفائح. اختر إطار الأداء المناسب للمرشح النهائي، ثم أضف إليه معايير سلامة الترابط.
يتطلب الغبار ورذاذ الزيت اهتمامًا خاصًا بسطح الترابط البيني
في عمليات التشغيل الآلي باستخدام CNC وورش العمل الصناعية، يكمن التحدي غالبًا في التعرض المختلط: جسيمات صلبة مصحوبة بهباء زيتي ومكونات سائل التبريد ورطوبة متغيرة. وقد تستجيب الصفائح التي تؤدي جيدًا في بيئة الغبار الجاف على نحو مختلف عندما يصل السائل إلى سطوحها البينية الداخلية.
تتضمنحلول ترشيح الغبار الصناعي ورذاذ الزيت من Hangzhou Chaocai Materials Co., Ltd. خيارات من المواد المركبة PTFE ومواد الألياف الدقيقة عالية الكثافة، مع تعديل طارد للزيت ومعالجة سطحية مضادة للالتصاق تهدف إلى تقليل التصاق الزيت والانسداد. وبالنسبة إلى فرق الجودة، يتمثل سؤال التأهيل ذي الصلة في كيفية عمل هذه الوظيفة السطحية بالتوازي مع ضمان موثوقية الترابط بين الطبقات.
ينبغي أن يستخدم التقييم سوائل تشغيل آلي ممثلة للعملية، لا مجرد تعريض اسمي للزيت. تختلف تركيبات السوائل، وقد تؤثر الإضافات في المواد اللاصقة أو المعالجات السطحية بطرق مختلفة. تحقّق من بقاء الالتصاق وسلوك انخفاض الضغط وأداء الاحتجاز والتساقط بعد التعرض. إن طرد الزيت وحده لا يثبت التوافق الكيميائي ولا يبرهن على مقاومة انفصال الطبقات.
أسّس الوقاية على نطاق عملية مؤهل
يبدأ الإنتاج الموثوق ببنية مواد معتمدة تشمل درجات الركائز ومعالجات الأسطح وكيمياء المادة اللاصقة ونمط الطلاء ومتطلبات المعالجة. وينبغي أن تؤدي التغييرات في المورد أو التركيبة إلى مراجعة قائمة على المخاطر، حتى عندما تبقى السماكة الاسمية والكتلة لكل وحدة مساحة دون تغيير.
تشمل منصات الإنتاج لدى Hangzhou Chaocai التصنيع الرطب للمواد الاصطناعية بالكامل، والتصفيح باستخدام PUR والمواد اللاصقة المذابة بالحرارة ورذاذ المستحلب القائم على المذيبات والموجات فوق الصوتية. وتتيح هذه الأساليب خيارات مختلفة لتحقيق التوازن بين الترابط والمرونة وإمكانية نفاذ الهواء عبر المسام. ولا يوجد أسلوب أفضل تلقائيًا لكل تطبيق؛ بل ينبغي أن يستند الاختيار إلى تركيبة الركيزة وظروف الخدمة.
لإجازة الإنتاج الروتينية، خذ عينات عبر عرض الويب وعند نقاط مهمة على امتداد اللفة. واجمع بين نتائج التقشير والفحوص البصرية وتقييم تغطية المادة اللاصقة ومقاومة تدفق الهواء والتحقق من اكتمال المعالجة. وتتبع الاتجاهات بدلًا من انتظار تجاوز النتيجة حد الرفض.
وأخيرًا، ضع معايير واضحة لإيقاف الاستخدام أو التصعيد عند حدوث أعطال ميدانية. لا يعني الانفصال المرئي دائمًا حدوث اختراق فوري للترشيح، لكن لا ينبغي تجاهله بوصفه عيبًا تجميليًا دون دليل. وعندما تحمي سلامة المرشح معدات حساسة أو جودة المنتجات أو العاملين، اعزل العناصر المتأثرة وقيّم العواقب في المراحل اللاحقة وفق إجراءات السلامة المعتمدة في الموقع.
تربط استراتيجية الوقاية الأكثر فاعلية بين ثلاثة أمور: موضع انفصال الصفائح، والتعرض الذي يبدأ الانفصال، ومتغير التصنيع الذي يتحكم في موطن الضعف. وهذا الربط يحوّل انفصال الطبقات من شكوى متكررة إلى مخاطر هندسية يمكن إدارتها.
توصية
 28-10-2026
ما أسباب انفصال الطبقات في وسائط الترشيح المركبة متعددة الطبقات؟
لماذا تنفصل طبقات وسائط الترشيح المركبة متعددة الطبقات؟ تعرّف على أبرز أسباب فشل الالتصاق، والاختبارات العملية، واستراتيجيات الوقاية لتحسين موثوقية المرشح وتقليل وقت التوقف.- 28-10-2026
متى تكون وسائط الترشيح الكارهة للزيوت ضرورية عند التعرض لرذاذ الزيت؟
قد تساعد وسائط الترشيح الكارهة للزيوت عندما يتسبب رذاذ الزيت في ابتلال المرشح قبل الأوان. تعرّف على الحالات التي يُنصح فيها باستخدامها، والاختبارات التي ينبغي إجراؤها، ومتى يكون الفصل المخصص للرذاذ خيارًا أفضل. - 28-10-2026
ما الذي يتسبب في فقدان نفاذية وسائط الترشيح القابلة للتنظيف بنفثات الهواء النبضي؟
قد تفقد وسائط الترشيح القابلة للتنظيف بنفثات الهواء النبضي نفاذيتها بسبب الغبار أو الرطوبة أو الزيت أو التلف. تعرّف على كيفية تشخيص السبب وتحسين تدفق الهواء وتجنب الاستبدال المبكر.