


¿Qué causa la delaminación en los medios filtrantes compuestos multicapa?
Un paquete de filtros puede parecer intacto durante la inspección de recepción y, aun así, empezar a separarse después del plisado, la limpieza por pulsos o la exposición a la niebla de fluidos de mecanizado. Para los equipos de calidad y seguridad, la pregunta difícil no es simplemente si falló una unión, sino por qué falló y si otros materiales del mismo lote de producción presentan el mismo riesgo.
La delaminación en medios filtrantes compuestos multicapa se produce cuando las tensiones en una interfaz unida superan su resistencia a la separación. Las causas subyacentes suelen estar relacionadas con la compatibilidad del adhesivo, el estado de la superficie, el control de la laminación, los daños mecánicos o el envejecimiento ambiental. A menudo, varios factores actúan conjuntamente: una unión marginal supera la inspección en seco, pero la humedad, el calor o los ciclos de presión ponen de manifiesto su debilidad.
La separación de las capas puede alterar la distribución del flujo de aire, desestabilizar los pliegues y desprender material. Si la barrera filtrante se desgarra o se forma una vía de fuga, puede producirse contaminación aguas abajo. Por ello, comprender el mecanismo de fallo resulta más útil que limitarse a especificar una resistencia inicial al pelado más alta.
Identifique qué se ha separado realmente antes de modificar el proceso
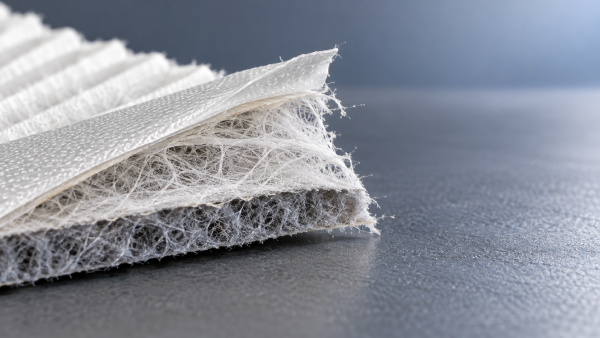
No todas las separaciones visibles se deben a un fallo del adhesivo. Los medios filtrantes compuestos pueden combinar una membrana, una capa de filtración de fibras finas, un soporte de no tejido y un velo protector. La separación puede producirse entre estas capas, dentro del adhesivo o en el interior de un sustrato relativamente débil.
Examine ambas caras expuestas de la zona fallida, preferiblemente con aumento, antes de manipularla o limpiarla, para no alterar las pruebas.
Estos patrones son indicios, no diagnósticos concluyentes. Los fallos de modo mixto son habituales. Un adhesivo resistente puede arrancar fibras de una capa y desprenderse limpiamente de otra, así que registre la ubicación del fallo además de la fuerza medida.
Por qué los medios filtrantes compuestos multicapa pierden la integridad de la unión
1. El adhesivo y las superficies no son compatibles
El adhesivo debe humectar la superficie de unión real, lograr una adhesión suficiente y mantenerse estable durante el uso. Un material que se adhiere bien a un soporte de poliéster limpio puede comportarse de otra manera sobre una membrana de fluoropolímero o un acabado oleofóbico.
El PTFE plantea un desafío particular debido a su baja energía superficial. Para lograr la unión, puede ser necesario un tratamiento superficial adecuado, una capa de anclaje o una arquitectura de unión compatible. Aumentar únicamente la cantidad de adhesivo no resuelve una humectación deficiente; incluso puede obstruir los poros y aumentar la resistencia al flujo de aire.
La modificación de la superficie implica otra disyuntiva. Un tratamiento oleofóbico que beneficia la cara filtrante expuesta puede perjudicar la adhesión si llega a la interfaz de unión prevista. Conviene prestar atención a la ubicación del tratamiento, la secuencia de procesamiento y la migración durante el almacenamiento o el calentamiento.
2. La contaminación o la humedad interfieren en la unión
El polvo, los agentes desmoldeantes, los aceites de procesamiento residuales y las fibras sueltas pueden crear una capa límite débil. El adhesivo puede adherirse al contaminante en lugar de al sustrato, generando una unión que parece completa, pero se separa bajo una tensión moderada.
Los efectos de la humedad dependen de la química. El exceso de humedad puede alterar algunos procesos de unión o generar burbujas durante el calentamiento. Los sistemas reactivos de PUR requieren condiciones de curado controladas; la exposición ambiental no garantiza un curado uniforme en todo el rollo bobinado. Establezca límites de humedad y acondicionamiento para cada combinación de materiales en lugar de aplicar la misma regla a todos los laminados.
3. La ventana de laminación no es uniforme
La temperatura, la presión, el tiempo de permanencia, la velocidad de línea y la distribución del adhesivo interactúan entre sí. Que un valor de consigna de la máquina esté dentro de las especificaciones no demuestra que la interfaz haya experimentado las condiciones de unión necesarias.
- Calor o tiempo de permanencia insuficientes: el adhesivo puede no activarse, fluir o humectar el sustrato adecuadamente.
- Calor excesivo: las fibras pueden encogerse, los acabados pueden cambiar o el adhesivo puede degradarse.
- Presión desigual: el contacto varía a lo ancho de la banda, lo que deja zonas longitudinales débiles o áreas sin unir aisladas.
- Aplicación incorrecta de adhesivo: una cantidad insuficiente deja áreas sin soporte; una cantidad excesiva puede endurecer el laminado o limitar su permeabilidad.
- Bobinado o conversión prematuros: las cargas de manipulación afectan a la unión antes de que se haya enfriado o curado lo suficiente.
En la laminación ultrasónica, la amplitud, la presión de contacto, el patrón de soldadura y la velocidad de línea sustituyen algunas de las variables relacionadas con el adhesivo. Un comportamiento incompatible de los termoplásticos o un exceso de energía localizada pueden producir soldaduras débiles o dañar la capa filtrante.
4. La conversión genera tensiones que el laminado plano nunca experimentó
El plisado impone radios de curvatura estrechos y concentra las tensiones de pelado cerca de las líneas de pliegue. El corte longitudinal puede iniciar defectos en los bordes, mientras que una tensión excesiva de la banda puede estirar las capas de manera diferente y dejar tensiones residuales después del bobinado.
Por lo tanto, un laminado puede superar una prueba de pelado en lámina plana y, aun así, fallar durante la fabricación del elemento. Compruebe las muestras después de realizar operaciones representativas de plisado, corte, montaje y cualquier procesamiento térmico. La separación repetida en las crestas de los pliegues o en los bordes cortados apunta a un inicio del fallo relacionado con la conversión, aunque también contribuya la variabilidad de la unión en etapas anteriores.
5. Las condiciones de servicio debilitan progresivamente la interfaz
El calor puede ablandar un adhesivo, acelerar el envejecimiento o provocar una expansión diferencial entre las capas. La humedad y la condensación pueden debilitar sustratos o químicas de unión susceptibles. Los aceites, los aditivos de refrigerantes, los agentes de limpieza y otras sustancias químicas pueden hinchar, plastificar o degradar el adhesivo, aunque la capa exterior visible permanezca sin cambios.
La presión diferencial añade una carga mecánica. La acumulación de polvo puede aumentar la resistencia, mientras que la limpieza por pulsos y los arranques repetidos introducen tensiones transitorias. La dirección del flujo, la geometría del soporte y el tamaño de cualquier área ya desunida influyen en que estas cargas sigan abriendo la interfaz. La exposición únicamente a presión estática puede no representar este comportamiento.
Convierta una reclamación por fallo en una investigación controlada
Empiece poniendo en cuarentena el material afectado y preservando las pruebas. Conserve los elementos fallidos, las muestras sin usar del mismo lote y material de comparación cuyo rendimiento aceptable esté documentado. Registre la orientación de instalación, la temperatura de funcionamiento, el historial de presión diferencial, los ciclos de limpieza y la exposición a fluidos o sustancias químicas.
Mantenga separadas las pruebas tal como se recibieron de las probetas preparadas para los ensayos. El secado, el lavado o la separación manual de una sección fallida pueden eliminar residuos y ocultar el límite de fallo original.
Una investigación útil sigue tres líneas de trabajo relacionadas:
- Localice el defecto. Cartografíe la separación a lo ancho y a lo largo del rollo, así como en el elemento terminado. Compare el patrón con las bandas de recubrimiento, los cambios de rollo, la geometría de los pliegues y los puntos de contacto del equipo.
- Compare las interfaces. Examine la distribución del adhesivo, la transferencia de fibras, la contaminación y los daños locales. La microscopía de secciones transversales puede ayudar a distinguir entre la falta de material de unión y la rotura del sustrato.
- Reproduzca el factor desencadenante. Ensaye las muestras conservadas bajo las condiciones sospechadas de temperatura, humedad, exposición química y esfuerzo mecánico, junto con controles no expuestos.
Correlacione los resultados con los registros de lotes de adhesivo, los lotes de sustrato, el historial de tratamiento, las condiciones de línea y el tiempo de curado. Cambiar varios parámetros a la vez puede producir una muestra aparentemente mejor sin revelar qué variable causó el fallo original.
¿Qué ensayos y normas son útiles?
No existe un valor universal de aceptación de la delaminación aplicable a todas las estructuras filtrantes multicapa. Los criterios de aceptación deben reflejar los materiales, la geometría del ensayo, el proceso de conversión, el entorno de funcionamiento y las consecuencias del fallo.
Para laminados flexibles, ASTM D1876 establece un método de pelado en T. ASTM D903 trata la resistencia al pelado o al despegado de uniones adhesivas. Cualquiera de las dos normas puede servir de base para un programa de ensayos si su alcance y los requisitos de las probetas se ajustan a la estructura. Las membranas delgadas y los no tejidos extensibles pueden requerir adaptaciones cuidadosamente documentadas; un procedimiento modificado no debe declararse como cumplimiento sin reservas de la norma original.
Mantenga constantes el ancho de la probeta, el ángulo de pelado, la velocidad de separación, el acondicionamiento y la preparación. Informe la fuerza normalizada por unidad de ancho, la variación entre probetas y el modo de fallo. Si el sustrato se desgarra antes de que se separe la interfaz, el resultado está limitado por la resistencia del sustrato; no mide directamente la adhesión interfacial máxima.
Los ensayos deben ir más allá del material recién laminado:
- Compare la resistencia inicial de la unión con la obtenida tras el acondicionamiento y la exposición pertinente a humedad, calor o sustancias químicas.
- Evalúe las probetas después de someterlas a operaciones representativas de conversión y a ciclos de presión.
- Mida la resistencia al flujo de aire y el rendimiento de filtración para detectar daños que las pruebas de pelado no revelan.
- Evalúe el desprendimiento o la liberación de partículas aguas abajo cuando la sensibilidad a la contaminación lo justifique.
Las normas de filtración responden a preguntas diferentes. ISO 16890 se refiere a filtros de aire para ventilación general, mientras que EN 1822 e ISO 29463 tratan la clasificación y los ensayos de filtros de alta eficiencia dentro de sus respectivos ámbitos. No establecen un requisito universal de resistencia al pelado del laminado. Seleccione el marco de rendimiento aplicable al filtro terminado y complételo con criterios de integridad de la unión.
El polvo y la niebla de aceite requieren especial atención a la interfaz de unión
En el mecanizado CNC y los talleres industriales, el reto suele ser la exposición combinada: las partículas sólidas llegan junto con aerosoles de aceite, componentes del refrigerante y una humedad variable. Un laminado que funciona bien con polvo seco puede responder de otra manera cuando el líquido alcanza sus interfaces internas.
Las soluciones de filtración de polvo industrial y niebla de aceite de Hangzhou Chaocai Materials Co., Ltd. incluyen opciones de materiales compuestos de PTFE y fibras finas de alta densidad, con modificación oleofóbica y tratamiento superficial antiadherente destinados a reducir la adhesión y la obstrucción por aceite. Para los equipos de calidad, la cuestión pertinente de cualificación es cómo funciona esa funcionalidad superficial junto con una unión fiable entre capas.
La evaluación debe utilizar fluidos de mecanizado representativos, no una exposición al aceite solo nominal. Las formulaciones de los fluidos varían, y sus aditivos pueden afectar de manera distinta a los adhesivos o los acabados. Verifique la adhesión retenida, el comportamiento de la caída de presión, el rendimiento de captura y el desprendimiento después de la exposición. La oleofobicidad por sí sola no demuestra la compatibilidad química ni la resistencia a la delaminación.
Base la prevención en una ventana de proceso cualificada
Una producción fiable comienza con una combinación de materiales aprobada: grados de sustrato, tratamientos superficiales, química del adhesivo, patrón de recubrimiento y requisitos de curado. Los cambios de proveedor o de formulación deben dar lugar a una revisión basada en el riesgo, aunque el espesor nominal y el peso por unidad de superficie no cambien.
Las plataformas de producción de Hangzhou Chaocai incluyen la fabricación de no tejidos por vía húmeda totalmente sintéticos y la laminación con PUR, adhesivos termofusibles, pulverización de emulsiones con base solvente y ultrasonidos. Estas técnicas ofrecen distintas formas de equilibrar la unión, la flexibilidad y el acceso a los poros. Ninguna es automáticamente preferible para todas las aplicaciones; la selección debe basarse en la combinación de sustratos y las condiciones de servicio.
Para la liberación rutinaria, tome muestras a lo ancho de la banda y en puntos representativos a lo largo del rollo. Combine los resultados de pelado con inspecciones visuales, evaluaciones de la cobertura de adhesivo, mediciones de resistencia al flujo de aire y la verificación del estado de curado. Realice un seguimiento de las tendencias en lugar de esperar a que un resultado supere el límite de rechazo.
Por último, establezca criterios explícitos para dejar de usar el producto o escalar el caso ante fallos en campo. Una separación visible no siempre implica una pérdida inmediata de la capacidad de filtración, pero no debe descartarse como un defecto meramente estético sin pruebas. Cuando la integridad del filtro proteja equipos sensibles, la calidad del producto o al personal, aísle los elementos afectados y evalúe las consecuencias aguas abajo de acuerdo con los procedimientos de seguridad del centro.
La estrategia de prevención más sólida relaciona tres observaciones: dónde se separa el laminado, qué exposición inicia la separación y qué variable de fabricación controla esa debilidad. Esa relación convierte la delaminación, de una reclamación recurrente, en un riesgo de ingeniería gestionable.
Recomendación
 28-10-2026
¿Qué causa la delaminación en los medios filtrantes compuestos multicapa?
¿Por qué se delaminan los medios filtrantes compuestos multicapa? Descubra las principales fallas de unión, las pruebas prácticas y las estrategias de prevención para mejorar la fiabilidad del filtro y reducir el tiempo de inactividad.- 28-10-2026
¿Cuándo se necesita un medio filtrante oleofóbico para la exposición a niebla de aceite?
Un medio filtrante oleofóbico puede ser útil cuando la niebla de aceite provoca que el filtro se humedezca prematuramente. Descubra cuándo utilizarlo, qué pruebas realizar y cuándo es mejor optar por una separación específica de la niebla. - 28-10-2026
¿Qué provoca que el medio filtrante limpiable por pulsos pierda permeabilidad?
El medio filtrante limpiable por pulsos puede perder permeabilidad debido al polvo, la humedad, el aceite o los daños. Descubra cómo diagnosticar la causa, mejorar el flujo de aire y evitar una sustitución prematura.