


Qu’est-ce qui provoque le délaminage des médias filtrants composites multicouches ?
Un pack filtrant peut sembler intact lors du contrôle à réception, puis commencer à se délaminer après le plissage, le nettoyage par impulsions ou l’exposition à un brouillard de fluides d’usinage. Pour les équipes qualité et sécurité, la question difficile n’est pas simplement de savoir si une liaison a cédé, mais pourquoi elle a cédé — et si d’autres matériaux du même lot de production présentent le même risque.
La délamination desmédias filtrants composites multicouches se produit lorsque les contraintes exercées sur une interface collée dépassent sa résistance à la séparation. Les causes sous-jacentes impliquent généralement la compatibilité de l’adhésif, l’état de surface, la maîtrise du laminage, les dommages mécaniques ou le vieillissement environnemental. Souvent, plusieurs facteurs agissent simultanément : une liaison marginale résiste à un contrôle à sec, puis l’humidité, la chaleur ou les cycles de pression révèlent sa faiblesse.
La séparation des couches peut modifier la répartition du flux d’air, déstabiliser les plis et libérer des particules. Si la barrière filtrante se déchire ou qu’un chemin de fuite se forme, une contamination en aval peut en résulter. Comprendre le mécanisme de défaillance est donc plus utile que de simplement spécifier une résistance initiale au pelage plus élevée.
Déterminez ce qui s’est réellement séparé avant de modifier le procédé
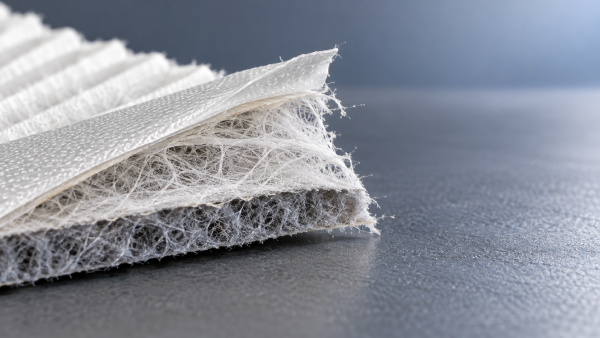
Toute séparation visible n’est pas nécessairement une défaillance de l’adhésif. Les médias filtrants composites peuvent associer une membrane, une couche filtrante en fibres fines, un non-tissé de support et un voile de protection. La séparation peut se produire entre ces couches, au sein de l’adhésif ou dans un substrat relativement fragile.
Examinez les deux faces exposées de la zone défaillante, de préférence à l’aide d’un grossissement, avant toute manipulation ou tout nettoyage susceptible de modifier les indices.
Ces configurations sont des indices, et non des diagnostics définitifs. Les défaillances mixtes sont fréquentes. Un adhésif puissant peut arracher des fibres d’une couche tout en se détachant proprement d’une autre ; il faut donc consigner l’emplacement de la défaillance ainsi que la force mesurée.
Pourquoi les médias filtrants composites multicouches perdent leur intégrité d’adhésion
1. L’adhésif et les surfaces ne sont pas compatibles
Un adhésif doit mouiller la surface de collage réelle, assurer une adhésion suffisante et rester stable en service. Un matériau qui adhère bien à un support en polyester propre peut se comporter différemment sur une membrane en fluoropolymère ou une surface traitée pour repousser l’huile.
Le PTFE est particulièrement difficile à coller en raison de sa faible énergie de surface. Le collage peut nécessiter un traitement de surface adapté, une couche d’accrochage ou une architecture de collage compatible. Augmenter simplement la quantité d’adhésif ne résout pas un mauvais mouillage ; cela peut au contraire obstruer les pores et accroître la résistance au flux d’air.
La modification de surface introduit un autre compromis. Un traitement oléofuge bénéfique pour la face filtrante exposée peut nuire à l’adhésion s’il atteint l’interface de collage prévue. L’emplacement du traitement, la séquence de fabrication et la migration pendant le stockage ou le chauffage méritent tous une attention particulière.
2. La contamination ou l’humidité perturbe le collage
La poussière, les agents de démoulage, les huiles de procédé résiduelles et les fibres libres peuvent former une couche interfaciale fragile. L’adhésif peut adhérer au contaminant plutôt qu’au substrat, créant une liaison qui semble complète, mais se sépare sous une contrainte modérée.
Les effets de l’humidité dépendent de la chimie. Un excès d’humidité peut perturber certains procédés de collage ou générer des bulles lors du chauffage. Les systèmes PUR réactifs nécessitent des conditions de polymérisation contrôlées ; une exposition ambiante ne garantit pas une polymérisation uniforme sur toute la longueur d’un rouleau enroulé. Établissez des limites d’humidité et de conditionnement pour chaque combinaison de matériaux, plutôt que d’appliquer une règle unique à tous les stratifiés.
3. La fenêtre de laminage n’est pas constante
La température, la pression, le temps de maintien, la vitesse de ligne et la répartition de l’adhésif interagissent. Une consigne machine conforme aux spécifications ne prouve pas que l’interface a été soumise aux conditions de collage requises.
- Chaleur ou temps de maintien insuffisants : l’adhésif peut ne pas s’activer, s’écouler ou mouiller suffisamment le substrat.
- Chaleur excessive : les fibres peuvent rétrécir, les apprêts peuvent se modifier ou l’adhésif peut se dégrader.
- Pression inégale : le contact varie sur toute la largeur de la bande, laissant des zones faibles ou des parties ponctuelles non collées.
- Quantité d’adhésif appliquée incorrecte : une quantité insuffisante laisse des zones sans support ; une quantité excessive peut rigidifier le stratifié ou limiter sa perméabilité.
- Enroulement ou transformation prématurés : les contraintes de manipulation s’exercent sur la liaison avant un refroidissement ou une polymérisation suffisants.
Pour le laminage par ultrasons, l’amplitude, la pression de contact, le motif de soudure et la vitesse de ligne remplacent certaines variables liées à l’adhésif. Un comportement thermoplastique incompatible ou une énergie locale excessive peut produire des soudures faibles ou endommager la couche filtrante.
4. La transformation crée des contraintes que le stratifié à plat n’a jamais subies
Le plissage impose des rayons de courbure serrés et concentre les contraintes de pelage près des lignes de pli. Le refendage peut amorcer des défauts de bord, tandis qu’une tension de bande excessive peut étirer les couches différemment et laisser des contraintes résiduelles après l’enroulement.
Un stratifié peut donc réussir un essai de pelage sur feuille plane, puis échouer lors de la fabrication de l’élément. Contrôlez les échantillons après des opérations représentatives de plissage, de découpe, d’assemblage et de tout traitement thermique. Des séparations répétées au sommet des plis ou au niveau des bords refendus indiquent une amorce liée à la transformation, même si une variabilité du collage en amont y contribue.
5. Les conditions de service affaiblissent progressivement l’interface
La chaleur peut ramollir un adhésif, accélérer son vieillissement ou provoquer une dilatation différentielle entre les couches. L’humidité et la condensation peuvent affaiblir les substrats ou les chimies de collage sensibles. Les huiles, les additifs de liquide de refroidissement, les agents de nettoyage et d’autres produits chimiques peuvent faire gonfler, plastifier ou dégrader l’adhésif, même si la couche extérieure visible reste inchangée.
La pression différentielle ajoute une contrainte mécanique. L’accumulation de poussière peut accroître la résistance, tandis que le nettoyage par impulsions et les démarrages répétés introduisent des contraintes transitoires. Le sens de l’écoulement, la géométrie du support et la taille d’une zone déjà décollée influencent la poursuite de l’ouverture de l’interface sous ces contraintes. Une exposition à une pression statique seule ne suffit pas toujours à reproduire ce comportement.
Transformez une réclamation pour défaillance en enquête maîtrisée
Commencez par isoler le matériau concerné et préserver les éléments de preuve. Conservez les éléments défaillants, les échantillons inutilisés du même lot et un matériau de comparaison dont les performances sont reconnues comme acceptables. Consignez le sens de montage, la température de fonctionnement, l’historique de la pression différentielle, les cycles de nettoyage et l’exposition aux fluides ou aux produits chimiques.
Conservez séparément les éléments à l’état de réception et les éprouvettes préparées pour les essais. Le séchage, le lavage ou la séparation manuelle d’une section défaillante peut éliminer des résidus et masquer la frontière de rupture initiale.
Une enquête utile suit trois axes complémentaires :
- Localisez le défaut. Cartographiez la séparation sur la largeur et la longueur du rouleau, ainsi qu’au sein de l’élément fini. Comparez le motif aux bandes d’enduction, aux changements de rouleau, à la géométrie des plis et aux points de contact de l’équipement.
- Comparez les interfaces. Examinez la répartition de l’adhésif, le transfert de fibres, la contamination et les dommages locaux. La microscopie en coupe peut aider à distinguer l’absence de matériau de collage de la rupture du substrat.
- Reproduisez le facteur déclenchant. Testez les échantillons conservés dans les conditions suspectées de température, d’humidité, d’exposition chimique et de sollicitation mécanique, avec des témoins non exposés.
Mettez les résultats en corrélation avec les enregistrements des lots d’adhésif, les lots de substrat, l’historique des traitements, les conditions de ligne et le temps de polymérisation. Modifier plusieurs réglages simultanément peut donner un échantillon apparemment meilleur sans révéler quelle variable est à l’origine de la défaillance initiale.
Quels essais et quelles normes sont utiles ?
Il n’existe pas de seuil universel d’acceptation de la délamination applicable à toutes les structures filtrantes multicouches. Les critères d’acceptation doivent tenir compte des matériaux, de la géométrie d’essai, du procédé de transformation, de l’environnement de fonctionnement et des conséquences d’une défaillance.
Pour les stratifiés flexibles, la normeASTM D1876 fournit un cadre d’essai de pelage en T. La normeASTM D903 porte sur la résistance au pelage ou au décapage des assemblages collés. L’une ou l’autre peut orienter un programme d’essais si son champ d’application et les exigences relatives aux éprouvettes conviennent à la structure. Les membranes minces et les non-tissés extensibles peuvent nécessiter des adaptations soigneusement documentées ; une procédure modifiée ne doit pas être déclarée conforme sans réserve à la norme d’origine.
Gardez constants la largeur de l’éprouvette, l’angle de pelage, la vitesse de séparation, le conditionnement et la préparation. Indiquez la force rapportée à la largeur, la variabilité entre les éprouvettes et le mode de défaillance. Si un substrat se déchire avant que l’interface ne se sépare, le résultat est limité par la résistance du substrat ; il ne mesure pas directement l’adhésion interfaciale ultime.
Les essais doivent aller au-delà du matériau fraîchement laminé :
- Comparez la résistance initiale de la liaison à celle mesurée après conditionnement sous exposition pertinente à l’humidité, à la chaleur ou aux produits chimiques.
- Évaluez les éprouvettes après des opérations représentatives de transformation et des cycles de pression.
- Mesurez la résistance au flux d’air et les performances de filtration afin de détecter les dommages que l’essai de pelage ne révèle pas.
- Évaluez le relargage ou l’émission de particules en aval lorsque la sensibilité à la contamination le justifie.
Les normes de filtration répondent à des questions différentes. ISO 16890 concerne les filtres à air de ventilation générale, tandis que EN 1822 et ISO 29463 portent sur la classification et les essais des filtres à haute efficacité, dans leurs champs d’application respectifs. Elles ne définissent pas d’exigence universelle de résistance au pelage des stratifiés. Choisissez le cadre de performance applicable au filtre fini, puis complétez-le par des critères d’intégrité de liaison.
Les poussières et les brouillards d’huile exigent une attention particulière à l’interface de collage
Dans l’usinage CNC et les ateliers industriels, le défi tient souvent à une exposition mixte : les particules solides sont accompagnées d’aérosols d’huile, de composants de liquide de refroidissement et de variations d’humidité. Un stratifié performant en présence de poussières sèches peut réagir différemment lorsque du liquide atteint ses interfaces internes.
LesSolutions de filtration des poussières industrielles et des brouillards d’huile de Hangzhou Chaocai Materials Co., Ltd. comprennent des options de matériaux composites PTFE et de matériaux en fibres fines à haute densité, avec une modification oléofuge et un traitement de surface anti-adhérence destinés à réduire l’adhésion de l’huile et l’obstruction. Pour les équipes qualité, la question de qualification pertinente est de savoir comment cette fonctionnalité de surface s’articule avec une liaison fiable entre les couches.
L’évaluation doit utiliser des fluides d’usinage représentatifs, et non une simple exposition à l’huile sans précision. Les formulations de fluides varient, et les additifs peuvent agir différemment sur les adhésifs ou les apprêts. Vérifiez l’adhésion résiduelle, l’évolution de la perte de charge, les performances de capture et le relargage après exposition. L’oléofugation, à elle seule, ne prouve ni la compatibilité chimique ni la résistance à la délamination.
Élaborez la prévention autour d’une fenêtre de procédé qualifiée
Une production fiable commence par une structure multicouche approuvée : qualités de substrat, traitements de surface, chimie de l’adhésif, motif d’enduction et exigences de polymérisation. Toute modification de fournisseur ou de formulation doit déclencher une analyse basée sur les risques, même si l’épaisseur nominale et la masse surfacique restent inchangées.
Les plateformes de production de Hangzhou Chaocai comprennent la fabrication par voie humide entièrement synthétique ainsi que le laminage PUR, le laminage par adhésif thermofusible, le laminage par pulvérisation d’émulsion à base de solvant et le laminage par ultrasons. Ces procédés offrent différentes possibilités pour trouver un équilibre entre adhésion, souplesse et accessibilité des pores. Aucun ne convient automatiquement mieux à toutes les applications ; le choix doit tenir compte de la combinaison de substrats et des conditions de service.
Pour les contrôles de routine avant libération, prélevez des échantillons sur toute la largeur de la bande et en des points représentatifs du rouleau. Associez les résultats de pelage à des contrôles visuels, à l’évaluation de la couverture d’adhésif, à la résistance au flux d’air et à la vérification de la polymérisation. Suivez les tendances au lieu d’attendre qu’un résultat dépasse la limite de rejet.
Enfin, établissez des critères explicites d’arrêt d’utilisation ou d’escalade en cas de défaillance sur le terrain. Une séparation visible ne signifie pas toujours une percée immédiate de la filtration, mais elle ne doit pas être écartée comme un simple défaut esthétique sans éléments probants. Lorsque l’intégrité du filtre protège des équipements sensibles, la qualité des produits ou le personnel, isolez les éléments concernés et évaluez les conséquences en aval conformément aux procédures de sécurité du site.
La stratégie de prévention la plus efficace relie trois observations : l’endroit où le stratifié se sépare, l’exposition qui déclenche la séparation et la variable de fabrication qui contrôle cette faiblesse. Ce lien permet de transformer la délamination, d’un problème récurrent, en un risque d’ingénierie maîtrisable.
Recommandation
 Oct 28, 2026
Qu’est-ce qui provoque le délaminage des médias filtrants composites multicouches ?
Pourquoi les médias filtrants composites multicouches se délaminent-ils ? Découvrez les principales défaillances de collage, les tests pratiques et les stratégies de prévention pour améliorer la fiabilité des filtres et réduire les temps d’arrêt.- Oct 28, 2026
Quand un média filtrant oléophobe est-il nécessaire en présence de brouillard d’huile ?
Un média filtrant oléophobe peut être utile lorsque le brouillard d’huile provoque le mouillage prématuré du filtre. Découvrez quand l’utiliser, quels essais effectuer et dans quels cas une séparation dédiée du brouillard d’huile est préférable. - Oct 28, 2026
Qu’est-ce qui entraîne une perte de perméabilité des médias filtrants nettoyables par jet pulsé ?
Les médias filtrants nettoyables par jet pulsé peuvent perdre leur perméabilité à cause de la poussière, de l’humidité, de l’huile ou de dommages. Découvrez comment en diagnostiquer la cause, améliorer le débit d’air et éviter un remplacement prématuré.