Cómo afecta la dispersión de las fibras a la uniformidad de los poros en los no tejidos por vía húmeda
La dispersión de las fibras afecta la uniformidad de los poros de los no tejidos fabricados por vía húmeda, ya que determina dónde se acumulan las fibras durante la formación de la hoja. Cuando las fibras llegan a la superficie de formación en flóculos persistentes, crean zonas densas junto a otras relativamente abiertas. Estas zonas abiertas pueden contener trayectorias de flujo conectadas de mayor tamaño, lo que permite que una pequeña parte de la hoja transporte una proporción desmedida del flujo de aire. Por tanto, un medio puede cumplir sus objetivos promedio de gramaje y permeabilidad y, aun así, presentar una penetración desigual de partículas o una caída de presión inconsistente entre muestras.
En general, una mejor dispersión reduce esta fuente de variación, pero no garantiza una distribución estrecha del tamaño de poro. El diámetro de las fibras, el drenaje, la orientación, la unión y la consolidación también determinan la estructura final. Para la evaluación técnica, la pregunta pertinente es si la dispersión está limitando la uniformidad de los poros y si la corrección propuesta mejora el medio terminado sin dañar las fibras ni alterar la arquitectura prevista.
Cómo los flóculos generan trayectorias de flujo desiguales
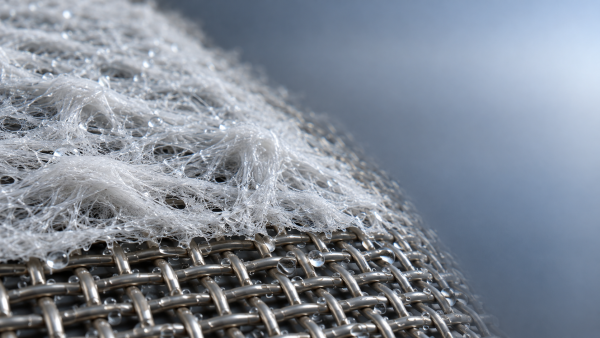
En la tecnología de no tejidos por vía húmeda, las fibras se suspenden en agua, se conducen a una zona de formación y se retienen mientras el agua drena a través de una superficie de soporte. Una suspensión bien distribuida ofrece a las fibras individuales más oportunidades de formar una red espacialmente uniforme. Las fibras floculadas llegan a la zona de formación en grupos, dejando diferencias locales en la masa y el espaciamiento de las fibras que el procesamiento posterior puede conservar.
Un flóculo no crea simplemente un poro grande. Su interior puede contener fibras muy compactas y aberturas pequeñas, mientras que sus bordes limitan con zonas que tienen menor cobertura de fibras. La hoja resultante puede contener tanto zonas restrictivas como trayectorias de flujo más fáciles. La conectividad a través del espesor es importante: una abertura visible en la superficie puede conducir a un estrechamiento más profundo en la red, mientras que varias aberturas menos evidentes pueden conectarse y formar un paso preferencial.
El flujo de aire sigue la resistencia de estas trayectorias conectadas. Las zonas relativamente abiertas pueden transportar más flujo y experimentar una mayor velocidad local, lo que potencialmente reduce la captura de partículas en condiciones comparables. Las zonas densas aportan resistencia sin necesariamente compensar la penetración en otras partes. Esto explica por qué un resultado promedio aceptable de permeabilidad al aire no permite confirmar la uniformidad de los poros.
La relación también depende del mecanismo de filtración. Los filtros fibrosos capturan partículas mediante interacciones con las fibras en toda la estructura; no se comportan simplemente como tamices con un único tamaño de corte. Las mediciones de poros ayudan a describir la red, pero la eficiencia de filtración debe medirse en las condiciones de funcionamiento pertinentes.
¿Qué condiciones de dispersión requieren atención?
La geometría y la humectación de las fibras determinan el rango operativo
En condiciones de suspensión comparables, las fibras largas y esbeltas son más propensas a enredarse mecánicamente que las fibras cortas. Su flexibilidad, estado superficial y concentración afectan a la separación de los puntos de contacto durante la mezcla o a la persistencia de estos en forma de haces. Una formulación que dispersa correctamente una fibra relativamente gruesa y corta puede comportarse de forma distinta al incorporar un componente más fino o más largo.
Las fibras sintéticas plantean una dificultad adicional cuando sus superficies resisten la humectación. Una humectación incompleta puede mantener los haces o asociar las fibras con aire atrapado. Los acabados superficiales y los agentes humectantes pueden facilitar la dispersión, pero es importante que sean compatibles con el resto de la formulación. Los cambios en la química del acabado también pueden influir en la espuma, la interacción con el aglutinante y el drenaje.
Los sistemas de fibras mixtas requieren especial cuidado. Las fibras de soporte gruesas y las fibras finas de captura pueden responder de manera distinta a las mismas condiciones de preparación. Una suspensión puede parecer razonablemente uniforme mientras el componente fino sigue aglomerado o se retiene de forma desigual durante la formación. Por ello, la inspección debe considerar la distribución de cada población de fibras, sobre todo cuando una pequeña fracción de fibras finas contribuye considerablemente al rendimiento de filtración.
La consistencia, la química y la mezcla actúan conjuntamente
Una mayor consistencia de la suspensión aumenta las oportunidades de contacto entre fibras y puede favorecer la floculación. La dilución puede ayudar a separar las fibras, aunque modifica las necesidades de gestión del agua y de drenaje. Las comparaciones entre ensayos deben registrar la consistencia en los puntos pertinentes del proceso; un valor medido únicamente en el tanque de preparación puede no representar las condiciones cerca de la caja de entrada.
La química del agua modifica las interacciones entre las fibras y los aditivos. Según la formulación, el pH, los iones disueltos, los dispersantes y los auxiliares de retención pueden afectar la estabilidad de la suspensión. Un aditivo que mejora la retención también puede favorecer la agregación. El punto de adición y el historial de mezcla pueden determinar si esta agregación favorece el proceso o genera defectos persistentes de formación.
La mezcla debe aportar energía suficiente para humectar y separar las fibras, con un tiempo de residencia adecuado para el material. Aumentar la agitación indefinidamente no es una buena estrategia de control. Una acción mecánica excesiva puede acortar las fibras susceptibles, generar finos, arrastrar aire o desestabilizar otros componentes de la formulación. Una mejor dispersión visual obtenida a costa de dañar las fibras puede generar una estructura de poros distinta, en lugar de una mejor versión controlada de la estructura prevista.
La dispersión también puede deteriorarse después de la preparación. Las fibras separadas en un tanque pueden volver a agregarse en las tuberías de transferencia, en zonas de baja velocidad o en el sistema de alimentación. Por ello, tomar muestras cerca de la zona de formación es más informativo que depender exclusivamente de una suspensión bien dispersada en un vaso de laboratorio.
Diferenciar los defectos de dispersión de los efectos de formación y acabado
La banda húmeda sigue cambiando después de que la suspensión llega a la superficie de formación. El drenaje desplaza las fibras y los finos, la manta de fibras en desarrollo modifica la resistencia local y la presión o la succión influyen en la deposición. Incluso una pasta uniformemente dispersada puede formar una hoja irregular si la distribución del flujo o el drenaje están mal controlados.
La orientación de las fibras plantea otra distinción. Las fibras pueden estar bien separadas y, aun así, alinearse preferentemente debido al flujo. La red resultante puede presentar propiedades direccionales sin mostrar flóculos evidentes. Del mismo modo, un medio con gradiente puede variar intencionadamente el tamaño o la densidad de las fibras a través de su espesor y, al mismo tiempo, mantener una buena uniformidad en el plano. Esta variación diseñada debe distinguirse de las zonas abiertas aleatorias distribuidas por la hoja.
La unión y la consolidación modifican aún más las aberturas establecidas durante la formación. El aglutinante puede ocupar espacio de los poros o migrar de forma desigual durante el secado. La unión térmica y la compresión mecánica modifican los contactos entre fibras, el espesor y el empaquetamiento local. La laminación puede añadir resistencia o crear patrones de unión que afectan al compuesto medido. Por tanto, un resultado de poros del medio terminado no permite, por sí solo, identificar la dispersión como causa.
Las comparaciones etapa por etapa ayudan a localizar el problema. Cuando sea posible, examine la formación antes de la consolidación principal y, después, compare la misma formulación tras la unión o la laminación. Registre el gramaje, el espesor y las condiciones de ensayo junto con las mediciones de poros. Si el cambio importante aparece solo después del acabado, ajustar la química de la suspensión puede no afectar a la causa principal.
¿Qué mediciones permiten determinar la uniformidad de los poros?
Ninguna medición por sí sola abarca la dispersión, la geometría de los poros y el rendimiento de filtración. Una evaluación útil relaciona datos de la suspensión, la hoja y el medio terminado. Cada medición debe responder a una pregunta específica, en lugar de servir como puntuación general de calidad.
- Inspección de la suspensión: La microscopía o las técnicas de obtención de imágenes adecuadas pueden revelar haces persistentes y diferencias entre poblaciones de fibras. La preparación de muestras debe evitar dispersar flóculos presentes en el proceso o generar otros nuevos durante la manipulación.
- Evaluación de la formación: Las imágenes por luz transmitida o el mapeo local del gramaje pueden identificar variaciones espaciales. El contraste óptico también depende de la composición de las fibras, el espesor y los aditivos, por lo que las zonas más oscuras no demuestran automáticamente una mayor masa local.
- Porometría de flujo capilar: Las mediciones de flujo húmedo y seco permiten caracterizar los poros pasantes conectados en términos de tamaños de estrechamiento equivalentes. No miden directamente todos los vacíos ni describen la red tridimensional completa.
- Permeabilidad al aire y caída de presión: Las mediciones en varios puntos de la hoja revelan la uniformidad en condiciones definidas. Deben interpretarse manteniendo comparables el área de la muestra, la velocidad frontal o el diferencial de presión, el espesor y el acondicionamiento.
- Ensayos de filtración: La penetración de partículas y el comportamiento durante la carga permiten determinar si las diferencias estructurales afectan a la aplicación prevista. Unas mediciones de poros similares no garantizan la misma eficiencia ni el mismo comportamiento en servicio.
En la porometría de flujo capilar, la selección del líquido humectante, la saturación completa de la muestra, el sellado de la muestra y el método de cálculo afectan al resultado. Las mediciones de punto de burbuja son especialmente sensibles a la abertura conectada y accesible más grande, pero una fuga por los bordes o un defecto de manipulación pueden parecer un defecto del material. El tamaño de poro de flujo medio es un descriptor distinto y no debe tratarse como equivalente al punto de burbuja.
La distribución informada también requiere una definición clara. Una distribución derivada de mediciones de flujo no es necesariamente equivalente a un recuento de aberturas en una imagen microscópica. Comparar valores de distintos métodos sin comprender su fundamento puede generar una diferencia aparente del proceso que, en realidad, se debe únicamente a la medición.
El muestreo determina si estas mediciones describen la uniformidad. Una sola probeta tomada del centro de un rollo no permite establecer la variación a lo ancho ni a lo largo. Un plan práctico incluye varias posiciones e intervalos de producción, con mediciones repetidas suficientes para distinguir la variación de las muestras de la repetibilidad del instrumento. Informe la dispersión junto con el promedio e investigue los resultados extremos aislados antes de diluirlos en el promedio.
Cómo influyen los datos en una decisión de aplicación
Los medios de admisión para turbinas de gas muestran por qué la uniformidad de los poros importa más allá de una distribución de laboratorio. En entornos con polvo fino, aerosoles salinos y humedad, las trayectorias abiertas locales pueden afectar a la penetración de partículas, mientras que la exposición a la humedad puede modificar la resistencia y el comportamiento durante la carga. La dispersión es uno de los factores que contribuyen a este rendimiento; las propiedades de la superficie de las fibras, la disposición de las capas y la gestión del agua siguen siendo requisitos de evaluación independientes.
Para las opciones de gradiente fabricadas por vía húmeda dentro de Filtración de admisión para turbinas de gas, la evaluación técnica debe relacionar la uniformidad de la formación con el rendimiento del filtro terminado en las condiciones de exposición previstas. Una capa aguas arriba deliberadamente más abierta puede favorecer la capacidad de carga, mientras que una capa más fina aguas abajo proporciona una captura adicional. La cuestión pertinente es si cada capa es uniforme en toda su superficie y si la estructura combinada ofrece el rendimiento requerido.
Las clasificaciones de filtros y las normas de ensayo no pueden sustituir estos datos estructurales. Cuando se especifique un ensayo conforme a ISO 29461, identifique la parte y el procedimiento aplicables, así como el rendimiento informado. La mera referencia a la norma no demuestra una dispersión uniforme de las fibras, ni una etiqueta de clase de filtración explica el tamaño o la frecuencia de los defectos locales de formación.
El ensayo de desarrollo más útil modifica un número limitado de variables de dispersión y mantiene comparables la composición de las fibras y las condiciones de acabado. Registre la longitud de las fibras cuando exista riesgo de daño, compruebe el comportamiento de la suspensión cerca de la zona de formación y mida la variación local de la hoja junto con las características de los poros. Después, confirme si el cambio mejora la retención de partículas y la resistencia a la velocidad frontal requerida.
Una mejora convincente produce un patrón coherente: menos flóculos persistentes, menor variación espacial, menos trayectorias de flujo inusualmente abiertas y un rendimiento de filtración reproducible. Si solo cambia el valor promedio del tamaño de poro, es posible que el ensayo haya modificado la densidad de empaquetamiento sin mejorar la uniformidad. Los ajustes posteriores deben basarse en la ubicación de la variación restante —preparación de la suspensión, flujo de alimentación, drenaje o acabado— en lugar de tratar cada irregularidad de los poros como una necesidad de aumentar la mezcla.
Recomendación
 26-10-2026
Por qué los ensayos de plisado deben realizarse al inicio del desarrollo de medios filtrantes
El desarrollo de medios filtrantes se beneficia de realizar ensayos de plisado desde el principio. Descubra cómo detectar grietas, mejorar la estabilidad de los pliegues y definir una ventana de proceso fiable antes de cerrar las especificaciones.- 26-10-2026
Cuándo especificar un tratamiento superficial hidrófugo para medios filtrantes
Tratamiento superficial de medios filtrantes: descubra cuándo la repelencia al agua ayuda a proteger el flujo de aire, cómo evaluar el rendimiento en condiciones húmedas y qué especificar para una filtración industrial fiable. - 26-10-2026
Cómo afecta la dispersión de las fibras a la uniformidad de los poros en los no tejidos por vía húmeda
Tecnología de no tejidos por vía húmeda: descubra cómo la dispersión de las fibras determina la uniformidad de los poros y qué controles de proceso y pruebas pueden mejorar la uniformidad de la filtración.