Comment la dispersion des fibres influence l’uniformité des pores dans les non-tissés par voie humide
La dispersion des fibres influe sur l’uniformité des pores des non-tissés formés par voie humide en déterminant où les fibres s’accumulent pendant la formation de la feuille. Lorsque les fibres arrivent sur la surface de formation sous forme d’amas persistants, elles créent des zones denses à côté de zones relativement ouvertes. Ces zones ouvertes peuvent contenir des voies d’écoulement plus larges et interconnectées, permettant à une petite partie de la feuille de laisser passer une proportion disproportionnée du flux d’air. Un média peut donc atteindre ses objectifs moyens de grammage et de perméabilité tout en présentant une pénétration des particules inégale ou une perte de charge variable d’un échantillon à l’autre.
Une meilleure dispersion réduit généralement cette source de variation, mais ne garantit pas une distribution étroite des tailles de pores. Le diamètre des fibres, le drainage, leur orientation, le liage et la consolidation déterminent également la structure finale. Pour l’évaluation technique, la question pertinente est de savoir si la dispersion limite la régularité des pores et si une correction proposée améliore le média fini sans endommager les fibres ni perturber son architecture prévue.
Comment les flocs créent des voies d’écoulement irrégulières
Dans la technologie des non-tissés par voie humide, les fibres sont mises en suspension dans l’eau, acheminées vers une zone de formation et retenues tandis que l’eau s’écoule à travers une surface de support. Une suspension bien dispersée donne aux fibres individuelles davantage de possibilités de former un réseau spatialement homogène. Les fibres floculées arrivent dans la zone de formation en groupes, créant des différences locales de masse et d’espacement des fibres que les étapes de transformation ultérieures peuvent préserver.
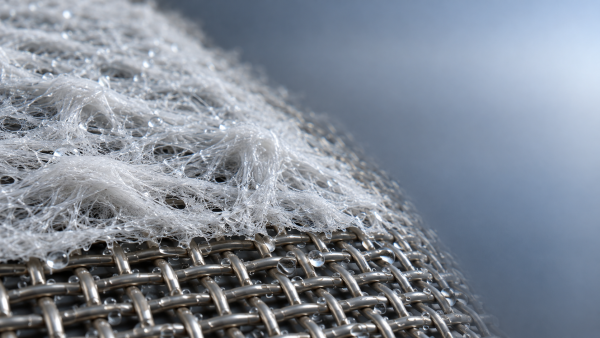
Un floc ne crée pas simplement un grand pore. Son intérieur peut contenir des fibres étroitement tassées et de petites ouvertures, tandis que ses bords jouxtent des zones où la couverture en fibres est moindre. La feuille obtenue peut donc comporter à la fois des zones restrictives et des voies d’écoulement plus faciles. La connectivité à travers l’épaisseur est importante : une ouverture visible en surface peut mener à un étranglement plus profond dans le voile, tandis que plusieurs ouvertures moins visibles peuvent se relier pour former un passage préférentiel.
L’air circule en fonction de la résistance de ces voies interconnectées. Les zones relativement ouvertes peuvent laisser passer davantage de flux et subir une vitesse locale plus élevée, ce qui peut réduire la capture des particules dans des conditions par ailleurs comparables. Les zones denses contribuent à la résistance sans nécessairement compenser la pénétration ailleurs. C’est pourquoi un résultat moyen de perméabilité à l’air acceptable ne suffit pas à établir l’uniformité des pores.
Cette relation dépend également du mécanisme de filtration. Les filtres fibreux capturent les particules grâce aux interactions avec les fibres dans toute la structure ; ils ne fonctionnent pas simplement comme des tamis dotés d’une seule taille de coupure. Les mesures des pores aident à décrire le réseau, mais l’efficacité de filtration doit toujours être mesurée dans des conditions de fonctionnement pertinentes.
Quelles conditions de dispersion méritent une attention particulière ?
La géométrie des fibres et leur mouillabilité définissent la plage de fonctionnement
À conditions de suspension par ailleurs comparables, les fibres longues et fines sont plus susceptibles de s’emmêler mécaniquement que les fibres plus courtes. Leur flexibilité, l’état de leur surface et leur concentration influent sur la séparation des contacts pendant le mélange ou leur persistance sous forme de faisceaux. Une formulation qui disperse correctement une fibre relativement grossière et courte peut donner un résultat différent après l’ajout d’un composant plus fin ou plus long.
Les fibres synthétiques posent une difficulté supplémentaire lorsque leur surface résiste au mouillage. Un mouillage incomplet peut maintenir les faisceaux ou associer les fibres à de l’air entraîné. Les traitements de surface et les agents mouillants peuvent favoriser la dispersion, mais leur compatibilité avec le reste de la formulation est importante. Les modifications de la chimie du traitement de surface peuvent également influer sur la mousse, l’interaction avec le liant et le drainage.
Les systèmes à fibres mélangées nécessitent une attention particulière. Les fibres de support grossières et les fibres fines de capture peuvent réagir différemment aux mêmes conditions de préparation. Une suspension peut sembler assez homogène alors que le composant fin reste aggloméré ou est retenu de manière inégale pendant la formation. L’inspection doit donc prendre en compte la répartition de chaque population de fibres, en particulier lorsqu’une faible proportion de fibres fines contribue fortement aux performances de filtration.
La consistance, la chimie et le mélange agissent de concert
Une consistance plus élevée de la suspension augmente les possibilités de contact entre les fibres et peut favoriser la floculation. La dilution peut aider les fibres à se séparer, mais elle modifie les besoins en gestion de l’eau et en drainage. Les comparaisons entre essais doivent consigner la consistance aux points pertinents du procédé ; une valeur mesurée dans la cuve de préparation ne décrit pas nécessairement les conditions à proximité de la caisse d’arrivée.
La chimie de l’eau modifie les interactions entre les fibres et les additifs. Selon la formulation, le pH, les ions dissous, les dispersants et les agents de rétention peuvent influer sur la stabilité de la suspension. Un additif qui améliore la rétention peut également favoriser l’agrégation. Son point d’ajout et l’historique de mélange peuvent déterminer si cette agrégation contribue au procédé ou produit des défauts de formation persistants.
Le mélange doit fournir suffisamment d’énergie pour mouiller et séparer les fibres, avec un temps de séjour adapté au matériau. Augmenter indéfiniment l’agitation est une mauvaise stratégie de contrôle. Une action mécanique excessive peut raccourcir les fibres sensibles, générer des fines, entraîner de l’air ou déstabiliser d’autres composants de la formulation. Une meilleure dispersion visuelle obtenue au prix d’une détérioration des fibres peut produire une structure poreuse différente, plutôt qu’une version mieux maîtrisée de la structure prévue.
La dispersion peut également se dégrader après la préparation. Les fibres séparées dans une cuve peuvent s’agréger de nouveau dans les conduites de transfert, les zones à faible vitesse ou le circuit d’approche. Un prélèvement à proximité de la zone de formation est donc plus instructif que de s’appuyer exclusivement sur un bécher de laboratoire dans lequel la dispersion est satisfaisante.
Distinguer les défauts de dispersion des effets de formation et de finition
La nappe humide continue d’évoluer après que la suspension a atteint la surface de formation. Le drainage déplace les fibres et les fines, le matelas fibreux en formation modifie la résistance locale, et la pression ou l’aspiration influe sur le dépôt. Même une pâte uniformément dispersée peut former une feuille irrégulière si la répartition du flux ou le drainage est mal maîtrisé.
L’orientation des fibres constitue une autre distinction. Les fibres peuvent être bien séparées tout en étant orientées préférentiellement par l’écoulement. Le réseau obtenu peut présenter des propriétés directionnelles sans flocs visibles. De même, un média à gradient peut présenter intentionnellement des variations de taille ou de densité des fibres dans son épaisseur tout en conservant une bonne uniformité dans le plan. Cette variation conçue doit être distinguée des zones ouvertes aléatoires réparties sur la feuille.
Le liage et la consolidation modifient davantage les ouvertures créées pendant la formation. Le liant peut occuper l’espace des pores ou migrer de manière inégale pendant le séchage. Le liage thermique et la compression mécanique modifient les contacts entre fibres, l’épaisseur et le tassement local. Le laminage peut ajouter une résistance ou créer des motifs de liaison qui influent sur les mesures du composite. Un résultat de mesure des pores sur le média fini ne permet donc pas, à lui seul, d’identifier la dispersion comme cause.
Des comparaisons étape par étape aident à localiser le problème. Dans la mesure du possible, examinez la formation avant toute consolidation importante, puis comparez la même formulation après le liage ou le laminage. Consignez le grammage, l’épaisseur et les conditions d’essai avec les mesures des pores. Si une variation importante n’apparaît qu’après la finition, modifier la chimie de la suspension risque de ne pas traiter la cause principale.
Quelles mesures permettent d’établir l’uniformité des pores ?
Aucune mesure unique ne couvre à la fois la dispersion, la géométrie des pores et les performances de filtration. Une évaluation utile relie les données de la suspension, de la feuille et du média fini. Chaque mesure doit répondre à une question précise, plutôt que servir d’indicateur général de qualité.
- Examen de la suspension : La microscopie ou une technique d’imagerie adaptée peut révéler des faisceaux persistants et des différences entre populations de fibres. La préparation des échantillons doit éviter de disperser les flocs présents dans le procédé ou d’en créer de nouveaux pendant la manipulation.
- Évaluation de la formation : L’imagerie en lumière transmise ou la cartographie locale du grammage peut mettre en évidence les variations spatiales. Le contraste optique dépend également de la composition des fibres, de l’épaisseur et des additifs ; des zones plus sombres ne prouvent donc pas automatiquement une masse locale plus élevée.
- Porométrie à écoulement capillaire : Les mesures d’écoulement en état humide et sec peuvent caractériser les pores traversants interconnectés par des tailles équivalentes de constriction. Elles ne mesurent pas directement tous les vides et ne décrivent pas l’ensemble du réseau tridimensionnel.
- Perméabilité à l’air et perte de charge : Des mesures effectuées à plusieurs endroits de la feuille révèlent l’uniformité dans des conditions définies. Pour les interpréter, il convient de maintenir comparables la surface de l’échantillon, la vitesse frontale ou la différence de pression, l’épaisseur et le conditionnement.
- Essais de filtration : La pénétration des particules et le comportement au chargement permettent d’établir si les différences structurelles influent sur l’application visée. Des mesures de pores similaires ne garantissent pas une efficacité ni un comportement en service identiques.
En porométrie à écoulement capillaire, le choix du liquide mouillant, la saturation complète, l’étanchéité de l’échantillon et la méthode de calcul influent sur le résultat. Les mesures du point de bulle sont particulièrement sensibles à la plus grande ouverture interconnectée accessible, mais une fuite au bord ou un défaut de manipulation peut ressembler à un défaut du matériau. La taille moyenne des pores selon l’écoulement est un autre indicateur ; elle ne doit pas être considérée comme interchangeable avec le point de bulle.
La distribution rapportée doit également être clairement définie. Une distribution calculée à partir de mesures d’écoulement n’est pas nécessairement équivalente à un décompte des ouvertures sur une image microscopique. Comparer des valeurs issues de méthodes différentes sans en comprendre les fondements peut créer une différence apparente entre procédés qui provient uniquement de la mesure.
L’échantillonnage détermine si ces mesures décrivent l’uniformité. Un seul coupon prélevé au centre d’un rouleau ne permet pas d’établir les variations sur sa largeur ou sa longueur. Un plan pratique prévoit plusieurs positions et intervalles de production, ainsi que des mesures répétées en nombre suffisant pour distinguer la variation entre échantillons de la répétabilité de l’instrument. Indiquez la dispersion des résultats avec la moyenne et examinez les valeurs extrêmes isolées avant de les diluer dans une moyenne.
Comment les données influent sur une décision d’application
Les médias de prise d’air pour turbines à gaz illustrent l’importance de l’uniformité des pores au-delà d’une distribution mesurée en laboratoire. Dans les environnements contenant des poussières fines, des aérosols salins et de l’humidité, des voies localement ouvertes peuvent influer sur la pénétration des particules, tandis que l’exposition à l’humidité peut modifier la résistance et le comportement au chargement. La dispersion est l’un des facteurs de performance ; les propriétés de surface des fibres, la disposition des couches et la gestion de l’eau restent des critères d’évaluation distincts.
Pour les options à gradient formées par voie humide dans le domaine de la filtration de l’air d’admission des turbines à gaz, l’évaluation technique doit relier la régularité de formation aux performances du filtre fini dans les conditions d’exposition prévues. Une couche amont délibérément plus ouverte peut favoriser la capacité de chargement, tandis qu’une couche aval plus fine assure une capture supplémentaire. La question pertinente est de savoir si chaque couche est uniforme sur toute sa surface et si la structure combinée fournit les performances requises.
Les classifications des filtres et les normes d’essai ne peuvent se substituer à ces données structurelles. Lorsque des essais selon ISO 29461 sont spécifiés, identifiez la partie applicable, la procédure et les performances rapportées. La simple référence à la norme ne démontre pas une dispersion uniforme des fibres, pas plus qu’une classe de filtration n’indique la taille ou la fréquence des défauts locaux de formation.
L’essai de développement le plus utile ne modifie qu’un nombre limité de variables de dispersion, tout en maintenant comparables la composition des fibres et les conditions de finition. Consignez la longueur des fibres lorsqu’un endommagement est possible, vérifiez le comportement de la suspension à proximité de la zone de formation et mesurez les variations locales de la feuille en parallèle des caractéristiques des pores. Vérifiez ensuite si la modification améliore la rétention des particules et la résistance à la vitesse frontale requise.
Une amélioration crédible se traduit par une tendance cohérente : moins de flocs persistants, une variation spatiale réduite, moins de voies d’écoulement exceptionnellement ouvertes et des performances de filtration reproductibles. Si seule la valeur moyenne des pores évolue, l’essai a peut-être modifié la densité de tassement sans améliorer l’uniformité. Les ajustements suivants doivent cibler l’origine de la variation restante — préparation de la suspension, écoulement d’approche, drainage ou finition — plutôt que de considérer toute irrégularité des pores comme un appel à augmenter le mélange.
Recommandation
 Oct 26, 2026
Pourquoi intégrer les essais de plissage dès le début du développement des médias filtrants
Le développement des médias filtrants gagne à intégrer des essais de plissage dès le début. Découvrez comment détecter les fissures, améliorer la stabilité des plis et définir une fenêtre de procédé fiable avant la validation des spécifications.- Oct 26, 2026
Quand spécifier un traitement de surface hydrofuge pour un média filtrant
Traitement de surface des médias filtrants : découvrez quand l’hydrofugation contribue à préserver le débit d’air, comment évaluer les performances en conditions humides et quelles spécifications définir pour une filtration industrielle fiable. - Oct 26, 2026
Comment la dispersion des fibres influence l’uniformité des pores dans les non-tissés par voie humide
Technologie des non-tissés par voie humide : découvrez comment la dispersion des fibres détermine l’uniformité des pores et quels contrôles de procédé et tests peuvent améliorer la régularité de la filtration.