Quand spécifier un traitement de surface hydrofuge pour un média filtrant
Précisez un traitement de surface déperlant pour le média filtrant lorsque de l’eau liquide est susceptible d’atteindre le filtre et que son mouillage risque d’entraîner une perte de charge inacceptable, une réduction du débit d’air ou une filtration instable. Une humidité relative élevée à elle seule ne suffit pas à le justifier. Les raisons les plus déterminantes sont le brouillard, les gouttelettes entraînées par le flux d’air, les projections intermittentes ou la condensation qui expose le média à l’eau liquide.
La décision dépend également de ce qui se passe lorsque les gouttelettes atteignent la surface. Un traitement qui fait perler l’eau peut aider à empêcher sa pénétration, mais le filtre doit aussi pouvoir évacuer ou drainer cette eau. Le choix doit donc prendre en compte trois éléments : l’exposition réelle, le comportement de l’ensemble du filtre et des performances mesurables pendant et après le mouillage.
Déterminer s’il s’agit de vapeur d’eau ou d’eau liquide
La vapeur d’eau circule avec l’air à travers les médias filtrants particulaires conventionnels. Une finition déperlante modifie l’interaction de l’eau liquide avec les fibres ou la surface ; elle ne déshumidifie pas le flux d’air et n’empêche pas la condensation lorsque la température descend sous le point de rosée.
Cette distinction est importante lors de l’analyse des hausses saisonnières de perte de charge. Un filtre fonctionnant dans un air humide peut rester sec. Une autre installation, soumise au même taux d’humidité, peut être mouillée si un boîtier froid, une section d’admission ou la surface du filtre provoque de la condensation. Les prises d’air extérieur peuvent également recevoir de la pluie poussée par le vent ou du brouillard malgré la présence d’une protection contre les intempéries.
Avant de choisir un traitement, déterminez l’origine de l’eau liquide et la manière dont elle atteint le filtre :
- Gouttelettes en suspension dans l’air : le brouillard, les pulvérisations de procédé ou le brouillard de liquide de refroidissement sont entraînés par le flux d’air vers le média.
- Projections directes ou entraînement d’eau : l’eau pénètre par une prise d’air, fuit d’un équipement en amont ou s’échappe d’un séparateur.
- Condensation : les variations de température créent de l’eau liquide dans le boîtier ou l’ensemble filtrant.
- Humidité retenue par les poussières collectées : les dépôts hygroscopiques absorbent l’humidité et peuvent devenir collants ou former une couche restrictive.
Ce dernier cas mérite une attention particulière. Le traitement des fibres sous-jacentes peut réduire leur tendance au mouillage, mais il n’empêche pas les sels collectés ni les autres particules hygroscopiques d’absorber l’humidité. Dès qu’une couche de poussière recouvre la surface traitée, elle peut déterminer le comportement en présence d’eau.
Quand la déperlance a sa place dans le cahier des charges
Un traitement est particulièrement utile lorsqu’une exposition occasionnelle à l’eau liquide risque de transformer un filtre sec satisfaisant en une restriction opérationnelle. La filtration de l’air extérieur, notamment dans les systèmes de prise d’air des turbines à gaz, en est un exemple : le brouillard ou l’entraînement de pluie peut mouiller le média et les dépôts, ce qui augmente la résistance au passage de l’air. L’intérêt du traitement dépend de la protection contre les intempéries en amont, du drainage, de la composition des poussières et du niveau de protection requis en aval.
La ventilation industrielle peut présenter des conditions similaires à proximité d’opérations de lavage, de refroidissement ou de pulvérisation. Si des gouttelettes atteignent par intermittence un filtre à poussières, une résistance accrue au mouillage peut contribuer à préserver le débit d’air. En revanche, en cas de pulvérisation intense et continue, il faut généralement maîtriser la source ou installer un séparateur de gouttelettes adapté en amont plutôt que de compter sur une finition de surface.
L’intérêt économique est le plus évident lorsque le mouillage entraîne une perte opérationnelle définie, comme un débit d’air inférieur aux exigences du procédé, des remplacements fréquents du filtre après des épisodes de brouillard ou une remise en service prolongée après une exposition intermittente. Si un filtre gère déjà correctement les conditions d’humidité auxquelles il est soumis, l’ajout d’un traitement peut occasionner des coûts et des travaux de qualification sans apporter de bénéfice utile.
Une démonstration de perlage de l’eau ne prédit pas les performances du filtre
Une goutte posée sur un échantillon plat peut montrer que la surface exposée résiste au mouillage. Cela ne permet pas d’établir le comportement d’un filtre plissé soumis au flux d’air, à la pression différentielle, à la contamination et à des mouillages répétés. La rugosité de la surface et la préparation de l’échantillon influencent également l’aspect de la goutte.
La pénétration de l’eau liquide dans un média poreux dépend de la chimie de surface, de la structure des pores et de la pression exercée sur l’interface liquide. Une surface hydrophobe peut résister à l’intrusion d’eau, mais cette résistance a ses limites. Des ouvertures plus grandes, des défauts localisés ou une pression suffisante peuvent permettre la pénétration, même si l’échantillon présente initialement un perlage net.
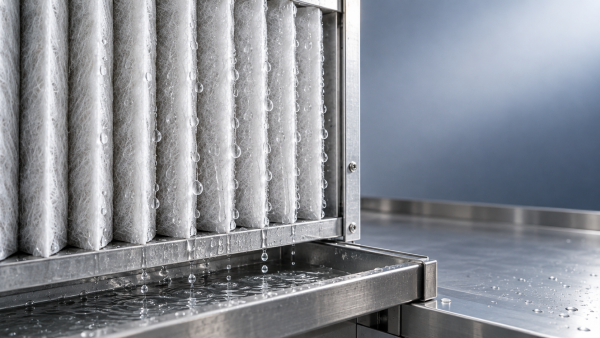
L’eau retenue entre les plis peut également entraver le flux d’air sans pénétrer profondément dans les fibres. Des plis rapprochés, des poches horizontales, des mailles de support et des voies de drainage mal positionnées peuvent retenir les gouttelettes. C’est pourquoi une démonstration concluante sur feuille plane doit être suivie d’une évaluation de l’élément filtrant avant l’approbation de la conception finale.
Distinguezla résistance au mouillage de l’évacuation de l’eau. Une surface peut repousser l’eau tout en retenant des gouttelettes qui y adhèrent. Pour obtenir des performances utiles, l’ensemble doit pouvoir gérer ces gouttelettes par évacuation, drainage, évaporation ou séparation en amont, à un rythme compatible avec la quantité d’eau reçue.
Adapter le traitement de surface au média et au contaminant
Une même finition peut se comporter différemment selon les substrats. La chimie des fibres, les systèmes de liants, la structure des pores, les membranes et les couches de support influencent la répartition du traitement et son effet sur la résistance au passage de l’air. Un traitement concentré sur la face exposée peut se comporter différemment d’un traitement réparti dans toute l’épaisseur du média.
Vérifiez si le procédé envisagé modifie la perméabilité à l’air, la capture des particules, la résistance mécanique ou l’aptitude au plissage. Un revêtement excessif ou une application irrégulière peut restreindre les pores ou entraîner des performances variables sur la feuille. La finition doit également rester compatible avec les adhésifs, les joints et les interfaces de laminage utilisés dans l’élément fini.
Dans les médias composites, la couche exposée peut déjà assurer la résistance à l’eau. Toute finition supplémentaire doit répondre à une limite identifiée, plutôt que faire double emploi avec une fonction existante. À l’inverse, une membrane résistante à l’eau ne protège pas automatiquement les couches de support exposées, les bords de coupe ou les joints d’assemblage.
Les lignes de fabrication de non-tissés par voie humide entièrement synthétiques et les multiples plateformes de laminage de Hangzhou Chaocai Materials Co., Ltd. sont pertinentes pour cette évaluation de la construction. La question pratique consiste à déterminer quelle combinaison de substrat, de couche fonctionnelle, de méthode de collage et de modification de surface préserve les performances de filtration requises après la transformation en un élément fonctionnel.
Le brouillard d’huile modifie les exigences de traitement
Les propriétés hydrophobes et oléophobes sont différentes. Une surface qui repousse l’eau peut néanmoins être mouillée par l’huile. La formulation des liquides de refroidissement constitue une complication supplémentaire, car les tensioactifs peuvent modifier l’étalement et la pénétration des gouttelettes. Un essai à l’eau propre peut donc donner une image trop favorable des performances dans un atelier d’usinage.
Pour l’usinage CNC et les environnements mêlant poussières et brouillard d’huile, la page Solutions de filtration industrielle des poussières et du brouillard d’huile propose une piste d’évaluation pertinente, avec des options de médias composites en PTFE et de médias en fibres fines à haute densité, ainsi qu’une modification oléophobe et un traitement de surface anti-adhérence. Ces caractéristiques répondent à un problème de sélection différent de celui de la seule déperlance. L’adéquation doit être évaluée en fonction du liquide de refroidissement ou du lubrifiant réel, du mélange de poussières, du débit d’air et du dispositif de drainage.
La contamination mixte peut également évoluer en service. Les dépôts d’huile peuvent modifier le comportement initial de la surface, tandis que les poussières peuvent former des couches qui retiennent les liquides. Lorsque ces polluants coexistent, qualifiez l’exposition combinée au lieu de traiter l’eau, les poussières et l’huile comme des essais indépendants.
Valider les conditions à l’origine des défaillances
Dans la mesure du possible, une comparaison utile commence par des versions traitée et non traitée de la même construction de base. Cela permet de déterminer si le traitement améliore le fonctionnement en milieu humide et quel en est le coût en matière de performances à sec. La comparaison de médias sensiblement différents peut orienter le choix, mais elle ne permet pas d’isoler la contribution de la finition de surface.
Les essais doivent reproduire suffisamment fidèlement le mécanisme préoccupant pour étayer la décision. L’immersion d’un échantillon peut révéler un type de faiblesse, mais ne représente pas toutes les conditions d’exposition au brouillard. La pulvérisation d’eau sur un média immobile ne reproduit pas non plus l’effet du flux d’air sur le transport et la rétention des gouttelettes.
- Établir la référence à sec. Mesurez la perte de charge et les performances pertinentes de filtration des particules au débit d’air prévu. Incluez les propriétés mécaniques nécessaires à la transformation et à l’utilisation.
- Appliquer une exposition représentative à l’eau liquide. Définissez le fluide, le mode d’apport des gouttelettes, la durée d’exposition, la température, l’humidité et l’orientation du filtre. Tenez compte de la chimie réaliste du fluide lorsque des additifs ou une contamination sont présents.
- Surveiller le fonctionnement pendant le mouillage. Suivez l’évolution de la perte de charge, la stabilité du débit d’air et l’entraînement de liquide en aval. Mesurez les performances de filtration des particules dans les conditions pertinentes si le mouillage risque de les affecter.
- Mesurer la récupération. Vérifiez si la perte de charge revient vers son niveau initial après la fin de l’exposition et si des dépôts résiduels ou des dommages subsistent.
- Répéter les essais après un vieillissement pertinent. Intégrez des cycles de mouillage et de séchage, le chargement en poussières, le nettoyage, l’exposition à la température ou la manutention lorsque ces conditions se présentent en service.
La durabilité doit tenir compte de la méthode d’entretien. Un filtre à poussières nettoyé par impulsions doit être évalué après des cycles de nettoyage représentatifs, car l’abrasion et les flexions répétées peuvent affecter la surface ou la construction. Pour un élément de prise d’air jetable, il peut être plus important d’évaluer l’exposition environnementale prolongée et les performances en charge.
Évaluez l’élément complet avant sa mise en service. Le plissage, le collage, l’étanchéité et la manutention peuvent créer des voies de pénétration ou des dommages absents d’une feuille de laboratoire. L’humidité en aval peut passer par une couture ou contourner un joint ; il est donc important de localiser son origine pour interpréter les résultats.
Formuler les exigences en fonction des limites de fonctionnement
Un cahier des charges d’achat qui indique seulement « média déperlant » ne définit pas clairement les critères d’acceptation. Même une exigence relative à l’angle de contact ne décrit qu’une partie du comportement. Le cahier des charges doit préciser l’exposition à laquelle le filtre doit résister et les performances de filtration qui doivent rester acceptables.
Définissez des limites propres au projet pour la perte de charge à sec, la perte de charge maximale en milieu humide, la quantité d’eau admissible en aval, les performances de filtration des particules et la récupération après exposition. Précisez le débit d’air et la configuration d’essai associés à ces limites. Sans ces conditions, deux résultats rapportés peuvent correspondre à des exigences opérationnelles très différentes.
Consignez l’emplacement du traitement, la construction du substrat, les expositions pertinentes à la température et aux produits chimiques, ainsi que l’entretien prévu. Définissez les caractéristiques qui doivent rester dans les limites après vieillissement. Lorsque la propreté en aval est importante, incluez des exigences concernant l’évacuation ou le relargage des matériaux liés au traitement pendant le fonctionnement.
Les preuves d’acceptation doivent également préciser si les résultats proviennent de médias à plat ou d’éléments finis. Les deux types d’essais sont utiles : les essais sur feuille facilitent la comparaison des formulations, tandis que les essais sur élément révèlent les effets du drainage, de la géométrie des plis, des joints et de la fabrication. La qualification du fournisseur doit établir le lien entre les deux.
Avant d’approuver la déperlance, déterminez l’origine de l’exposition à l’eau liquide, les conséquences opérationnelles du mouillage et le chemin emprunté par l’eau captée pour quitter l’ensemble. Une fois ces éléments définis, le traitement peut être spécifié comme une exigence fonctionnelle mesurable. Si la charge en eau persistante ou le drainage insuffisant ne sont pas résolus, traitez d’abord ce problème du système au lieu d’attendre d’une finition de surface qu’elle assure une filtration stable.
Recommandation
 Oct 26, 2026
Pourquoi intégrer les essais de plissage dès le début du développement des médias filtrants
Le développement des médias filtrants gagne à intégrer des essais de plissage dès le début. Découvrez comment détecter les fissures, améliorer la stabilité des plis et définir une fenêtre de procédé fiable avant la validation des spécifications.- Oct 26, 2026
Quand spécifier un traitement de surface hydrofuge pour un média filtrant
Traitement de surface des médias filtrants : découvrez quand l’hydrofugation contribue à préserver le débit d’air, comment évaluer les performances en conditions humides et quelles spécifications définir pour une filtration industrielle fiable. - Oct 26, 2026
Comment la dispersion des fibres influence l’uniformité des pores dans les non-tissés par voie humide
Technologie des non-tissés par voie humide : découvrez comment la dispersion des fibres détermine l’uniformité des pores et quels contrôles de procédé et tests peuvent améliorer la régularité de la filtration.