Pourquoi intégrer les essais de plissage dès le début du développement des médias filtrants
Pourquoi intégrer les essais de plissage dès le début du développement des médias filtrants
Un média filtrant peut répondre aux objectifs en laboratoire, puis se fissurer, se délaminer ou perdre la stabilité de ses plis lors de sa transformation. À ce stade, les spécifications du matériau peuvent déjà être approuvées, les décisions concernant l’outillage prises et les échantillons de qualification programmés. Un problème qui aurait pu être résolu par un léger ajustement de formulation devient alors une modification de projet affectant plusieurs fournisseurs.
Dans le développement des médias filtrants, les essais de plissage réalisés tôt relient les performances de la feuille à plat aux réalités de la fabrication. Ils montrent comment la rigidité, l’adhérence entre les couches, l’état de la résine et les paramètres de traitement interagissent avant que les spécifications ne soient figées. L’objectif n’est pas de qualifier prématurément un matériau qui n’est pas finalisé, mais de déterminer si la construction envisagée dispose d’une plage de transformation viable et, dans le cas contraire, ce qui doit être modifié.
Les résultats obtenus sur une feuille à plat ne décrivent pas la structure plissée
La perméabilité, la résistance à la traction, l’épaisseur et l’efficacité de filtration fournissent des informations essentielles. Aucune de ces caractéristiques, prise isolément, ne permet d’établir qu’un média résistera à des pliages répétés selon la géométrie de plis prévue. Le plissage entraîne une flexion et une compression localisées, tandis que le transport de la bande ajoute une tension. Dans les médias multicouches, les couches adjacentes peuvent réagir différemment à ces contraintes.
Une construction relativement rigide peut bien conserver sa forme après le formage, mais être endommagée au sommet du pli. Une construction plus souple peut se plier proprement, puis reprendre sa forme initiale, s’incliner ou se comprimer lors de l’assemblage. De bons résultats de résistance à la traction sur feuille à plat peuvent donc coexister avec un mauvais comportement lors de la transformation. La question d’ingénierie n’est pas simplement de savoir si le média est suffisamment résistant, mais s’il se déforme de la manière voulue.
La géométrie des plis influe également sur le filtre fini. Un espacement irrégulier ou une déformation peut modifier la répartition du flux et la surface de filtration utile. Les fissures visibles doivent être examinées, mais un paquet de plis apparemment régulier ne prouve pas que les performances de filtration sont préservées. L’inspection et les essais fonctionnels doivent porter sur différents modes de défaillance.
Commencer lorsque la construction est crédible, et non lorsqu’elle est figée
Le point de départ utile est généralement un matériau candidat représentatif, dont le mélange de fibres, le système de liant ou de résine et l’agencement des couches sont définis. Attendre que tous les objectifs de laboratoire soient finalisés va à l’encontre de l’intérêt même de la démarche. À l’inverse, tester un échantillon assemblé à la main qui ressemble peu au matériau de production prévu peut susciter une confiance injustifiée, ou conduire à rejeter un concept viable pour de mauvaises raisons.
Un premier essai doit répondre à une question circonscrite : cette construction peut-elle former les plis requis sans dommage ni instabilité inacceptables ? Les essais ultérieurs peuvent établir la plage de fonctionnement, évaluer la variabilité de production et contribuer à la qualification. Cette approche par étapes permet de proportionner le premier examen, sans supposer qu’un seul essai réussi prouve que le matériau est prêt à être fabriqué.
Dans la planification du projet, prévoyez la première revue de plissage avant le gel des spécifications du matériau. Réservez ensuite du temps pour une révision de la formulation ou de l’adhérence entre les couches, puis pour un nouvel essai. Si cette boucle ne figure pas dans le calendrier, un « essai précoce » risque de mettre un problème en évidence sans laisser de possibilité concrète de le résoudre.
Rendre l’essai suffisamment représentatif pour éclairer une décision
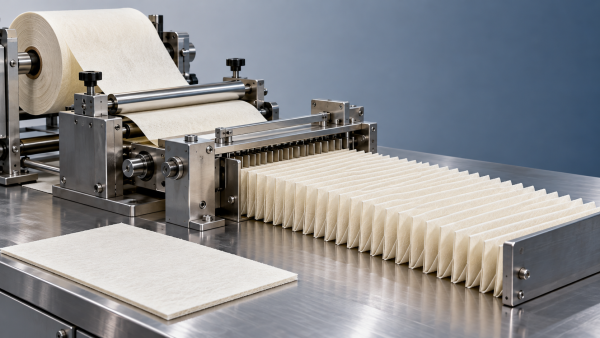
L’équipement compte. Les résultats obtenus avec une méthode de plissage ne doivent pas être automatiquement transposés à une autre. Les systèmes à lame et rotatifs peuvent imposer des conditions de formage différentes ; la géométrie de l’outillage, les dispositifs de chauffage et le guidage de la bande influent également sur les résultats. Une plisseuse de laboratoire est utile pour le criblage, mais un équipement représentatif de la production est nécessaire avant de s’engager dans une voie de fabrication.
Le dossier d’essai doit assurer la traçabilité du matériau et du procédé. Au minimum, consignez les éléments suivants :
- Lot de matériau, orientation des couches, sens machine et épaisseur mesurée.
- Conditionnement des échantillons, contrôles liés à l’humidité, le cas échéant, et état de la résine ou de la polymérisation.
- Méthode de plissage, configuration de l’outillage, hauteur et pas de pli visés.
- Vitesse de ligne, tension de bande et paramètres de chauffage applicables ou températures mesurées.
- Emplacement et fréquence des défauts, méthode d’inspection et comportement après le formage et l’assemblage.
Dans la mesure du possible, utilisez la géométrie prévue. Un matériau qui résiste à un pli peu profond en laboratoire peut se comporter différemment avec un rayon plus serré ou une hauteur de pli supérieure. Si l’outillage de production n’est pas disponible, consignez l’écart et précisez quelles conclusions restent provisoires.
Ne modifiez pas simultanément la formulation, la température, la tension et la vitesse pour attribuer ensuite l’amélioration à un seul facteur. Une comparaison contrôlée est plus utile qu’une série d’échantillons attrayants. Commencez par une référence, faites varier délibérément certains paramètres et conservez les échantillons — y compris ceux présentant des défauts — avec les réglages correspondants.
Se servir des défauts pour distinguer les problèmes de matériau des problèmes de procédé
Une fissure au sommet du pli est un symptôme, pas un diagnostic complet. Elle peut être due à une aptitude au pliage insuffisante, à un état de résine inadapté, à des conditions de formage trop sévères ou à un outillage endommagé. Examinez l’endroit où le défaut apparaît et déterminez s’il suit une couche, un sens de bande ou un réglage machine particulier. Un examen grossi peut aider à distinguer une marque en surface d’une fracture qui traverse le média.
La délamination nécessite une investigation différente. Vérifiez si la séparation se produit au sein d’une couche ou à l’interface de liaison. Comparez ensuite les conditions de liaison, la répartition de l’adhésif et la réponse respective des couches à la flexion. Augmenter simplement la quantité d’adhésif appliquée peut modifier la perméabilité, la rigidité ou le comportement en transformation sans résoudre le problème de compatibilité sous-jacent.
Le retour élastique et l’inclinaison des plis doivent également être analysés dans leur contexte. Ils peuvent résulter de la récupération du matériau, d’une tension irrégulière, d’une construction asymétrique ou d’une stabilisation insuffisante. Mesurez le paquet à des intervalles définis, et pas uniquement juste après le formage. Si une polymérisation en aval ou un traitement thermique fait partie du procédé prévu, évaluez également l’état final, en plus de l’état intermédiaire.
C’est à ce stade que les capacités de fabrication deviennent pertinentes pour le développement. Hangzhou Chaocai Materials Co., Ltd. développe des matériaux avancés fonctionnels à l’aide de plateformes comprenant la production par voie humide entièrement synthétique, le contrecollage PUR, le contrecollage par adhésif thermofusible, le contrecollage par pulvérisation d’émulsion à base de solvant et le contrecollage par ultrasons. Ces procédés offrent différentes possibilités de construction ; les résultats précoces de transformation aident à déterminer lesquelles méritent d’être développées davantage, au lieu de supposer qu’une méthode de liaison convient à toutes les applications.
L’état de la résine et les conditions d’utilisation doivent être abordés ensemble
La filtration des liquides illustre pourquoi l’aptitude au plissage doit être définie dans un contexte précis. Un média doit résister à la transformation, mais aussi conserver un comportement adapté au fluide de travail et aux conditions d’exploitation. La qualité du pliage à sec ne suffit pas à établir la résistance à l’exposition à l’huile, à la température ou à la déformation sous pression.
Par exemple,OS320500 est proposé pour la filtration de l’huile et des liquides, avec des options de matériau comprenant la cellulose, la cellulose/synthétique et la cellulose/synthétique/PBT. Des options de matériaux acryliques non polymérisés et phénoliques polymérisés sont disponibles. Pour une équipe de développement, ces options justifient de définir précisément la construction fournie et la séquence de traitement ; elles ne permettent pas de supposer que différentes variantes partageront les mêmes réglages de plissage.
Précisez si une polymérisation supplémentaire ou un traitement thermique est nécessaire, ainsi que le moment où il intervient par rapport au plissage et à l’assemblage. Évaluez ensuite des échantillons formés représentatifs après un conditionnement pertinent en fluide et en température. Les médias destinés à éliminer les résidus de carbone et les particules métalliques de l’huile moteur nécessitent également des données propres à l’application démontrant que la structure plissée conserve les performances de filtration et les propriétés mécaniques requises.
Définir des critères d’acceptation sans inventer de norme universelle
Il n’existe pas de règle d’acceptation du plissage unique applicable à tous les médias filtrants, à toutes les machines de transformation et à toutes les applications finales. Le protocole d’essai doit distinguer trois questions : le matériau a-t-il été formé de façon constante, le formage a-t-il altéré ses fonctions et l’élément assemblé est-il adapté à l’usage prévu ?
Convenez de critères mesurables avant l’essai. Ils peuvent inclure la variation admissible de la hauteur des plis, la régularité de leur espacement, une méthode d’inspection définie pour les fissures et la délamination, ainsi que des limites de variation de forme après conditionnement. Les limites numériques doivent découler de la conception de l’élément, des exigences du client et des capacités de fabrication validées, et non d’une fiche technique de matériau sans rapport avec l’application.
La vérification fonctionnelle doit respecter les spécifications applicables à l’application et les méthodes d’essai convenues. Les exigences de qualification des filtres à air et des filtres à liquides ne sont pas interchangeables. Un essai sur feuille à plat ne doit pas non plus être présenté comme une preuve des performances de l’élément fini. Le cas échéant, comparez le matériau formé à des échantillons témoins non formés, puis testez des éléments assemblés représentatifs afin de prendre en compte l’effet de la géométrie, de l’étanchéité et du support.
Un rapport de développement utile indique les conditions d’essai, les observations, les critères d’acceptation et les limites qui restent à résoudre. La mention « plissage réussi » est trop vague si elle ne précise pas la machine, la vitesse, la géométrie, le conditionnement et le périmètre de l’inspection. Elle risque de transformer un résultat de criblage limité en une affirmation de production non étayée.
Valider une plage de fonctionnement, pas seulement un échantillon réussi
Avant la validation, déterminez si les résultats acceptables dépendent de réglages exceptionnellement prudents ou d’un rouleau choisi de façon particulièrement sélective. Un matériau candidat qui ne fonctionne que dans une condition soigneusement réglée peut rester vulnérable aux variations normales d’humidité, d’épaisseur, de liaison ou de réglage machine. Des essais répétés sur des lots de matériaux représentatifs et dans des conditions de fonctionnement pertinentes doivent être planifiés en fonction du niveau de risque du projet.
Le fournisseur de matériau, le transformateur et le concepteur de l’élément filtrant doivent convenir ensemble des limites et des responsabilités à l’issue de la revue. Consignez les caractéristiques du matériau à contrôler à la réception, les réglages machine à maintenir et les modifications qui nécessitent de nouveaux essais. Une modification du système de résine, de la construction des couches ou du procédé de liaison peut justifier une nouvelle évaluation du plissage, même si les principales valeurs de la fiche technique restent similaires.
Les essais de plissage précoces ont toute leur place dans le développement des médias filtrants, car ils mettent au jour des interactions que les spécifications sur feuille à plat ne permettent pas de résoudre. Avant de figer la conception, confirmez que des médias représentatifs peuvent être formés, assemblés et conditionnés dans une plage de fonctionnement convenue. En l’absence de ces éléments, la spécification décrit un matériau, mais pas encore une solution de fabrication fiable.
Recommandation
 Oct 26, 2026
Pourquoi intégrer les essais de plissage dès le début du développement des médias filtrants
Le développement des médias filtrants gagne à intégrer des essais de plissage dès le début. Découvrez comment détecter les fissures, améliorer la stabilité des plis et définir une fenêtre de procédé fiable avant la validation des spécifications.- Oct 26, 2026
Quand spécifier un traitement de surface hydrofuge pour un média filtrant
Traitement de surface des médias filtrants : découvrez quand l’hydrofugation contribue à préserver le débit d’air, comment évaluer les performances en conditions humides et quelles spécifications définir pour une filtration industrielle fiable. - Oct 26, 2026
Comment la dispersion des fibres influence l’uniformité des pores dans les non-tissés par voie humide
Technologie des non-tissés par voie humide : découvrez comment la dispersion des fibres détermine l’uniformité des pores et quels contrôles de procédé et tests peuvent améliorer la régularité de la filtration.