Por qué los ensayos de plisado deben realizarse al inicio del desarrollo de medios filtrantes
Por qué las pruebas de plegado deben realizarse al inicio del desarrollo de medios filtrantes
Un medio filtrante puede cumplir los objetivos de laboratorio y, aun así, agrietarse, deslaminarse o perder estabilidad en los pliegues durante la transformación. Para entonces, es posible que las especificaciones del material ya estén aprobadas, que se hayan tomado decisiones sobre las herramientas y que se hayan programado muestras para la cualificación. Un problema que podría haberse resuelto con un pequeño ajuste de formulación se convierte en un cambio de proyecto que afecta a varios proveedores.
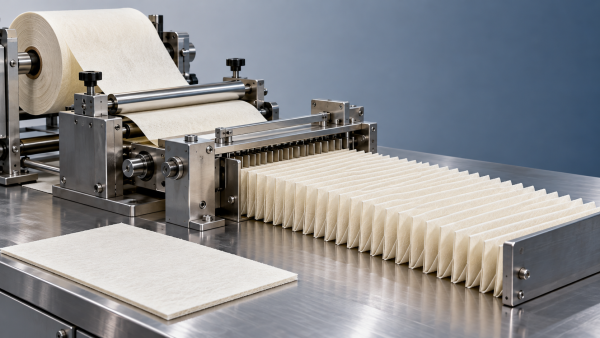
En el desarrollo de medios filtrantes, las pruebas de plegado tempranas conectan el rendimiento de la lámina plana con la realidad de la fabricación. Muestran cómo interactúan la rigidez, la unión entre capas, el estado de la resina y los parámetros de procesamiento antes de cerrar las especificaciones. El objetivo no es cualificar prematuramente un material sin terminar, sino determinar si la estructura propuesta tiene una ventana de transformación viable y qué debe cambiar si no la tiene.
Los resultados de la lámina plana no describen la estructura plegada
La permeabilidad, la resistencia a la tracción, el espesor y la eficiencia de filtración proporcionan información esencial. Ninguna de estas propiedades, por sí sola, demuestra que un medio vaya a soportar plegados repetidos con la geometría prevista. El plegado introduce flexión y compresión localizadas, mientras que el transporte de la banda añade tensión. En los medios multicapa, las capas adyacentes pueden responder de manera distinta a estas cargas.
Una estructura relativamente rígida puede conservar bien su forma después del conformado, pero sufrir daños en el vértice del pliegue. Una estructura más flexible puede plegarse limpiamente, pero recuperar su forma, inclinarse o amontonarse durante el montaje. Por tanto, unos buenos resultados de resistencia a la tracción en lámina plana pueden coexistir con un comportamiento deficiente durante la transformación. La cuestión de ingeniería no es simplemente si el medio tiene suficiente resistencia, sino si se deforma de la manera adecuada.
La geometría de los pliegues también afecta al filtro terminado. El espaciado irregular o la deformación pueden alterar la distribución del flujo y el área de filtración útil. Las grietas visibles deben investigarse, pero un paquete de pliegues aparentemente uniforme no demuestra que se haya mantenido el rendimiento de filtración. La inspección y las pruebas funcionales deben abordar distintos modos de fallo.
Comience cuando la estructura sea viable, no cuando esté cerrada
Por lo general, conviene comenzar con un candidato representativo que tenga definida la mezcla de fibras, el sistema de aglutinante o resina y la disposición de las capas. Esperar a que se finalicen todos los objetivos de laboratorio anula buena parte del propósito. Por el contrario, probar una muestra fabricada manualmente que se parezca poco al material de producción previsto puede generar una confianza falsa o llevar a descartar un concepto viable por motivos equivocados.
Una prueba inicial debe responder a una pregunta concreta: ¿puede esta estructura formar los pliegues requeridos sin daños ni inestabilidad inaceptables? Las pruebas posteriores pueden establecer la ventana de funcionamiento, evaluar la variabilidad de producción y respaldar la cualificación. Este enfoque por etapas mantiene proporcionado el cribado inicial y evita suponer que una sola ejecución satisfactoria demuestra que el material está listo para fabricarse.
En la planificación del proyecto, programe la primera revisión del plegado antes de cerrar las especificaciones del material. Reserve tiempo después para revisar la formulación o la unión entre capas y repetir la prueba. Si el cronograma no contempla ese ciclo, una «prueba temprana» puede identificar riesgos sin dejar una oportunidad práctica para resolverlos.
Asegúrese de que la prueba sea lo bastante representativa como para respaldar una decisión
El equipo importa. Los resultados obtenidos con un método de plegado no deben extrapolarse automáticamente a otro. Los sistemas de cuchilla y rotativos pueden imponer condiciones de conformado distintas; la geometría de las herramientas, los sistemas de calentamiento y la manipulación de la banda también influyen en el resultado. Una plegadora de laboratorio es útil para el cribado, pero antes de comprometerse con una ruta de fabricación se necesita equipo representativo de la producción.
El registro de la prueba debe permitir rastrear el material y el proceso. Como mínimo, anote:
- Lote del material, orientación de las capas, dirección de máquina y espesor medido.
- Acondicionamiento de la muestra, controles relacionados con la humedad cuando sean pertinentes y estado de la resina o del curado.
- Método de plegado, configuración de las herramientas, altura objetivo del pliegue y paso.
- Velocidad de línea, tensión de la banda y ajustes de calentamiento aplicables o temperaturas medidas.
- Ubicación y frecuencia de los defectos, método de inspección y comportamiento después del conformado y el montaje.
Siempre que sea posible, utilice la geometría prevista. Un material que resiste un pliegue poco profundo en el laboratorio puede comportarse de otra manera con un radio más cerrado o una mayor altura de pliegue. Si no se dispone de las herramientas de producción, documente la diferencia e indique qué conclusiones siguen siendo provisionales.
No cambie a la vez la formulación, la temperatura, la tensión y la velocidad para luego atribuir la mejora a un solo factor. Una comparación controlada es más útil que una colección de muestras atractivas. Empiece con una condición de referencia, modifique deliberadamente algunos parámetros seleccionados y conserve las muestras —incluidas las que presenten fallos— junto con los parámetros correspondientes.
Utilice los defectos para distinguir los problemas del material de los del proceso
Una grieta en el vértice es un síntoma, no un diagnóstico completo. Entre las posibles causas se encuentran una plegabilidad insuficiente, un estado inadecuado de la resina, una severidad de conformado excesiva o daños en las herramientas. Examine dónde comienza el defecto y si sigue una capa, una dirección de la banda o un ajuste de la máquina. La inspección con aumento puede ayudar a distinguir una marca superficial de una fractura que atraviesa el medio.
La deslaminación requiere una investigación distinta. Compruebe si la separación se produce dentro de una capa o en la interfaz de unión. A continuación, compare las condiciones de unión, la distribución del adhesivo y la respuesta relativa de las capas a la flexión. Aumentar sin más la cantidad de adhesivo puede modificar la permeabilidad, la rigidez o el comportamiento durante el procesamiento sin resolver la incompatibilidad subyacente.
La recuperación elástica y la inclinación de los pliegues también deben analizarse en contexto. Pueden deberse a la recuperación del material, una tensión irregular, una estructura asimétrica o una estabilización insuficiente. Mida el paquete en intervalos definidos, en lugar de hacerlo únicamente justo después del conformado. Si el proceso previsto incluye curado posterior o termofijado, evalúe tanto el estado intermedio como el final.
Aquí es donde la capacidad de fabricación cobra importancia en el desarrollo. Hangzhou Chaocai Materials Co., Ltd. desarrolla materiales funcionales avanzados mediante plataformas que incluyen producción por vía húmeda totalmente sintética, laminación PUR, laminación con adhesivo termofusible, laminación por pulverización de emulsión con base solvente y laminación ultrasónica. Estas tecnologías ofrecen distintas opciones de estructura; las pruebas tempranas de transformación ayudan a determinar cuáles merecen seguir desarrollándose, en vez de dar por sentado que un método de unión sirve para todas las aplicaciones.
El estado de la resina y la exposición durante el servicio deben analizarse conjuntamente
La filtración de líquidos muestra por qué es necesario definir el contexto de «plegable». Un medio debe soportar la transformación, pero también conservar un comportamiento adecuado en el fluido de trabajo y el entorno operativo. La calidad del pliegue en seco, por sí sola, no demuestra la resistencia a la exposición al aceite, la temperatura o la deformación inducida por la presión.
Por ejemplo,OS320500 se ofrece para aplicaciones de filtración de aceite y líquidos, con opciones de material que incluyen celulosa, celulosa/sintético y celulosa/sintético/PBT. Hay opciones de material acrílico sin curar y fenólico curado. Para un equipo de desarrollo, esto significa que debe definir la estructura exacta suministrada y la secuencia de procesamiento, no suponer que distintas variantes compartirán los mismos ajustes de plegado.
Aclare si se requiere un curado adicional o un tratamiento térmico y en qué momento se realiza con respecto al plegado y al montaje. A continuación, evalúe muestras conformadas representativas después de acondicionarlas con los fluidos y tratamientos térmicos pertinentes. Los medios destinados a eliminar residuos de carbono y partículas metálicas del aceite de motor también necesitan pruebas específicas de la aplicación que demuestren que la estructura plegada conserva el rendimiento de filtración y las propiedades mecánicas requeridos.
Defina criterios de aceptación sin inventar una norma universal
No existe un único criterio de aceptación del plegado que se aplique a todos los medios filtrantes, máquinas de transformación y aplicaciones finales. El protocolo de prueba debe separar tres preguntas: ¿se conformó el material de manera uniforme?, ¿el conformado afectó a su función? y ¿el elemento ensamblado cumple con el servicio previsto?
Acuerde criterios medibles antes de la prueba. Estos pueden incluir la variación permitida de la altura de los pliegues, la uniformidad del espaciado, un método de inspección definido para detectar grietas y deslaminaciones, y límites para los cambios de forma después del acondicionamiento. Los límites numéricos deben basarse en el diseño del elemento, los requisitos del cliente y la capacidad de fabricación validada, no en una ficha técnica de un material no relacionado.
La verificación funcional debe seguir la especificación aplicable a la aplicación y los métodos de ensayo acordados. Los requisitos de cualificación de los filtros de aire y los filtros de líquidos no son intercambiables. Tampoco debe presentarse un ensayo de lámina plana como prueba del rendimiento del elemento terminado. Cuando corresponda, compare el material conformado con muestras de control sin conformar y, después, ensaye elementos ensamblados representativos para tener en cuenta los efectos de la geometría, el sellado y el soporte.
Un informe de desarrollo útil especifica las condiciones de ensayo, las observaciones, los criterios de aceptación y las limitaciones pendientes. Decir «plegado aprobado» es demasiado impreciso si no se indica la máquina, la velocidad, la geometría, el acondicionamiento y el alcance de la inspección. Esto puede convertir un resultado limitado de cribado en una afirmación de producción sin fundamento.
Establezca una ventana de proceso, no solo una muestra satisfactoria
Antes de la aprobación, determine si los resultados aceptables dependen de ajustes excepcionalmente suaves o de un rollo seleccionado de forma muy específica. Un candidato que solo funciona en una condición cuidadosamente ajustada puede seguir siendo vulnerable a variaciones normales de humedad, espesor, unión entre capas o configuración de la máquina. Deben planificarse pruebas repetidas con lotes de material representativos y condiciones de funcionamiento pertinentes, en función del riesgo del proyecto.
El proveedor del material, el transformador y el diseñador del elemento deben finalizar la revisión con límites y responsabilidades compartidos. Registre qué características del material requieren control de recepción, qué ajustes de la máquina deben mantenerse y qué cambios obligan a repetir las pruebas. Un cambio en el sistema de resina, la estructura de las capas o el proceso de unión puede justificar una nueva evaluación del plegado, aunque los valores principales de la ficha técnica sigan siendo similares.
Las pruebas tempranas de plegado tienen un papel fundamental en el desarrollo de medios filtrantes porque revelan interacciones que las especificaciones de lámina plana no pueden resolver. Antes de cerrar el diseño, confirme que los medios representativos puedan conformarse, ensamblarse y acondicionarse dentro de una ventana de funcionamiento acordada. Si no se dispone de estas pruebas, la especificación describe un material, pero todavía no una solución de fabricación fiable.
Recomendación
 26-10-2026
Por qué los ensayos de plisado deben realizarse al inicio del desarrollo de medios filtrantes
El desarrollo de medios filtrantes se beneficia de realizar ensayos de plisado desde el principio. Descubra cómo detectar grietas, mejorar la estabilidad de los pliegues y definir una ventana de proceso fiable antes de cerrar las especificaciones.- 26-10-2026
Cuándo especificar un tratamiento superficial hidrófugo para medios filtrantes
Tratamiento superficial de medios filtrantes: descubra cuándo la repelencia al agua ayuda a proteger el flujo de aire, cómo evaluar el rendimiento en condiciones húmedas y qué especificar para una filtración industrial fiable. - 26-10-2026
Cómo afecta la dispersión de las fibras a la uniformidad de los poros en los no tejidos por vía húmeda
Tecnología de no tejidos por vía húmeda: descubra cómo la dispersión de las fibras determina la uniformidad de los poros y qué controles de proceso y pruebas pueden mejorar la uniformidad de la filtración.