Почему испытания гофрирования следует проводить на раннем этапе разработки фильтровальных материалов
Почему испытания на гофрирование следует проводить на раннем этапе разработки фильтрующего материала
Фильтрующий материал может соответствовать лабораторным целевым показателям, но при переработке растрескиваться, расслаиваться или терять устойчивость гофр. К этому времени спецификации материала могут быть уже утверждены, решения по оснастке приняты, а квалификационные образцы запланированы. Проблема, которую можно было бы решить небольшой корректировкой рецептуры, превращается в изменение проекта, затрагивающее нескольких поставщиков.
На раннем этапе разработки фильтрующего материала испытания на гофрирование связывают характеристики плоского полотна с реальными условиями производства. Они показывают, как жесткость, сцепление слоев, состояние смолы и параметры процесса взаимодействуют до окончательного утверждения спецификаций. Цель не в том, чтобы преждевременно квалифицировать незавершенный материал. Нужно определить, позволяет ли предлагаемая конструкция перерабатывать материал в рабочем технологическом диапазоне, и что необходимо изменить, если это не так.
Результаты испытаний плоского полотна не характеризуют сложенную структуру
Воздухопроницаемость, прочность на разрыв, толщина и эффективность фильтрации дают важную информацию. Однако ни один из этих показателей сам по себе не подтверждает, что материал выдержит многократное складывание при заданной геометрии гофр. При гофрировании возникают локальные изгиб и сжатие, а транспортировка полотна создает натяжение. В многослойных материалах соседние слои могут по-разному реагировать на эти нагрузки.
Относительно жесткая конструкция может хорошо сохранять форму после гофрирования, но повреждаться на вершине сгиба. Более гибкая конструкция может складываться без дефектов, но затем распрямляться, наклоняться или смещаться при сборке. Поэтому высокая прочность плоского полотна на разрыв может сочетаться с неудовлетворительной технологичностью. Инженерный вопрос заключается не только в том, достаточно ли прочен материал, но и в том, правильно ли он деформируется.
Геометрия гофр также влияет на готовый фильтр. Неравномерный шаг или деформация могут изменить распределение потока и полезную площадь фильтрации. Видимые трещины требуют изучения, однако аккуратно выглядящий гофропакет еще не доказывает, что фильтрационные характеристики сохранились. Осмотр и функциональные испытания должны выявлять разные виды отказов.
Начинайте, когда конструкция уже проработана, но еще не зафиксирована
Обычно целесообразно начинать с репрезентативного варианта материала с определенными составом волокон, системой связующего или смолы и расположением слоев. Ожидание окончательного подтверждения всех лабораторных показателей лишает испытания значительной части их смысла. С другой стороны, испытание изготовленного вручную образца, мало похожего на предполагаемый серийный материал, может создать ложную уверенность или привести к отказу от жизнеспособной концепции по неверной причине.
Первоначальное испытание должно ответить на ограниченный вопрос: можно ли сформировать из этой конструкции гофры требуемой геометрии без недопустимых повреждений и потери устойчивости? Последующие испытания помогут установить рабочий диапазон, оценить производственную вариативность и поддержать квалификацию. Такой поэтапный подход позволяет проводить начальную проверку соразмерно задаче и не считать, что один успешный запуск доказывает готовность к серийному производству.
При планировании проекта назначьте первую проверку гофрирования до окончательного утверждения спецификации материала. После нее предусмотрите время на корректировку рецептуры или соединения слоев и повторное испытание. Если такой цикл не включен в график, «раннее испытание» может выявить риск, но не оставить практической возможности его устранить.
Обеспечьте репрезентативность испытания, достаточную для принятия решения
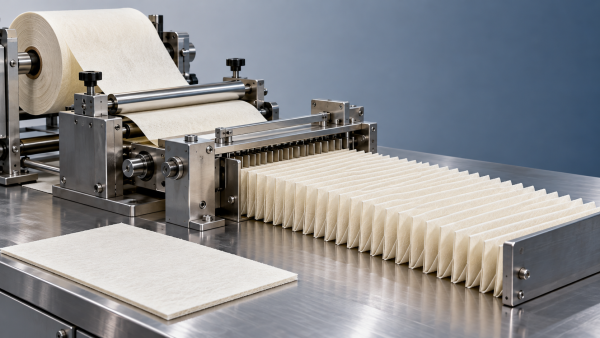
Оборудование имеет значение. Результаты, полученные одним методом гофрирования, нельзя автоматически переносить на другой. Ножевые и ротационные системы могут создавать разные условия формования; на результат также влияют геометрия оснастки, способы нагрева и транспортировка полотна. Лабораторный гофратор подходит для предварительной проверки, но перед выбором производственного маршрута нужны испытания на оборудовании, соответствующем условиям производства.
Протокол испытания должен обеспечивать прослеживаемость материала и процесса. Как минимум зафиксируйте:
- Партию материала, ориентацию слоев, направление движения полотна и измеренную толщину.
- Условия кондиционирования образца, контроль влажности при необходимости, а также состояние смолы или степень отверждения.
- Метод гофрирования, конфигурацию оснастки, целевую высоту и шаг гофр.
- Скорость линии, натяжение полотна и применяемые параметры нагрева либо измеренные температуры.
- Место и частоту возникновения дефектов, метод осмотра, а также поведение материала после формования и сборки.
По возможности используйте целевую геометрию. Материал, выдерживающий неглубокий сгиб в лаборатории, может вести себя иначе при меньшем радиусе изгиба или большей высоте гофр. Если производственная оснастка недоступна, зафиксируйте различия и укажите, какие выводы остаются предварительными.
Не меняйте одновременно рецептуру, температуру, натяжение и скорость, а затем не приписывайте улучшение одному фактору. Контролируемое сравнение полезнее набора привлекательных образцов. Начните с исходного режима, целенаправленно изменяйте выбранные условия и сохраняйте образцы — в том числе неудачные — вместе с соответствующими параметрами.
Используйте дефекты, чтобы отличить проблемы материала от проблем процесса
Трещина на вершине гофра — это симптом, а не полный диагноз. Возможные причины включают недостаточную способность к складыванию, неподходящее состояние смолы, чрезмерную интенсивность формования или повреждение оснастки. Определите, где возникает дефект и связан ли он с одним слоем, направлением полотна или настройкой машины. Осмотр с увеличением поможет отличить поверхностный след от трещины, проходящей через весь материал.
Расслоение требует отдельного анализа. Проверьте, происходит ли разделение внутри слоя или на границе соединения. Затем сравните условия склеивания, распределение клея и реакцию слоев на изгиб. Простое увеличение количества наносимого клея может изменить воздухопроницаемость, жесткость или поведение при переработке, не устранив исходное несоответствие.
Возвратная деформация и наклон гофр также требуют анализа с учетом условий. Они могут быть связаны с восстановлением формы материала, неравномерным натяжением, асимметричной конструкцией или недостаточной стабилизацией. Измеряйте гофропакет через установленные интервалы, а не только сразу после формования. Если предусмотрено последующее отверждение или термофиксация, оценивайте как промежуточное, так и окончательное состояние.
Именно здесь возможности производства приобретают значение для разработки. Hangzhou Chaocai Materials Co., Ltd. разрабатывает функциональные передовые материалы, используя такие технологические платформы, как производство полностью синтетических материалов мокрым способом, ламинирование с применением PUR, ламинирование термоклеем, ламинирование методом распыления эмульсии на основе растворителя и ультразвуковое ламинирование. Эти технологии позволяют создавать конструкции разных типов; предварительные данные о переработке помогают определить, какие варианты стоит развивать дальше, вместо того чтобы предполагать, что один метод соединения подходит для любого применения.
Состояние смолы и условия эксплуатации следует рассматривать вместе
Фильтрация жидкостей показывает, почему понятие «подходит для гофрирования» требует четко определенного контекста. Материал должен выдерживать переработку, но при этом сохранять необходимые свойства в рабочей жидкости и условиях эксплуатации. Качество сухого сгиба само по себе не подтверждает стойкость к воздействию масла, температуры или деформации под давлением.
Например, OS320500 предлагается для фильтрации масла и других жидкостей; доступны варианты материала на основе целлюлозы, целлюлозы и синтетических волокон, а также целлюлозы, синтетических волокон и PBT. Предлагаются варианты с неотвержденным акриловым и отвержденным фенольным связующим. Для команды разработчиков это означает необходимость точно определить поставляемую конструкцию и последовательность обработки, а не считать, что для разных вариантов подойдут одинаковые настройки гофрирования.
Уточните, требуется ли дополнительное отверждение или термообработка и когда они проводятся относительно гофрирования и сборки. Затем оцените репрезентативные сформованные образцы после кондиционирования в соответствующих жидкостях и при соответствующих температурах. Материалы, предназначенные для удаления углеродистых отложений и частиц металла из моторного масла, также требуют подтверждения применительно к конкретному использованию: сложенная структура должна сохранять необходимую фильтрационную и механическую эффективность.
Определите критерии приемки, не вводя универсальный стандарт
Единого критерия приемки гофрирования, применимого ко всем фильтрующим материалам, гофрировочным машинам и конечным областям применения, не существует. Протокол испытаний должен отдельно отвечать на три вопроса: сформирован ли материал стабильно, не повредило ли формование его функциональные свойства и соответствует ли собранный фильтрующий элемент условиям эксплуатации.
До начала испытания согласуйте измеримые критерии. К ним могут относиться допустимое отклонение высоты гофр, равномерность шага, установленный метод контроля трещин и расслоений, а также ограничения на изменение формы после кондиционирования. Численные пределы следует определять на основе конструкции элемента, требований заказчика и подтвержденных возможностей производства, а не по паспорту другого материала.
Функциональную проверку следует проводить по применимой спецификации для конкретной области применения и согласованным методам испытаний. Требования к квалификации воздушных и жидкостных фильтров различаются и не взаимозаменяемы. Испытание плоского полотна также не следует представлять как доказательство характеристик готового фильтрующего элемента. При необходимости сравните сформованный материал с исходными контрольными образцами, а затем испытайте репрезентативные собранные элементы, чтобы учесть влияние геометрии, уплотнения и опорных компонентов.
В полезном отчете о разработке указываются условия испытания, наблюдения, основания для приемки и нерешенные вопросы. Формулировка «испытание на гофрирование пройдено» слишком расплывчата, если не указаны машина, скорость, геометрия, условия кондиционирования и объем контроля. Иначе узкий результат предварительной проверки может превратиться в необоснованное заявление о готовности к производству.
Утверждайте технологический диапазон, а не только успешно изготовленный образец
Перед утверждением определите, зависят ли приемлемые результаты от исключительно щадящих настроек или от тщательно отобранного рулона. Материал, работающий лишь в одном тщательно настроенном режиме, может оставаться чувствительным к обычным колебаниям влажности, толщины, качества соединения слоев или настройки машины. Повторные испытания на репрезентативных партиях материала и при соответствующих рабочих условиях следует планировать с учетом рисков проекта.
Поставщик материала, переработчик и разработчик фильтрующего элемента должны по итогам проверки согласовать предельные значения и распределение ответственности. Зафиксируйте, какие характеристики материала подлежат входному контролю, какие настройки машины необходимо поддерживать и какие изменения требуют повторных испытаний. Изменение системы смолы, конструкции слоев или процесса соединения может потребовать повторной оценки гофрирования, даже если основные показатели в паспорте материала остались примерно такими же.
Ранние испытания на гофрирование занимают важное место в разработке фильтрующих материалов, поскольку выявляют взаимодействия, которые невозможно установить по спецификациям плоского полотна. До окончательной фиксации конструкции подтвердите, что репрезентативный материал можно сформовать, собрать и кондиционировать в согласованном рабочем диапазоне. При отсутствии таких данных спецификация описывает материал, но еще не надежное производственное решение.
Рекомендация
 Oct 26, 2026
Почему испытания гофрирования следует проводить на раннем этапе разработки фильтровальных материалов
Ранние испытания гофрирования помогают в разработке фильтровальных материалов. Узнайте, как выявлять растрескивание, повышать стабильность гофр и определять надежное технологическое окно до утверждения спецификаций.- Oct 26, 2026
Когда следует указывать водоотталкивающую обработку поверхности фильтрующего материала
Обработка поверхности фильтрующего материала: узнайте, когда водоотталкивающие свойства помогают защитить воздушный поток, как оценить характеристики во влажных условиях и что указать в спецификации для надежной промышленной фильтрации. - Oct 26, 2026
Как диспергирование волокон влияет на однородность пор в нетканом материале, полученном мокрым способом
Технология производства нетканых материалов мокрым способом: узнайте, как диспергирование волокон влияет на однородность пор и какие средства контроля процесса и испытания помогают повысить стабильность фильтрации.