


¿Cómo puede el medio filtrante retener más polvo sin aumentar la caída de presión?
¿Cómo puede el medio filtrante de aire retener más polvo sin aumentar la pérdida de presión?
Una mayor capacidad de retención de polvo no tiene por qué traducirse en una mayor resistencia al flujo de aire. Al optimizar el diámetro de las fibras, la estructura de los poros y la construcción por capas, el medio filtrante de aire puede capturar partículas en todo su espesor, en lugar de obstruirse prematuramente en la superficie. Para los fabricantes de equipos y los compradores de productos de filtración que evalúan el plazo de entrega del medio filtrante de Hangzhou Chaocai Materials Co., Ltd., estas decisiones de diseño merecen tanta atención como los plazos de entrega.
Sin embargo, hay una salvedad importante: la acumulación de polvo normalmente aumenta la resistencia. El objetivo práctico no es almacenar una cantidad ilimitada de polvo manteniendo invariable la pérdida de presión, sino retener más polvo antes de alcanzar la misma pérdida de presión final, o mantener una resistencia menor con una carga de polvo y una eficiencia de filtración equivalentes. Esta distinción separa una mejora de ingeniería útil de una afirmación de rendimiento incompleta.
El objetivo real es la curva de carga, no solo la resistencia inicial
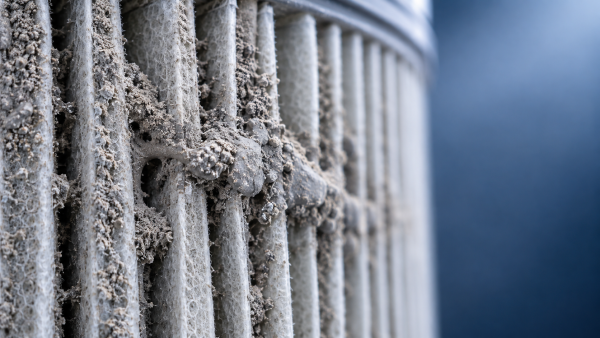
Una medición de la pérdida de presión de un medio limpio solo describe el punto de partida. Dos materiales pueden comenzar con una resistencia similar y comportarse de manera muy distinta después de cargarse de polvo. En uno puede formarse rápidamente un depósito superficial que restrinja el flujo; en otro, las partículas pueden distribuirse en un volumen útil mayor y la resistencia aumentar más lentamente.
Por tanto, la capacidad de retención de polvo debe expresarse en relación con un punto final definido. Sin especificar la pérdida de presión final, el caudal de aire, el polvo de ensayo y el área de la muestra, resulta difícil interpretar una cifra de capacidad. Una muestra más pesada o gruesa podría retener más polvo simplemente porque se ensayó más material, no porque su estructura sea más eficaz.
Para los diseñadores de equipos, la comparación más reveladora consiste en representar la pérdida de presión en función de la masa de polvo capturada y verificar la eficiencia de eliminación de partículas durante todo el período de carga pertinente. Un material que parece cargarse lentamente porque deja pasar más polvo no ofrece el mismo rendimiento de filtración.
Diseñe una profundidad útil en lugar de añadir densidad
La resistencia al flujo de aire depende de la facilidad con la que el aire circula por los espacios interconectados entre las fibras. El diámetro de las fibras, la densidad de empaquetamiento, el espesor y la orientación influyen en esas vías. Añadir fibras más finas o aumentar el peso por unidad de superficie puede mejorar la captura, pero también puede estrechar los pasos del flujo y elevar la resistencia inicial.
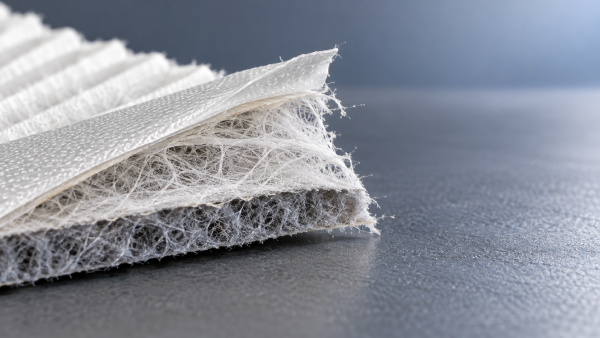
Un enfoque más productivo consiste en asignar funciones distintas a diferentes partes de la estructura. Las fibras más gruesas pueden formar una red de soporte abierta, mientras que las más finas aportan superficie de captura. Si su distribución está bien controlada, esta combinación puede mejorar el equilibrio entre la eficiencia mecánica, la permeabilidad y la retención de polvo.
Por qué puede ser útil un gradiente de densidad
En un medio filtrante con gradiente, la zona de entrada suele ser más abierta, y la estructura de captura más fina se encuentra más adelante, en la dirección del flujo. Las partículas grandes pueden quedar retenidas antes, mientras que las pequeñas penetran hasta la zona más fina. Esto reduce la tendencia a que partículas de todos los tamaños se acumulen en una única zona estrecha.
El gradiente debe corresponderse con el aerosol de desafío. Si la zona de entrada captura con demasiada intensidad, puede obstruirse pronto. Si es demasiado abierta, la capa posterior puede recibir prácticamente toda la carga de partículas finas. La estratificación por sí sola no demuestra que exista una filtración en profundidad eficaz; la distribución del polvo depositado debe respaldar esa afirmación.
Un mayor espesor tampoco es automáticamente mejor. La profundidad adicional solo aporta beneficios si las partículas pueden alcanzarla y aprovecharla sin generar una resistencia inaceptable. La compresión durante la conversión, el plegado o el montaje puede eliminar gran parte del volumen de poros que parecía prometedor en una muestra plana de laboratorio.
La unión puede preservar la estructura o restringirla
Un diseño multicapa necesita cohesión suficiente para soportar el corte longitudinal, el plegado, la manipulación y las condiciones de servicio. Sin embargo, la unión introduce otra variable en el recorrido del flujo de aire. Una cobertura excesiva de adhesivo, su penetración en la red de fibras o la compresión localizada pueden reducir la permeabilidad y provocar una carga desigual.
La cuestión relevante no es simplemente qué método de laminación se utiliza, sino cómo afecta ese método al área abierta, al contacto entre capas, a la resistencia de la unión y a la estabilidad dimensional. Una construcción que se separa durante el plegado no es adecuada, pero maximizar la resistencia de la unión sin comprobar el flujo de aire puede ser igualmente contraproducente.
Hangzhou Chaocai Materials Co., Ltd. se especializa en la investigación, el desarrollo y la fabricación de materiales funcionales avanzados. Sus plataformas de producción incluyen líneas de fabricación por vía húmeda totalmente sintéticas, laminación PUR, laminación con adhesivo termofusible, laminación por pulverización de emulsión con base solvente y laminación ultrasónica. Estas capacidades ofrecen distintas opciones para desarrollar estructuras de filtración compuestas; no hacen que todas las opciones sean igualmente adecuadas para todas las aplicaciones.
En un diseño específico, las pruebas deben determinar si el proceso elegido preserva la red de poros prevista después de la unión. También pueden ser importantes la exposición a la temperatura y la humedad, la compatibilidad del adhesivo, el desprendimiento de partículas y la limpieza aguas abajo. No debe suponerse, por ejemplo, que los materiales destinados a la filtración de admisión de aire en automoción cumplen los requisitos de los semiconductores o de la biofarmacia sin una evaluación específica para cada aplicación.
Las características del polvo pueden invertir una clasificación de laboratorio
Un material optimizado para polvo seco y relativamente grueso puede comportarse de manera distinta cuando se expone a hollín fino, niebla de aceite o partículas sensibles a la humedad. Las partículas finas pueden formar depósitos que restringen el flujo, mientras que los aerosoles pegajosos pueden puentear los poros y alterar la acumulación posterior de polvo. La humedad también puede modificar ciertos depósitos y estructuras del medio filtrante.
Por eso, los ensayos normalizados y la validación de la aplicación tienen propósitos distintos. Un desafío normalizado ofrece una base de comparación repetible. Un desafío representativo de las condiciones de funcionamiento ayuda a determinar si esa clasificación es pertinente para el equipo real. Ninguno debe presentarse como sustituto del otro.
La captura electrostática añade otro factor. Las fibras cargadas pueden mejorar la captación de partículas sin requerir una estructura mecánica igualmente densa, pero el rendimiento puede cambiar con la exposición a aerosoles y las condiciones ambientales. Cuando la carga contribuye a la eficiencia, compare también el rendimiento después del acondicionamiento pertinente, además del resultado inicial. De lo contrario, un medio de baja resistencia puede parecer más eficaz durante la puesta en servicio que posteriormente en funcionamiento.
Compare los materiales en condiciones que pongan de manifiesto las compensaciones
Una evaluación útil no requiere decenas de especificaciones inconexas. Requiere un conjunto reducido de mediciones vinculadas a las mismas condiciones de funcionamiento. Antes de aceptar una afirmación de mayor capacidad de retención de polvo sin penalización en la pérdida de presión, establezca lo siguiente:
- Velocidad frontal equivalente del medio filtrante: compare el caudal de aire por área expuesta del medio filtrante, no solo el caudal total a través de muestras de distintos tamaños.
- Rendimiento de filtración equivalente: compruebe la eficiencia por tamaño de partícula o la clasificación aplicable, incluidos los requisitos pertinentes de acondicionamiento.
- Un punto final de carga común: utilice la misma pérdida de presión final y distinga claramente entre el polvo capturado y el polvo suministrado al sistema de ensayo.
- Condiciones de desafío coherentes: especifique el polvo, la concentración, la humedad y el procedimiento de carga.
- Condición de la muestra definida: registre el espesor, el peso por unidad de superficie, la orientación y si la muestra se ha laminado o se ha sometido a otro proceso de conversión.
Las normas también deben ser adecuadas para el producto evaluado. ISO 16890 se aplica a filtros de aire para ventilación general, mientras que otras aplicaciones requieren marcos de evaluación diferentes. Un resultado de permeabilidad o de carga en una lámina plana no constituye por sí mismo una clasificación de un filtro terminado. Antes de iniciar la cualificación, deben acordarse la norma aplicable, su edición y la configuración del ensayo.
Solicite la curva de carga, no solo un valor de capacidad final. Un aumento pronunciado al principio puede revelar una obstrucción prematura aunque el punto final parezca aceptable. Cuando la diferencia de rendimiento sea pequeña, los ensayos repetidos y las muestras de distintos lotes de producción ayudan a determinar si supera la variación normal.
El filtro terminado puede anular una mejora del medio filtrante
Un buen resultado en una lámina plana no garantiza un buen rendimiento del elemento filtrante. Una separación demasiado estrecha entre pliegues puede limitar el acceso a la superficie disponible. La deformación de los pliegues puede crear zonas locales de alta velocidad, mientras que los cordones de adhesivo, los soportes y los sistemas de sellado añaden resistencia. Un flujo de aire desigual concentra entonces el polvo en las zonas con mayor carga.
Por tanto, añadir más pliegues no siempre es la solución. Una mayor superficie del medio filtrante puede reducir su velocidad media, pero solo si el aire puede llegar eficazmente a esa superficie. A partir de una densidad de empaquetamiento práctica, unos canales más estrechos pueden contrarrestar el beneficio. El diseño adecuado es el que equilibra la superficie del medio, el espacio libre de los canales, la rigidez y la geometría de la carcasa.
En los sistemas de limpieza por pulsos, importa otra distinción: el polvo retenido en profundidad dentro del medio puede ser más difícil de desprender durante la limpieza. Una estrategia de carga en profundidad adecuada para un filtro de admisión desechable no debe trasladarse directamente a un colector de polvo regenerable. La resistencia residual después de la limpieza y el comportamiento a lo largo de ciclos repetidos se convierten en criterios de evaluación fundamentales.
Vincule la cualificación del material con un plan de entrega realista
Las conversaciones sobre la entrega resultan más útiles cuando la construcción y los criterios de aceptación están claros. Un grado ya cualificado y un medio multicapa de nuevo desarrollo requieren trabajos distintos. Un cambio en la mezcla de fibras, el proceso de unión, el ancho del rollo o los requisitos de plegado puede implicar pruebas y etapas de validación antes de autorizar la producción.
El enfoque de Chaocai, liderado por I+D y centrado en materiales diferenciados, respalda el desarrollo para turbinas de gas, aplicaciones de automoción, nuevas energías, semiconductores, biofarmacia y otros campos especializados de filtración. Sin embargo, en cada proyecto, los compradores deben confirmar qué plataforma y construcción de material se proponen, qué pruebas están disponibles y qué ensayos siguen pendientes. La capacidad de fabricación es pertinente, pero no sustituye los datos de rendimiento específicos del grado.
Una consulta práctica debe incluir el caudal de aire de funcionamiento, las características de las partículas, la eficiencia requerida, los límites de pérdida de presión, la exposición ambiental y las limitaciones de conversión. Solicite por separado los plazos de preparación de muestras, cualificación, producción y transporte, en lugar de tratarlos como un único plazo de entrega indiferenciado.
La opción más sólida no es necesariamente el medio más grueso ni el que presenta la menor resistencia inicial. Es la construcción que mantiene la eficiencia requerida, aprovecha el volumen disponible para almacenar polvo y tarda más en alcanzar el límite de resistencia acordado en un ensayo pertinente. Confirme ese comportamiento en el elemento terminado antes de comprometerse a cambiar de material o fijar un calendario de producción.
Recomendación
 28-10-2026
¿Qué causa la delaminación en los medios filtrantes compuestos multicapa?
¿Por qué se delaminan los medios filtrantes compuestos multicapa? Descubra las principales fallas de unión, las pruebas prácticas y las estrategias de prevención para mejorar la fiabilidad del filtro y reducir el tiempo de inactividad.- 28-10-2026
¿Cuándo se necesita un medio filtrante oleofóbico para la exposición a niebla de aceite?
Un medio filtrante oleofóbico puede ser útil cuando la niebla de aceite provoca que el filtro se humedezca prematuramente. Descubra cuándo utilizarlo, qué pruebas realizar y cuándo es mejor optar por una separación específica de la niebla. - 28-10-2026
¿Qué provoca que el medio filtrante limpiable por pulsos pierda permeabilidad?
El medio filtrante limpiable por pulsos puede perder permeabilidad debido al polvo, la humedad, el aceite o los daños. Descubra cómo diagnosticar la causa, mejorar el flujo de aire y evitar una sustitución prematura.