


Comment un média filtrant peut-il retenir davantage de poussière sans augmenter la perte de charge ?
Comment un média filtrant pour air peut-il retenir davantage de poussière sans augmenter la perte de charge ?
Une plus grande capacité de rétention des poussières ne signifie pas nécessairement une résistance accrue au flux d’air. En optimisant le diamètre des fibres, la structure des pores et la construction en couches, un média filtrant pour air peut capturer les particules sur toute son épaisseur au lieu de se colmater prématurément en surface. Pour les fabricants d’équipements et les acheteurs de produits de filtration qui évaluent les délais de livraison des médias filtrants de Hangzhou Chaocai Materials Co., Ltd., ces choix de conception méritent autant d’attention que les calendriers de livraison.
Il convient toutefois d’apporter une précision importante : l’accumulation de poussière augmente normalement la résistance. L’objectif pratique n’est pas de stocker une quantité illimitée de poussière sans modifier la perte de charge. Il s’agit de retenir davantage de poussière avant d’atteindre la même perte de charge terminale, ou de maintenir une résistance plus faible pour une charge de poussière et une efficacité de filtration équivalentes. Cette distinction permet de différencier une amélioration technique pertinente d’une affirmation de performance incomplète.
Le véritable objectif est la courbe de chargement, et non la seule résistance à l’état propre
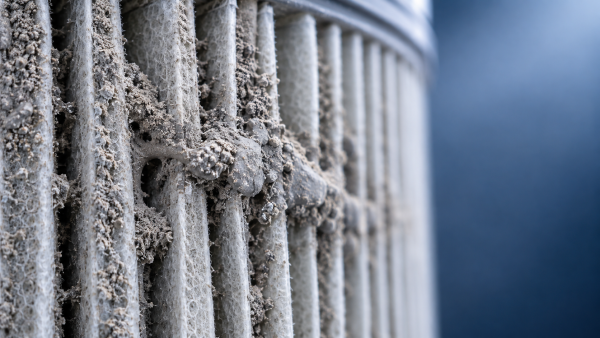
La mesure de la perte de charge d’un média propre ne décrit que le point de départ. Deux matériaux peuvent présenter une résistance initiale similaire, puis se comporter très différemment une fois chargés. L’un peut rapidement former un dépôt de surface qui freine le flux ; l’autre peut répartir les particules dans un volume utile plus important et présenter une hausse plus lente de la résistance.
La capacité de rétention des poussières doit donc être indiquée par rapport à un seuil défini. Sans connaître la perte de charge terminale, le débit d’air, la poussière d’essai et la surface de l’échantillon, il est difficile d’interpréter une valeur de capacité. Un échantillon plus lourd ou plus épais peut retenir davantage de poussière simplement parce qu’une plus grande quantité de matériau a été testée, et non parce que sa structure est plus efficace.
Pour les concepteurs d’équipements, la comparaison la plus révélatrice consiste à représenter la perte de charge en fonction de la masse de poussière capturée, tout en vérifiant l’efficacité d’élimination des particules pendant toute la période de chargement concernée. Un matériau qui semble se charger lentement parce qu’il laisse passer davantage de poussière n’assure pas le même service de filtration.
Créer une profondeur utile au lieu d’augmenter la densité
La résistance au flux d’air dépend de la facilité avec laquelle l’air circule dans les espaces interconnectés entre les fibres. Le diamètre des fibres, la densité de compactage, l’épaisseur et l’orientation influencent tous ces passages. Ajouter simplement des fibres plus fines ou augmenter la masse surfacique peut améliorer la capture, mais aussi rétrécir les passages d’air et accroître la résistance à l’état propre.
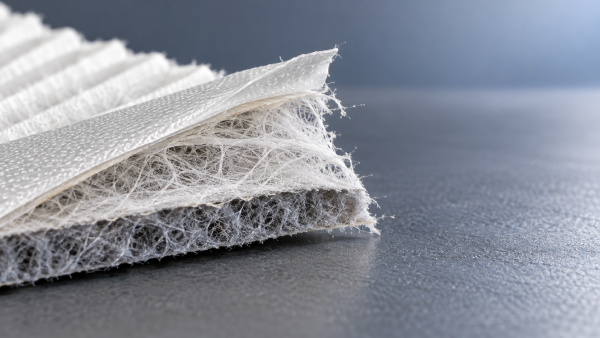
Une approche plus efficace consiste à attribuer des fonctions différentes aux diverses parties de la structure. Des fibres plus grossières peuvent former un réseau de soutien ouvert, tandis que des fibres plus fines fournissent une surface de capture. Lorsque leur répartition est bien maîtrisée, cette combinaison peut améliorer l’équilibre entre efficacité mécanique, perméabilité et capacité de rétention des poussières.
Pourquoi un gradient de densité peut être avantageux
Dans un média à gradient, la zone amont est généralement plus ouverte, tandis qu’une structure de capture plus fine se trouve plus en aval. Les particules les plus grosses peuvent être retenues en amont, alors que les particules plus petites pénètrent jusqu’à la zone plus fine. Cela réduit le risque que toutes les tailles de particules s’accumulent dans une seule zone étroite.
Le gradient doit être adapté à l’aérosol de test. Si la zone amont capture trop efficacement, elle peut tout de même se colmater rapidement. Si elle est trop ouverte, la couche aval peut recevoir presque toute la charge de particules fines. La seule stratification ne suffit pas à démontrer l’efficacité d’une filtration en profondeur ; la répartition des poussières déposées doit étayer cette affirmation.
Une épaisseur supérieure n’est pas non plus automatiquement préférable. Une profondeur supplémentaire n’est utile que si les particules peuvent l’atteindre et l’exploiter sans entraîner une résistance inacceptable. La compression lors de la transformation, du plissage ou de l’assemblage peut supprimer une grande partie du volume poreux qui semblait prometteur dans un échantillon plat testé en laboratoire.
Le liage peut préserver la structure ou la restreindre
Une conception multicouche doit présenter une cohésion suffisante pour résister au refendage, au plissage, à la manutention et aux conditions de service. Toutefois, le liage ajoute une autre variable au parcours de l’air. Une couverture excessive d’adhésif, sa pénétration dans le réseau de fibres ou une compression localisée peuvent réduire la perméabilité et entraîner un chargement irrégulier.
La question pertinente ne se limite pas à la méthode de laminage utilisée. Il faut aussi déterminer comment cette méthode influe sur la surface ouverte, le contact entre les couches, la résistance du liage et la stabilité dimensionnelle. Une construction qui se sépare pendant le plissage ne convient pas, mais maximiser la résistance du liage sans vérifier le flux d’air peut être tout aussi contre-productif.
Hangzhou Chaocai Materials Co., Ltd. est spécialisée dans la recherche, le développement et la fabrication de matériaux avancés fonctionnels. Ses plateformes de production comprennent des lignes de fabrication par voie humide entièrement synthétiques, des lignes de laminage PUR, des lignes de laminage avec adhésif thermofusible, des lignes de laminage par pulvérisation d’émulsion à base de solvants et des lignes de laminage par ultrasons. Ces capacités offrent différentes méthodes pour développer des structures filtrantes composites ; elles ne rendent pas toutes ces méthodes également adaptées à chaque application.
Pour une conception donnée, des essais doivent déterminer si le procédé choisi préserve le réseau poreux prévu après le liage. L’exposition à la température et à l’humidité, la compatibilité de l’adhésif, le dégagement de particules et la propreté en aval peuvent également être importants. Par exemple, il ne faut pas supposer que des matériaux destinés à la filtration de l’air d’admission automobile répondent aux exigences des semi-conducteurs ou des produits biopharmaceutiques sans évaluation propre à l’application.
Les caractéristiques des poussières peuvent bouleverser un classement établi en laboratoire
Un matériau optimisé pour des poussières sèches et relativement grossières peut se comporter différemment lorsqu’il est exposé à de la suie fine, à un brouillard d’huile ou à des particules sensibles à l’humidité. Les particules fines peuvent former des dépôts qui freinent le flux, tandis que les aérosols collants peuvent obstruer les pores et modifier l’accumulation ultérieure des poussières. L’humidité peut également modifier certains dépôts et structures de médias.
C’est pourquoi les essais normalisés et la validation en application ont des rôles différents. Un aérosol d’essai normalisé fournit une base de comparaison reproductible. Un essai représentatif des conditions d’exploitation permet de déterminer si ce classement est pertinent pour l’équipement réel. Aucun des deux ne doit être présenté comme un substitut à l’autre.
La capture électrostatique constitue un autre facteur à prendre en compte. Des fibres chargées peuvent améliorer la collecte des particules sans nécessiter une structure mécanique d’une densité équivalente, mais les performances peuvent varier selon l’exposition aux aérosols et les conditions environnementales. Lorsque la charge contribue à l’efficacité, comparez également les performances après conditionnement approprié, et pas seulement les résultats initiaux. Sinon, un média à faible résistance peut sembler plus performant lors de la mise en service qu’après une période d’utilisation.
Comparer les matériaux dans des conditions qui mettent en évidence les compromis
Une évaluation pertinente n’exige pas des dizaines de spécifications sans lien entre elles. Elle repose sur un petit nombre de mesures associées aux mêmes conditions de fonctionnement. Avant d’accepter une affirmation selon laquelle la capacité de rétention des poussières est supérieure sans pénalité de perte de charge, définissez les éléments suivants :
- Vitesse frontale équivalente du média : comparez le débit d’air par unité de surface de média exposée, et non le seul débit total à travers des échantillons de dimensions différentes.
- Exigences de filtration équivalentes : vérifiez l’efficacité par taille de particule ou la classification applicable, y compris les exigences de conditionnement pertinentes.
- Un seuil de chargement commun : utilisez la même perte de charge terminale et faites clairement la distinction entre la poussière capturée et la poussière injectée dans le système d’essai.
- Des conditions d’essai cohérentes : indiquez la poussière, sa concentration, l’humidité et la procédure de chargement.
- Un état d’échantillon défini : consignez l’épaisseur, la masse surfacique, l’orientation et indiquez si l’échantillon a été laminé ou a subi une autre transformation.
Les normes doivent également être adaptées au produit évalué. ISO 16890 porte sur les filtres à air de ventilation générale, tandis que d’autres applications nécessitent des cadres d’évaluation différents. Un résultat de perméabilité ou de chargement obtenu sur une feuille plane ne constitue pas, à lui seul, une classification de filtre fini. Il convient de convenir de la norme applicable, de son édition et de la configuration d’essai avant le début de la qualification.
Demandez la courbe de chargement plutôt qu’une simple valeur finale de capacité. Une hausse rapide au début peut révéler un colmatage prématuré, même si le seuil final semble acceptable. Lorsque l’écart de performance est faible, la répétition des essais et l’analyse d’échantillons issus de différents lots de production permettent de déterminer s’il dépasse la variation normale.
Le filtre fini peut annuler une amélioration obtenue au niveau du média
De bons résultats sur une feuille plane ne garantissent pas de bonnes performances de l’élément filtrant. Un espacement trop serré des plis peut limiter l’accès à la surface disponible. La déformation des plis peut créer des zones localisées à vitesse élevée, tandis que les cordons d’adhésif, les supports et les dispositifs d’étanchéité ajoutent une résistance. Le flux d’air devient alors inégal et concentre les poussières dans les zones les plus chargées.
Ajouter des plis n’est donc pas toujours la solution. Une plus grande surface de média peut réduire la vitesse moyenne à travers le média, mais uniquement si l’air peut accéder efficacement à cette surface. Au-delà d’une densité de plissage pratique, des canaux plus étroits peuvent annuler cet avantage. La conception pertinente est celle qui équilibre la surface du média, le dégagement des canaux, la rigidité et la géométrie du boîtier.
Pour les systèmes à décolmatage par impulsions, une autre distinction est importante : retenir les poussières en profondeur dans le média peut rendre leur élimination plus difficile lors du nettoyage. Une stratégie de chargement en profondeur adaptée à un filtre d’admission jetable ne doit pas être transposée directement à un dépoussiéreur régénérable. La résistance résiduelle après nettoyage et le comportement lors de cycles répétés deviennent alors des critères d’évaluation essentiels.
Associer la qualification du matériau à un plan de livraison réaliste
Les discussions sur les délais de livraison sont plus utiles lorsque la construction et les critères d’acceptation sont clairement définis. Une qualité déjà qualifiée et un média multicouche nouvellement développé nécessitent des travaux différents. Une modification du mélange de fibres, du procédé de liage, de la largeur de rouleau ou des exigences de plissage peut entraîner des essais et des étapes de validation avant l’autorisation de production.
L’approche de Chaocai, axée sur la R&D et les matériaux différenciés, soutient le développement de solutions pour les turbines à gaz, les applications automobiles, les nouvelles énergies, les semi-conducteurs, les produits biopharmaceutiques et d’autres domaines spécialisés de la filtration. Toutefois, pour un projet donné, les acheteurs doivent confirmer la plateforme et la construction du matériau proposées, les données disponibles et les essais restant à réaliser. Les capacités de fabrication sont importantes, mais elles ne remplacent pas des données de performance propres à la qualité concernée.
Une demande pratique doit préciser le débit d’air en fonctionnement, les caractéristiques des particules, l’efficacité requise, les limites de perte de charge, l’exposition environnementale et les contraintes de transformation. Demandez séparément les délais de préparation des échantillons, de qualification, de production et de transport, plutôt que de les regrouper dans un délai unique indifférencié.
Le meilleur candidat n’est pas nécessairement le média le plus épais ni celui qui présente la résistance initiale la plus faible. C’est la construction qui maintient l’efficacité requise, exploite le volume disponible pour retenir les poussières et atteint plus tard la limite de résistance convenue lors d’un essai pertinent. Vérifiez ce comportement sur l’élément filtrant fini avant de vous engager dans une modification de matériau ou un calendrier de production.
Recommandation
 Oct 28, 2026
Qu’est-ce qui provoque le délaminage des médias filtrants composites multicouches ?
Pourquoi les médias filtrants composites multicouches se délaminent-ils ? Découvrez les principales défaillances de collage, les tests pratiques et les stratégies de prévention pour améliorer la fiabilité des filtres et réduire les temps d’arrêt.- Oct 28, 2026
Quand un média filtrant oléophobe est-il nécessaire en présence de brouillard d’huile ?
Un média filtrant oléophobe peut être utile lorsque le brouillard d’huile provoque le mouillage prématuré du filtre. Découvrez quand l’utiliser, quels essais effectuer et dans quels cas une séparation dédiée du brouillard d’huile est préférable. - Oct 28, 2026
Qu’est-ce qui entraîne une perte de perméabilité des médias filtrants nettoyables par jet pulsé ?
Les médias filtrants nettoyables par jet pulsé peuvent perdre leur perméabilité à cause de la poussière, de l’humidité, de l’huile ou de dommages. Découvrez comment en diagnostiquer la cause, améliorer le débit d’air et éviter un remplacement prématuré.